



射出成形製造設計: 買い手のためのDFMチェックリスト
射出成形製造の設計は、金型生産開始前に買い手が工具リスクを把握するのに役立ちます. 適切なDFMレビューは壁の厚さを確認します, ドラフト角, 公差, アンダーカット, そして金型の修正を減らすためのゲート位置, 製造上の欠陥, そしてスケジュール遅延. 早期に製造可能性を見直す買い手は、鋼切断後の高額な工具交換を避け、生産の安定性を高めることが多いです.
金型の問題は工場の現場から始まることはほとんどありません. ほとんどはもっと早く始まります, 部品設計承認時に. CADモデルは完成したように見えるかもしれません, しかし、小さなジオメトリの問題が金型の修正を引き起こすことがあります, 外観上の欠陥, または、金型開始後の長期生産遅延. このガイドは、購入者が射出成形金型を承認する前に確認すべき事項を解説しています, そして、より強力なDFMプロセスが回避可能なコストやスケジュールの問題を防ぐのに役立つこと.
射出成形におけるDFMとは何か、そしてなぜ金型の前に重要なのでしょうか?
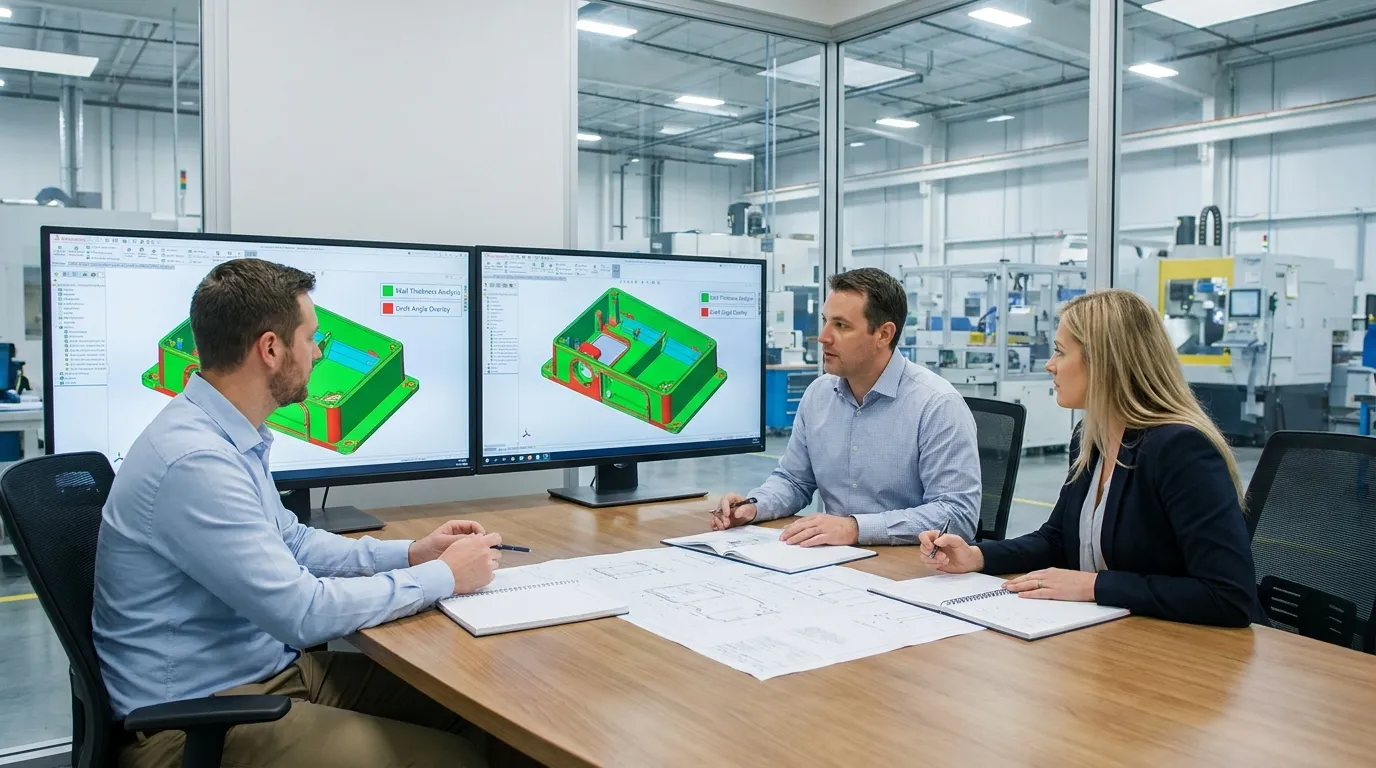
射出成形製造の設計とは、金型の修正を減らすために金型の設計を開始前に確認することを意味します, 欠陥, 遅延, および生産リスク. 強力なDFMレビューは、鋼材切断開始後の高額な工具交換を避けるのに役立ちます.
DFM, 製造可能性のための設計の略です, プラスチック部品が効率的かつ一貫して成形できるかどうかをチェックします. サプライヤーは通常、壁の厚さを確認します, ドラフト角, アンダーカット, ゲート配置, そして金型承認前の公差. それによると Protolabs DFM ツールキット, 早期製造可能性の審査は、生産コストの削減と製造準備の迅速化に役立ちます.
買い手のために, DFMは、型の生産が始まると金型の変更が高額になるため重要です. 鋼材切断後の小さなCAD調整にはキャビティの改造が必要になることがあります, 新しいインサート, または型の再加工. それがサンプリングの遅延につながる可能性があります, 予選, および最終生産承認.
良いDFMレビューは、調達チームと金型製造者間のコミュニケーションも改善します. 欠陥に後から反応する代わりに, 両者は生産開始前に製造可能な幾何学について合意しています. もしより広いプロセスの概要が必要なら, その 完全射出成形ガイド 成形ワークフローと工具の全プロセスを説明します.
DFMレビューの共通の目的
- 型の修正を減らす
- 陥没痕や歪みを防ぐ
- 型放しの改善
- 工具のリードタイム短縮
- 生産中の欠陥リスクの低減
- 現実的な公差を確認する
You can also review broader 射出成形設計の基本 その後、工具承認の議論に移る前に.
どの設計上の問題が最も型の修正や生産遅延を引き起こしますか??
ほとんどの射出成形の遅延は、壁厚の不均一など防げる設計上の問題から始まります, ドラフト不足, 攻撃的公差, そして不要なアンダーカット. これらの問題は、型の製造がすでに始まってから工具の修正を引き起こすことが多いです.
多くの金型遅延は、CADでは許容できる形状に見えても成形時の性能が悪いことに起因しています. サプライヤーはこれらの問題をDFMレビューで指摘することが多いです。なぜなら、これらは冷却に影響するためです, 型放し, サイクルタイム, または見た目の品質.
家電の筐体がその代表例です. 内部肋骨は構造的に正しく見えるかもしれません, でも、もしリブが厚すぎるなら, 外表面に沈み跡を作ることもあります. この問題を金型開始後に修正するには、通常、鋼材の改造や追加の金型サンプリングが必要です.
なぜ設計変更が遅れるのか
後期の改訂は生産が遅れます。なぜなら、型の金型は最終的な形状に基づいて構築されているからです. 鋼切断が始まると, 小さなデザイン変更でも複数のカビエリアに影響を与えることがあります.
ゲートの再配置はその一例です. もし買い手が金型開始後にゲートの位置を変えた場合, サプライヤーはランナーシステムの改良が必要になる場合があります, 冷却レイアウト, または空洞面. それでは加工時間が長くなり、最初の製品サンプルが遅れます.
次の通りです アプリオス, 金型の複雑さや設計変更は射出成形のリードタイムに直接影響します.
| 設計上の問題 | 製造への影響 | 遅延リスク | 典型的な修正方法 |
|---|---|---|---|
| 壁の不均一な厚さ | 沈み跡とワープ | 中〜高 | 壁の形状の再設計 |
| 欠落した喫水角 | 射出時に部品がくっつく | メディア | 垂直の壁にドラフトを加える |
| 厳密な公差 | より高い工具の複雑さ | メディア | 非臨界次元を緩和する |
| アンダーカット | サイドアクションが必要 | ハイ | 幾何学を簡素化する |
| ゲート配置の不適切な問題 | 流量の不均衡または欠陥 | メディア | ゲートの位置を調整する |
一部の購入者は、より厳しい公差が常に品質向上すると考えます. それは必ずしも正しいわけではありません. 組み立てのフィット感が重要な場合、寸法がきついことは役立ちます, しかし、不必要な精度は金型の複雑さを増します, 検査費用, および生産リスク.
金型工学の考慮点について詳しく知りたい方は, レビュー 型設計プロセス 工具開発時に使用.
購入者はDFMレポートで工具を承認する前に何を確認すべきか?
有用な射出成形DFMレポートは、工具承認前に製造可能性リスクを特定するべきです. 買い手はドラフト分析を見直すべきです, 壁厚の一貫性, ゲートの位置, 公差の実現可能性, そして生産前に欠陥リスクを予測した.
DFM報告書は単なる勧告のリスト以上のものです. これは、工具の導入前に生産リスクを評価するための意思決定ツールです. 最良の報告書は、なぜある特徴がモールディングの問題を引き起こすのか、そしてそのリスクを減らす変更点を説明しています.
次の通りです ボヤン製造, DFM分析は、型製造が始まる前に型の問題を特定するのに役立ちます. 買い手は、問題と製造への影響の両方を明確に説明することを期待すべきです.
買い手DFMレビューチェックリスト
- 垂直壁のドラフト角度を確認してください
- 壁厚の一貫性を見直す
- 予測される沈むかワープのエリアを確認してください
- ゲート設置場所の推奨事項を確認してください
- 現実的な公差を確認する
- アンダーカット要件のレビュー
- 樹脂選択を承認してください
- 外観リスクの評価
よくある問題の一つは公差積み重ねです. 購入者は複数の連結された特徴に非常に厳しい寸法を求めることがありますが、複合的な公差範囲が一貫して成形するのが難しくなることに気づいていません. それによって検査要件やカビの複雑さが増えることが多いです.
もう一つよくある問題は、見た目の期待に関するものです. クラスAの表面仕上げは必ずしも必須ではありません. 高研磨型は金型のコストとメンテナンスの必要性を増加させます, 特に外観が製品性能にほとんど影響しない部品ではなおさらです.
製造可能性審査方法の詳細が知りたいなら, その プラスチック型設計レビュー ガイドが一般的な金型設計の考慮点をより詳しく説明しています.
壁厚やドラフト角は製造性にどのように影響します?
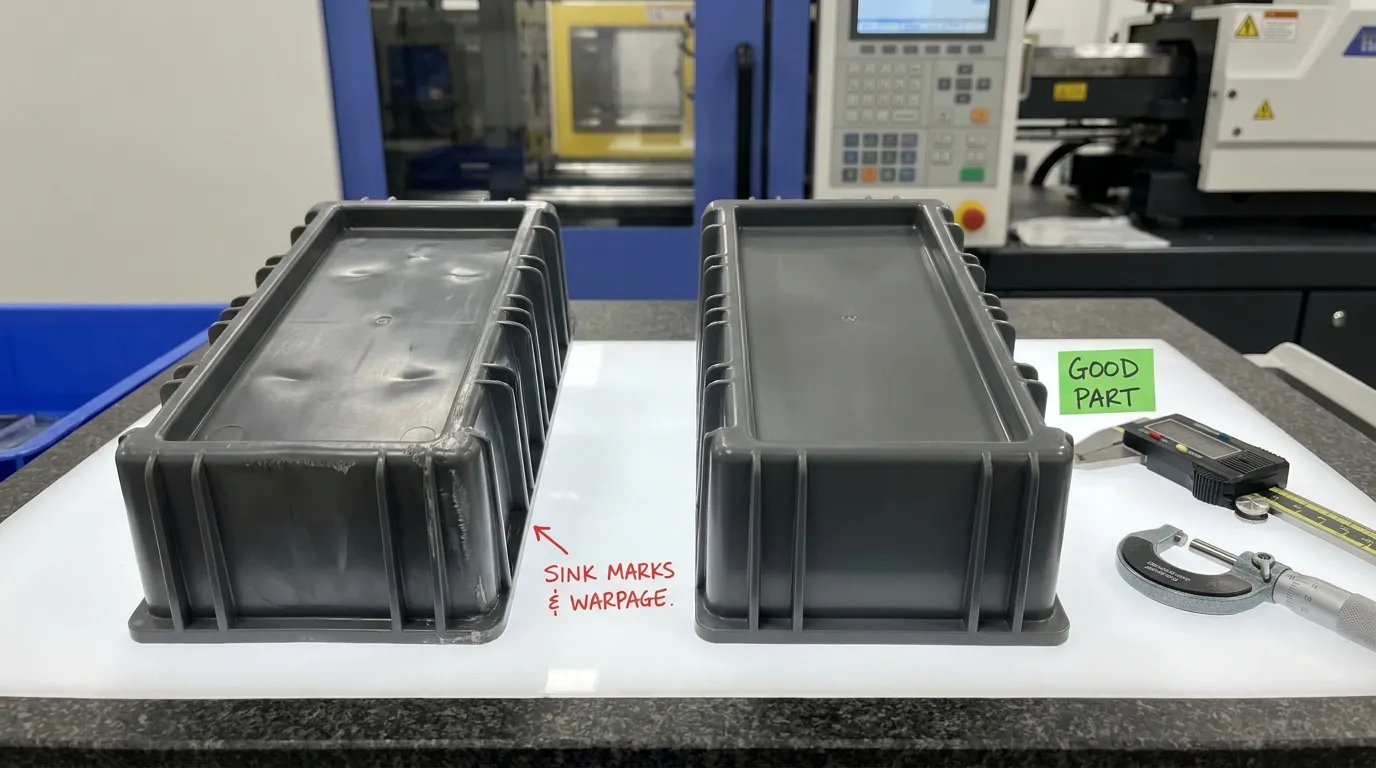
均一な壁厚と適切なドラフト角度により、プラスチック部品は均等に冷え、型からきれいに排出されます. 形状が悪いと陥没痕のリスクが高まります, ワーページ, くっつく, および生産サイクルの延長.
壁厚とドラフト角は、射出成形における最も重要なDFMチェックの2つです. どちらも部品の品質に直接影響します, 型の性能, そして生産の一貫性.
次の通りです プロトラブ, 壁の不均一な部分は冷却問題や目に見える欠陥を引き起こすことがあります. 厚い部分は薄い部分よりも冷えが遅い, これが内部の応力と歪みを生み出します.
推奨される壁厚の範囲
均一な壁はより安定して冷え、欠陥リスクを低減します. 大きな厚さの遷移は可能な限り避けるべきです.
| 壁のデザイン | 制作結果 |
|---|---|
| 均一な壁厚 | 安定した冷却とワープリスクの低減 |
| 厚い孤立区間 | 陥没痕とサイクル時間の延長 |
| 急な厚さ遷移 | 内部応力と歪み |
| 薄い支持なしの壁 | 構造性能の低下 |
側面壁が不均一なパッケージング部品は良い例です. あるセクションが他のセクションよりも早く冷えることがあります, 排出後に部品がわずかにねじれる. そのわずかな歪みが後でアセンブリのアライメント問題を引き起こすことがあります.
典型的なドラフト角度のガイドライン
ドラフト角度により、成形部品が表面を傷つけずに型から外れるのが助けられます.
| 機能タイプ | 典型的なドラフトガイダンス |
|---|---|
| 滑らかな壁 | 1°の最小 |
| テクスチャ付き表面 | 2°以上 |
| 深い空洞 | 追加のドラフトが必要かもしれません |
| 狭い遮断エリア | 金型メーカーとのレビュー |
十分なドラフトがない部品は、排出時にくっつくことがよくあります. それが引きずり跡を残すこともあります, 表面の傷, または損傷したエッジ. 場合によっては, 型自体が早期摩耗を経験します.
製品がより厳密な寸法管理を必要とする場合, レビュー 精密成形公差 ジオメトリを最終決定する前に.
公差や外観要件が金型コストを増加させるのはいつか?
厳しい公差や外観の要求は、しばしば金型の複雑さを増します. 購入者は、その特徴がフィットに直接影響する場合のみ、厳格な要件を適用すべきです, シーリング, または製品性能.
よくある調達ミスは、実際の用途で重要でない寸法を過剰に指定することです. ある買い手は±0を要求しました.0消費者向けデバイス筐体の非重要プラスチック部品に2mmの公差. 供給者は金型の精度と検査頻度を上げなければなりませんでした, これにより、工具と生産コストの両方が増加しました.
| もし要件が.... | そして製造への影響は.... |
|---|---|
| 厳密な組立公差 | より高い加工精度が必要 |
| 高光沢の化粧仕上げ | さらに型の研磨が必要になります |
| 深い壁のテクスチャ | 追加の喫水角度が必要です |
| 多空洞次元マッチング | さらなる点検とバランス調整 |
| 非臨界厳密公差 | 不要な工具費用 |
見た目の完璧さが必ずしも最良の選択とは限りません. 高磨きの表面は目立つ消費者製品に適しています, しかし、カビのメンテナンス要件や生産の感受性が増します. 産業用部品や隠れた部品の場合, 標準仕上げの方が安全でコスト効率も良いことが多いです.
複雑な公差もサイクルの整合性に影響を与えます. 選んだ樹脂やジオメトリに対して寸法が厳しすぎる場合, サプライヤーは長期生産期間中、再現可能な品質を維持するのに苦労するかもしれません.
より厳しい生産要件のために, その 高精度成形 プロセスガイドは、高度な公差が工具や製造制御にどのように影響するかを説明します.
買い手は生産開始前の金型の遅延をどのように短縮できるか?
買い手は鋼材切断開始前に製造可能な設計を最終決定することで、工具の遅延を減らします. 初期のDFMレビュー, 現実的な公差, また、サプライヤーからのフィードバックサイクルが速くなることで、高額な型の修正や生産遅延を防ぐことができます.
射出成形の遅延を減らす最も速い方法は、金型開始前に設計上の課題を解決することです. 鋼の切断が始まると, 修正のたびに遅くなり、費用も増えていきます.
それによると ハブ射出成形ガイド, 型の複雑さによっては、工具の納期が数週間以上に及ぶこともあります. その期間中の設計変更は通常、追加の遅延を生みます.
金型承認前に買い手が尋ねるべき質問
- すべてのドラフト角度が認められていますか??
- 壁の厚さはシンクリスクについて見直されましたか??
- アンダーカットは避けられるのでしょうか?
- どの公差が機能クリティカルか?
- ゲートの配置は確定しましたか??
- 見た目の仕上げ要件は現実的でしょうか??
- カビ流のフィードバックは見直されましたか??
明確なコミュニケーションも重要です. 多くの遅延は、サプライヤーがDFMの勧告承認を待つために発生します. 購入者のフィードバックが遅いと、工具のスケジュールが数日から数週間遅れることがあります.
あるサプライヤーの例として、遅れてアンダーカットされた修正がありました. 元の設計では、型の複雑さを増すサイドアクションが必要でした. 審査後, 買い手はジオメトリを簡素化し、鋼骨切断の前にアンダーカットを取り外しました. これにより追加の金型部品を避け、生産期間も短縮されました.
また、 金型承認プロセス 型の検証が設計レビューから生産サンプリングへとどのように移行するかを理解するために.
射出成形型を生産前に購入者のDFMチェックリスト
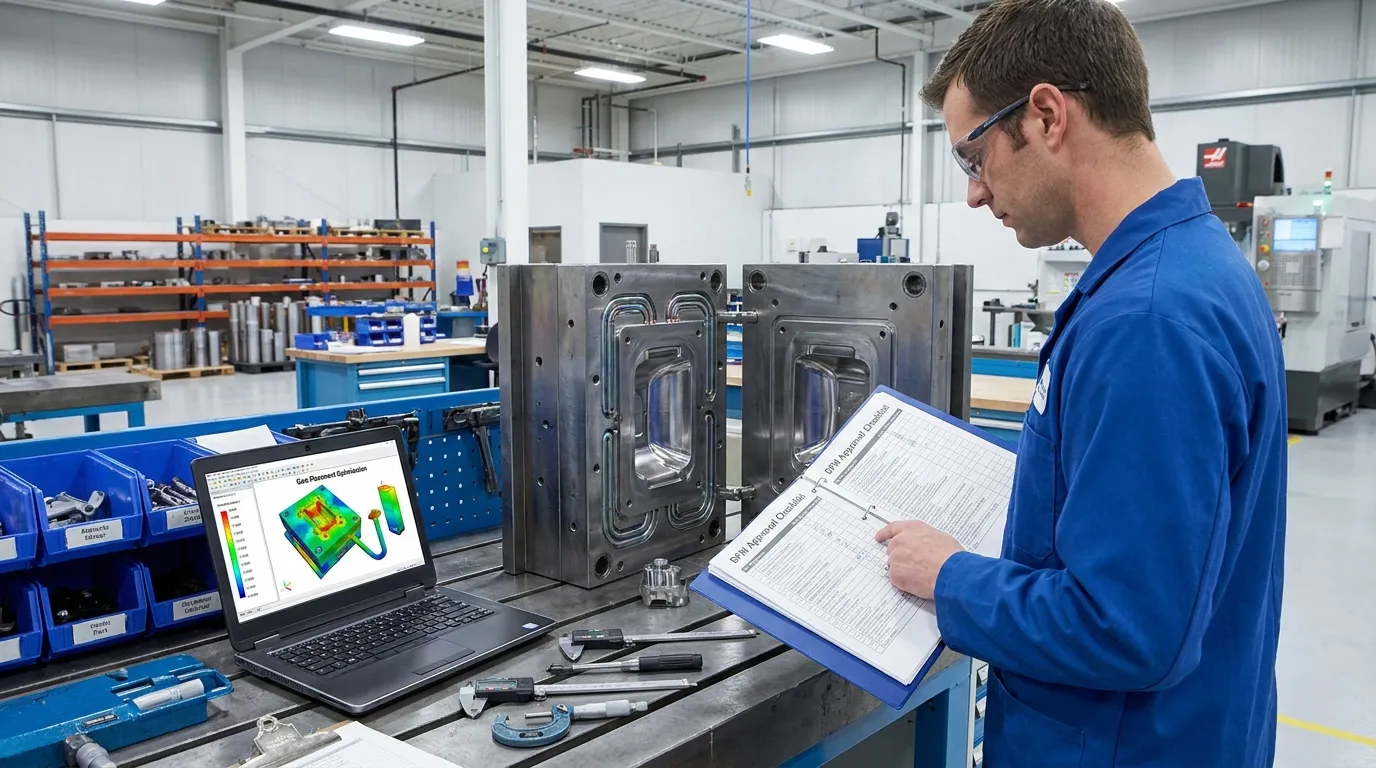
買い手側のDFMチェックリストは、カビの改変を防ぐのに役立ちます, 工具の遅延, 生産開始前に回避可能な欠陥. レビューで幾何学が確認されるはずです, 公差, 材料選定, ゲートの位置, そして、工具承認前の製造可能性フィードバック.
買い手DFM承認チェックリスト
| レビュー項目 | 承認質問 | 現状 |
|---|---|---|
| CADジオメトリ | すべての次元が最終決定されていますか?? | □ |
| 喫水角度 | 適切な草案が追加されましたか?? | □ |
| 壁の厚さ | 壁は部品全体で一貫していますか?? | □ |
| 門の位置 | 供給業者が流れ方向を承認していますか?? | □ |
| 公差 | 厳密に制御されているのは臨界寸法だけです? | □ |
| 材料選択 | 樹脂は用途に合っているか確認されていますか?? | □ |
| 外観仕上げ | 仕上げの要件は必要ですか?? | □ |
| 型流解析 | 高リスク地域は見直されましたか?? | □ |
| アンダーカット | サイドアクションは削除できますか? | □ |
| DFM承認 | 鋼材切断前にサプライヤーの承認は得ていますか?? | □ |
このチェックリストを工具承認前に完了する買い手は、最も一般的な生産上の挫折を回避することが多いです. 目的はシンプルです: 製造可能性リスクが工具の問題になる前に修正しましょう.
もし工具、構造、成形システムについてより広い知識が必要なら, その 金型部品の基本 ガイドは生産用金型で使われる主な金型要素を扱っています.
次のステップを正しく進める
射出成形プロセスの強力な設計は、欠陥以上のものを削減します. これにより、買い手は工具のコストを管理できます, プロテッド・スケジュールの保護, そして、カビ作業開始後の防げる修正を避けること.
工具の承認前に, 幾何学をよく復習します, どの公差が本当に重要か確認してください, そしてサプライヤーからのフィードバックを早期に解決する. CADレビュー中の小さな変更は通常管理可能です. 鋼材切断後の同様の変更は、高額な遅延を引き起こす可能性があります.
最良のDFMプロセスは実用的です, ほとんど, そして協働. 買い手と金型製造者は、生産開始前に同じ製造可能性チェックリストに基づいて作業すべきです.
よくある質問
射出成形におけるDFMとは何ですか?
射出成形におけるDFMとは、部品設計をレビューし、型が始まる前に効率的に製造可能であることを確認することです. この工程は欠陥を減らすのに役立ちます, 工具の改訂, 制作遅延, そして不要な製造コスト.
なぜ射出成形でドラフト角が重要なのか?
ドラフト角度は、型取り時に成形部品がきれいに型から解放されるのを助けます. 適切なドラフトなしで, 部品がくっつくこともあります, スクラッチ, ワープ, または製造中に型の表面を損傷させたりします.
射出成形における陥没痕の原因?
陥没痕は、壁の厚さが不均一だったり、断面が厚すぎて冷えにくい場合によく発生します. リブ設計の不備や不適切なパッキング圧力もシンク欠陥の増加につながります.
DFM報告書には何を含めるべきか?
DFM報告書にはドラフト分析を含めるべきです, 壁厚のレビュー, ゲート設置場所の推奨, 公差フィードバック, およびモールディングリスクの予測. このレポートは、工具承認前に製造可能性の問題を特定するのに役立ちます.
買い手は射出成形の遅延をどのように短縮できるか?
買い手は、鋼材切断前にDFMレビューを完了し、後期の設計変更を最小限に抑えることで射出成形の遅延を減らします. サプライヤーとの迅速なコミュニケーションは、工具の再作業や生産遅延の回避にもつながります.
射出成形の設計ミスにはよくあるもの?
よくある設計ミスには壁の厚さの不均一があります, 欠損したドラフト角度, 非現実的な公差, 鋭い角, そして不要なアンダーカット. これらの問題はしばしば金型コストや欠陥リスクを増加させます.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
