



プレスダイ用のパンチピンコーティング: ウェアモードによる選択
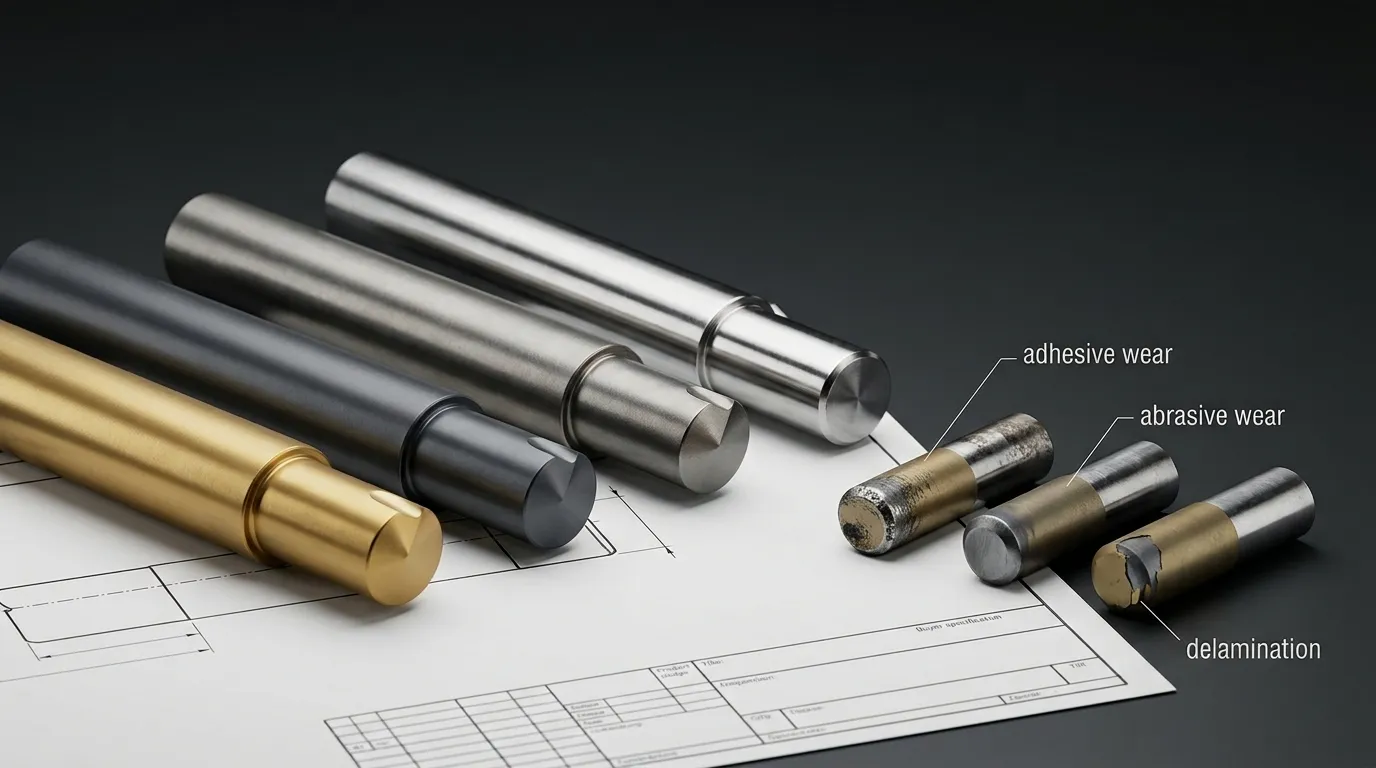
プレス金型パンチに普遍的に最適なコーティングは存在しません. 正しい選択はパンチが摩耗している理由によります, 接触する物質, パンチの支え方, そして、ダイの構成が機械的に健全かどうかも重要です.
まずは摩耗モードを特定することから始めます. そして正しいクリアランス, アライメント, 基質, エッジ, フィニッシュ, 薄いコーティングでは解決できない潤滑の問題. その後で初めて、TiNのようなコーティングファミリーを比較する必要があります, TiCN, CrN, DLC, TiAlN, またはAlCrN.
ダイの種類に関するより広いガイダンスについて, パンチ材料, クリアランス, 公差, そして調達, 参照 パンチダイズガイド (推論). 本ガイドは、特にプレス金型用のパンチピンコーティングの選択に焦点を当てています.
まずはパンチの実際の摩耗パターンから始めましょう
パンチ面が損傷しても、根本原因が自動的に明らかになるわけではありません. 堆積されたワークピース材料は元の表面を覆うことができます, 欠けたコーティングは、その下の基質の変形や亀裂を隠すことがあります.
次のコーティングを選ぶ前に, 記録:
- 損傷が現れる場所
- 一様であれ片側であれ
- パンチに物質が移動しているかどうか
- 刃が丸みを帯びているかどうか, 欠けている, ひび割れている, または変形
- 制作期間とともにダメージがどのように変化するか
- バリの高さは, ストリッピングフォース, または部品仕上げの変更を同時に行う
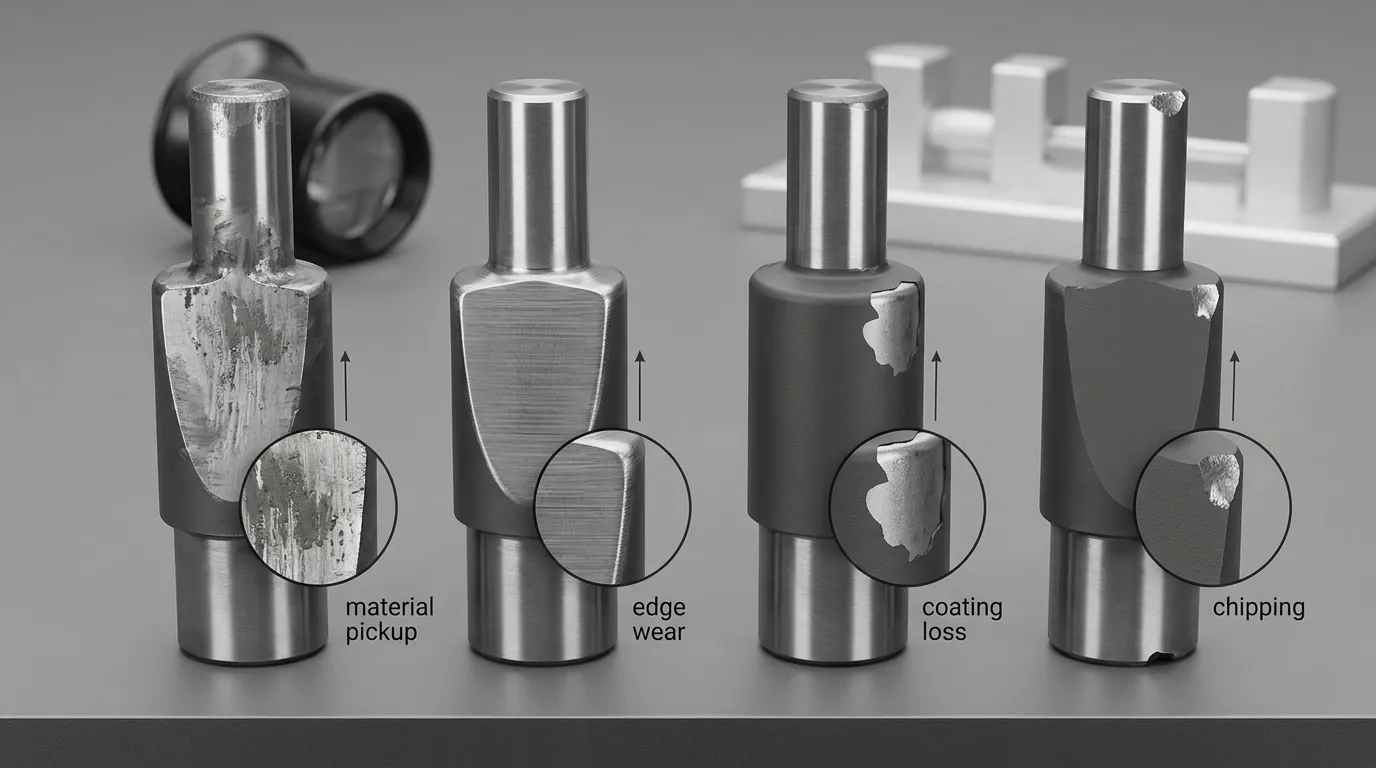
写真を使う, ディメンション・レコード, 生産数, 実用的な場合はサンプルに失敗しました. 標準化された用語として、 ASTM G40 摩耗の分類を区別するのに役立ちます, しかし、目に見える症状はスタンピング作業の文脈で解釈する必要があります.
| 観察状態 | 故障の可能性カテゴリー | まず調べるべきこと |
|---|---|---|
| スメアリング, 資料の転送, 地元の鉱床, または得点 | 接着による摩耗や擦り傷 | ワークピース表面, フィニッシュ, 潤滑, 圧力, そして物質的親和性 |
| 方向溝, エッジの丸みを一つ, または進行的な物質損失 | 研磨摩耗 | ワークピースの硬度, 粒子, コーティングサポート, クリアランス, および辺条件 |
| 剥片のコーティング, 露出基質, または局所的な損傷の周囲の剥がれ | 剥離または凝集コーティングの破損 | 接着, 表面準備, 基質変形, 影響, およびプロセス互換性 |
| ひび割れ, 大きなチップ, 曲げる, または突然の骨折 | 機械的または基材の故障 | アライメント, タフネス, 幾何学, クリアランス, 影響, およびプレスローディング |
| 明らかなコーティング損失のない平らまたは圧延されたエッジ | 塑性変形 | 基質の硬度, 熱処理, 負荷, およびエッジ幾何学 |
接着性摩耗, 苛立たしい, そしてマテリアル・ピックアップ
接着性摩耗は、ワークピースとパンチ面が十分に強く相互作用し、材料がそれらの間で移動する場合に発生します. スタンピングにおいて, これはスモリングのように見えるかもしれません, 積み重ね, 得点, またはパンチ上の局所的な堆積物.
ガリングはコーティングの硬度だけでは制御できません. 完全な接触ペアによります:
- パンチ表面とコーティング
- ワークピース合金と表面処理
- 接触圧力
- スライド距離
- 表面粗さ
- 潤滑
- 温度
低摩擦コーティングは一つの材料ペアでは効果的かもしれませんが、異なる負荷では性能が悪くなることがあります, 潤滑剤, またはワークピース表面. 板金成形の研究では、削り性能は工具材料によって変化することが示されています, ポーランド語, ワークピースの状態, ストレス, そして単一のコーティングのランク付けに従わない表面処理. 研究の詳細はこちらをご覧ください ガルリング性能のための工具材料と表面処理.
接着性摩耗用, 有用なコーティング特性は通常、以下が含まれます:
- ワークピースとの接着傾向が低い
- 実際の潤滑油条件下での適切な摩擦挙動
- パンチ基材への強い接着性
- 滑らかでコントロールされた最終フィニッシュ
- 回収開始後の局所的な損傷に対する耐性
材料のピックアップは、現在のコーティングが化学的に不適切である証拠として扱われるべきではありません. 粗さ, 残骸, 潤滑の不均一さ, 過剰な側面圧力, また、ワークピース表面の汚染も同様の症状を引き起こすことがあります.
研磨摩耗と進行的な刃の損失
研磨摩耗はパンチやコーティングから徐々に材料を除去します. 典型的なサインには、方向性のある引っかき傷があります, 溝, エッジの丸みを一つ, そして次元精度のゆっくりとした低下.
考えられる情報源には以下が含まれます:
- 硬質加工材料
- 酸化物またはスケール
- 硬い粒子や破片
- コーティングシート表面
- 高圧下での繰り返し切断
- 支え不足の切断刃
より硬いコーティングは摩耗に耐えるかもしれません, ただし、コーティングがしっかりと付着し、基質がそれを支えられる場合に限ります. 変形や欠けたベースの上に非常に硬いフィルムを置くと、安定したサービスは提供できません.
研磨性のため, システム全体の優先順位をつける:
- コーティング耐摩耗性
- コーティングの接着
- 基質の硬度
- 基質の靭性
- 正しいパンチ・トゥ・ダイクリアランス
- 安定エッジ幾何学
- 適切なコーティング厚さ
- 制御された表面処理
公表された硬度数値は、その試験方法やコーティングシステムが理解されている場合にのみ有用です. 単独のランキングとして使用すべきではありません.
剥離, チップ, 変形は同じ破壊ではありません
コーティング剥離は剥がれとして現れることがあります, 剥がれ, または露出基材. 原因としては接着力の弱さが考えられます, 表面準備が不十分, 過度な基質変形, 衝撃荷重, 局所エッジ応力, または不適合の堆積過程.
接着はスクラッチテストやへこみなどの方法で評価できます, コーティングシステムや仕様によって異なります. ISO 20502 セラミックコーティングの接着に関する傷の試験をカバーしています, ただし ISO 26443 ロックウェルの定性的インデンテーションによる評価に対処. これらの基準は、すべてのコーティングパンチが両方のテストを必要とすることを意味しません, しかし、接着確認が重要な場合に求められる認識された手法も提供しています.
ひび割れ, 大きなチップ, 曲げる, または突然のパンチ破損は通常、コーティングの外側に発生します. それらは示すかもしれません:
- 基板の靭性不足
- 過剰な影響
- パンチジオメトリの不十分さ
- 誤ったクリアランス
- ミスアライメント
- サイドローディング
- 熱処理の問題
コーティングは弱いパンチや過負荷のパンチのコア強度を回復させることはできません. より深い機械的診断のために, 参照 プレス金型のパンチ破損.
コーティングで修正できない問題を除外する
パンチコーティングは薄い表面システムです. 摩擦を変えることがあります, 接着挙動, 耐摩耗性, および熱安定性, しかし、ダイの形状や荷重経路を修正することはできません.
新しいコーティングを依頼する前に, 以下の条件を確認してください.
チェッククリアランス, アライメント, およびサイドローディング
パンチ・トゥ・ダイのクリアランスが不正確または不均一だと、異常なエッジ圧力が生じることがあります, 過剰なバリ形成, 片側の摩耗, および早期コーティング損傷.
チェック:
- パンチ周辺のクリアランスが均一かどうか
- パンチが同心的にダイに入るかどうか
- ガイドポストやブッシングが摩耗しているかどうか
- ストリッパーが不均一な力を加えるかどうか
- シートの配置が安定しているかどうか
- 作業エリアにゴミが閉じ込められているかどうか
- 摩耗がパンチの片側に集中しているかどうか
片側のコーティング損失は特に重要です. これはコーティング不良というよりもずれを示している可能性があります.
パンチ同士の関係, ガイド, ブッシング, ストリッパー, 摩耗部品はより広く ダイ部品ガイド.
基板をチェックしてください, 熱処理, エッジ幾何学, フィニッシュ, 潤滑
コーティングには安定した基礎が必要です. パンチの素材を確認してください, 硬度条件, およびコーティング選択前の熱処理履歴.
レビュー:
- 基質グレード
- 最終硬度
- 必要な靭性
- エッジ半径とシャープネス
- 局所応力濃度
- 表面粗さ
- 研磨方向
- 潤滑剤タイプ
- 潤滑剤供給の一貫性
- プロセスが意図的に乾燥しているかどうか
高度に磨かれた表面は、一度の用途でピックアップを減少させる可能性があります, 一方、不適切な仕上げは局所的な接着力を高めたり、コーティングの正確接着を妨げたりする可能性があります. 表面準備は、スタンピング接触とコーティング工程の両方を満たす必要があります.
潤滑もコーティングシステムの一部です. 制御された潤滑下で良好な性能を発揮するコーティングは、乾燥生産で失敗することがあります. 塗料は、用途特有の試験で乾燥プロセスが安定していることが証明されない限り、潤滑剤の自動的な代替として扱うべきではありません.
摩耗モードを表面が提供すべき特性に合わせます
最初から質問するのではなく, 「TiNを使うべきか、それともDLCを使うべきか?「まずは地表が何をすべきかを問いなさい.
| 摩耗または動作状態 | 優先性の性質 | 主な注意点 |
| ガリングや物質のピックアップ | 物質親和性が低い, 適切な摩擦挙動, 滑らかな仕上がり, 強い接着力 | 実験室での摩擦が少なくても、生産時のピックアップが低いとは限りません |
| 研磨性エッジの摩耗 | 支持硬度, 耐摩耗性, 接着, 安定エッジ幾何学 | 最大硬度は脆性を高めたり、基材の弱さを無視したりすることがあります |
| コーティングの剥がれや剥がし | 接着, 表面準備, 基質の安定性, 適合プロセス温度 | 変形を診断せずに再コーティングすると、同じ故障が繰り返される可能性があります |
| 高温または急速なサイクル | 熱安定性, 酸化耐性, 接着, バランスの取れた靭性 | 動作温度は実際の工程に基づいて設定する必要があります |
| 混合接着と摩耗 | バランスド多層または複合挙動 | 公開された一つの性質だけでは完全なシステムを表すことはできません |
| 影響, 欠け声, または骨折 | 基質の靭性, 幾何学, アライメント, 負荷制御 | 硬いコーティングは主な解決策ではありません |
接着剤摩耗の優先事項
接着性摩耗用, コーティングの硬さだけでなく、コーティングとワークピースの相互作用に焦点を当てましょう.
役立つ質問には以下が含まれます:
- コーティングはワークピース表面との相互作用が少ないですか??
- サプライヤーのデータ生成に使用された摩擦試験は何でしょうか?
- 検査は乾燥していましたか、それとも潤滑されていましたか?
- カウンターフェイスとして使われた素材?
- コーティングパンチの仕上げはどのようなものですか?
- 小さな堆積物ができ始めた後、コーティングはどのように振る舞うのでしょうか?
異なる供給元の摩擦数値は直接比較できない場合があります. 試験荷重, 速度, 湿度, カウンターフェイス, 表面粗さ, 潤滑剤, 測定方法はすべて結果を変える可能性があります.
研磨性装着の優先事項
研磨性のため, コーティングはパンチで支えられたまま、材料の損失に強くなければなりません.
優先順位付け:
- 繰り返し接触した際の耐摩耗性
- 強いコーティングと基材の接着力
- 適切な基材硬度
- エッジ荷重に十分な靭性
- 安定したコーティング厚さ
- 制御された最先端準備
もし基板が荷重で変形した場合, 非常に耐摩耗性の高いコーティングであっても、ひび割れや分離が起こることがあります.
ホットウェアやミックスウェアの優先物件
高速プレス, 厚い素材, 高強度シート, 激しい滑りは熱を組み合わせることもあります, 擦過, 接着, および循環応力.
この場合, 候補リストには必要かもしれません:
- より高い熱安定性
- 酸化への耐性
- 強い接着力
- 多層アーキテクチャ
- 硬度と靭性のバランス
- パンチの熱処理条件との適合性
独自の多層コーティングが適切かもしれません, しかし、ブランド名だけで仕様書にはなりません. サプライヤーはプロセス温度を評価するのに十分な情報を開示すべきです, 厚さ, 表面仕上げ, 推奨基質, および意図された摩耗条件.
一般的なコーティングファミリーを比較し、普遍的な勝者を探さずに
以下の表は、候補となるコーティングファミリーを示しています, 固定された答えではありません. 実際の性能はコーティングアーキテクチャによって異なります, 沈殿プロセス, 基質, フィニッシュ, ワークピース, 潤滑, 報道条件.
| コーティングファミリー | なぜ検討されるのか | 検証条件 | 主な制限 |
| ティン | 共通参照コーティング; 一般的な摩耗性能や摩擦性能を有用に提供する場合があります | 基質, 接着, フィニッシュ, 厚さ, ワークピースの相互作用 | 重度の擦れ傷や混合摩耗には自動的に適していません |
| TiCN | 耐磨性が重要な場合によく調査されます | 靭性, 接着, エッジ荷重, 証言の詳細 | 高い硬度だけでは安定したエッジ性能が保証されません |
| CrN | 特定の接着剤摩耗や成形接点として検討されることがあります | ワークピース素材, フィニッシュ, 潤滑剤, 圧力 | 結果はアプリケーションによって異なります |
| DLC | 特定の用途では低摩擦およびアンチピックアップの利点を提供する場合があります | DLCタイプ, 沈殿プロセス, 接着, 温度, 基質 | 「DLC」とは家族を指します, 均一なコーティングは一つもありません |
| TiAlN | 熱安定性が重要な場合に考慮されることがあります | プロセス温度, 建築, ワークピース, 接着 | 熱が主な問題である場合、むねばむき(むずむね)が不向きになることがあります |
| AlCrN | 過酷な摩耗や温度条件について調査されることがあります | サプライヤーシステム, 厚さ, 基質, エッジ荷重 | 一般的な組成だけでは全体のコーティングが定義されません |
| 独自の多層システム | 接着のバランスを取るかもしれません, 耐摩耗性, タフネス, または温度挙動 | 完全な技術データと生産証拠 | ブランド名だけで比較するのは難しいです |
TiNとTiCN
TiNはパンチコーティングの議論で基準としてよく用いられます. 特定のスタンピング用途において実用的なバランスを提供する可能性があります, しかし、実際の摩耗モードと照らして評価されるべきです, ワークピース, 潤滑剤, 表面仕上げ, および基質.
TiCNは摩耗抵抗が大きな懸念事項となる場所に配置されることが多いです. だからといって、すべての研磨剤の適用で自動的に選ばれるわけではありません. 硬いコーティングでも、:
- 基質の変形
- 最先端のチップ
- 接着力は弱い
- クリアランスが誤っています
- ワークピースは激しい材料移動を引き起こします
- コーティング工程は熱処理されたパンチに影響を与えます
サンシャインプロズ パンチピン製品ページ 利用可能な表面処理オプションとしてTiNおよびTiCNを挙げています. パンチ素材の入手可能性や互換性は必ず確認してください, 幾何学, 寸法, および生産条件.
CrNとDLC
物質移動の際にはCrNが考慮されることがあります, 腹立たしい, または、スライディング接触が懸念される場合もあります. その適合性は特定のワークピースによって異なります, ポーランド語, 潤滑剤, 接触圧力, およびコーティングシステム.
DLCは、低摩擦挙動や接着剤相互作用の低減が必要な場合に有効です. しかし, DLCは一つの固定された素材ではありません. 異なるDLCシステムは:
- 作曲
- レイヤーアーキテクチャ
- 堆積過程
- 接着層
- 硬度
- 耐温
- 表面仕上げ
- 基質の適合性
DLCコーティングされたパンチは、供給業者が摩擦係数が低いと報告したからといって、空きを断つと決めつけるべきではありません.
SunshineProは、選定されたステンレススチールおよびカーバイドパンチページでDLCをリストアップしています, しかし、これはすべてのパンチ材料や幾何学に普遍的に利用可能であることを証明するものではありません. 注文前に正確なコーティングシステムと工程を確認してください.
TiAlN, AlCrN, および独自の多層システム
TiAlN, AlCrN, および熱安定性が, 酸化耐性, または複合的な耐摩耗性が重要です.
これらのシステムは、購入者が:
- 動作温度または熱パターン
- 支配的な摩耗モード
- パンチ基板
- コーティング厚さ
- プロセス温度
- レイヤーアーキテクチャ
- 最終ゴールに必要な成績
独自の名称が技術仕様を置き換えるべきではありません. 組成が似た2つのコーティングは異なる接着層を用いることがあります, 厚さ, 調製方法, または堆積条件.
コーティングとパンチ基材を一つのシステムとして扱う
パンチコーティングは、それを支える基材の効果が重要です. 同じコーティングでも工具鋼では異なる挙動を示すことがあります, 高速鋼, または、基材ごとに硬度が異なるため、タングステンカーバイドも使われます, タフネス, エッジの挙動, および熱処理制約.
サンシャインプロは工具鋼材を分類しています, 高速鋼, ASPグレード, およびパンチ製品用のカーバイド材料カテゴリ. また、機械加工も記載されています, 精密研削, および該当するパンチページでの真空熱処理. これらの能力は利用可能なパンチ製造の文脈を確立します, しかし、すべての材料がすべてのコーティングを受けられることを証明するものではありません.
ツールスチール, 高速鋼, およびカーバイドは異なるチェックを必要とします
| 基質クラス | コーティング前の主なチェック | 管理すべき典型的なリスク |
| Tool steel | 正確なグレード, 最終硬度, タフネス, 焼戻し条件, 表面準備 | 支援不足, 変形, または欠けること |
| 高速鋼 | 熱処理条件, 靭性保持, エッジの完全性, プロセス温度 | 脆いエッジ挙動やコーティングプロセスの不適合 |
| タングステンカーバイド | カーバイドグレード, バインダーシステム, エッジ幾何学, 衝撃被曝, 準備 | 縁部破壊, 衝撃感度, 接着の困難さ |
カーバイドは強い耐磨耗性を持つ可能性があります, しかし、衝撃やずれが存在する場合、必ずしも最良の基質とは限りません. 工具鋼やHSSは、一部の作業ではより適切な靭性バランスを提供する場合があります.
コーティング提供者は「硬化鋼」のような広範なラベルではなく、正確な基材仕様を受け取るべきです。
沈着プロセスと温度適合性の確認
一般的なコーティングルートにはPVDがあります, PACVD, および心血管疾患. 読者は宣誓証言の専門家である必要はありません, しかし、いくつかのプロセス上の疑問がパンチに影響を与える:
- どのような宣誓法が用いられるか?
- パンチはどの温度に耐えますか?
- その温度はパンチの熱処理と相性が良いのでしょうか?
- ジオメトリに十分なコーティングが施されるか?
- 最先端が, シャンク, ヘッド, または取り付け面をマスキングする?
- 研磨はコーティングの前ですか、それとも後ですか??
- 最終的な寸法や表面仕上げは変わるのでしょうか??
パンチメーカーが自社でコーティングを施しているとは限らないでほしい. SunshineProのサイトにはコーティングの選択肢が掲載されていますが、社内PVDの公式な認定はしていません, PACVD, またはCVD施設.
制御面準備, 厚さ, マスキング, そしてファイナル・ディメンションズ
コーティングの厚さは小さい, しかし、精密なパンチ面では依然として重要になることがあります. RFQは寸法が塗布前か後かを定義すべきです.
具体的に:
- 前塗料表面状態
- 最終仕上げの必要条件
- エッジの準備
- コーティングすべき部位
- マスクすべき領域
- 最終臨界直径
- 最先端の要件
- 検査責任
- 許可された塗後研磨
SunshineProは許容範囲を最大±0まで設定しています.00選択されたパンチページで2mmを. この数値はすべてのコーティング部品に対する普遍的な保証として扱うべきではありません. 最終的な能力は材料によって異なります, 長さ, 幾何学, コーティング厚さ, マスキング, および検査要件.
ワークピースと生産条件に合わせてショートリストを調整してください
ワークピースの材料だけではパンチコーティングを選ぶには不十分です. ステンレス製のグレード, 例えば, 硬度によって挙動が異なる場合があります, 厚さ, 表面仕上げ, 潤滑, そして生産速度.
推薦を求める前に、実際の接触状況を記録してください.
ワークピースの材料と表面を記録する, 単なるアルミの名前だけではありません
提供:
- 材料等級
- 硬度またはテンパー
- シート厚
- 裸面またはコーティングされた表面
- 亜鉛メッキ, ガルバニール, 錫でコーティングされた, 塗装, またはその他の治療法
- 酸化物またはスケール
- 既知の汚染物質
- 材料バッチバリエーション
研究 錫被覆鋼スタンプ ワークピースの表面が重要な理由を示しています. 材料移送, 潤滑, コーティングの接着, 基質準備は、単純化された実験室ランキングでは捉えきれない相互作用を生み出します.
裸鋼に対して良好な性能を持つコーティングは、金属表面コーティングに対して異なる挙動を示すことがあります.
潤滑を含めてください, 速度, 負荷, およびコンタクトタイプ
サプライヤーもプロセスデータを必要とします:
- 乾燥生産または潤滑生産
- 潤滑剤タイプ
- 適用方法
- 配信の一貫性
- 1分あたりのストローク数
- プレスロード
- シート厚
- 切断または接触形成
- スライド距離
- 異常な熱
- 破壊までの時間またはストロークカウント
ピアシングはロングスライド形成とは異なる接触パターンを含みます. 成形パンチに推奨されるコーティングは、鋭い切断面で同じ効果を発揮すると想定すべきではありません.
問題が発生した際には注意してください. ダイが加熱された後に始まる故障は、起動時に見られる損傷とは異なる検査が必要になることがあります.
サプライヤーが評価できるコーテッドパンチRFQを作成しましょう
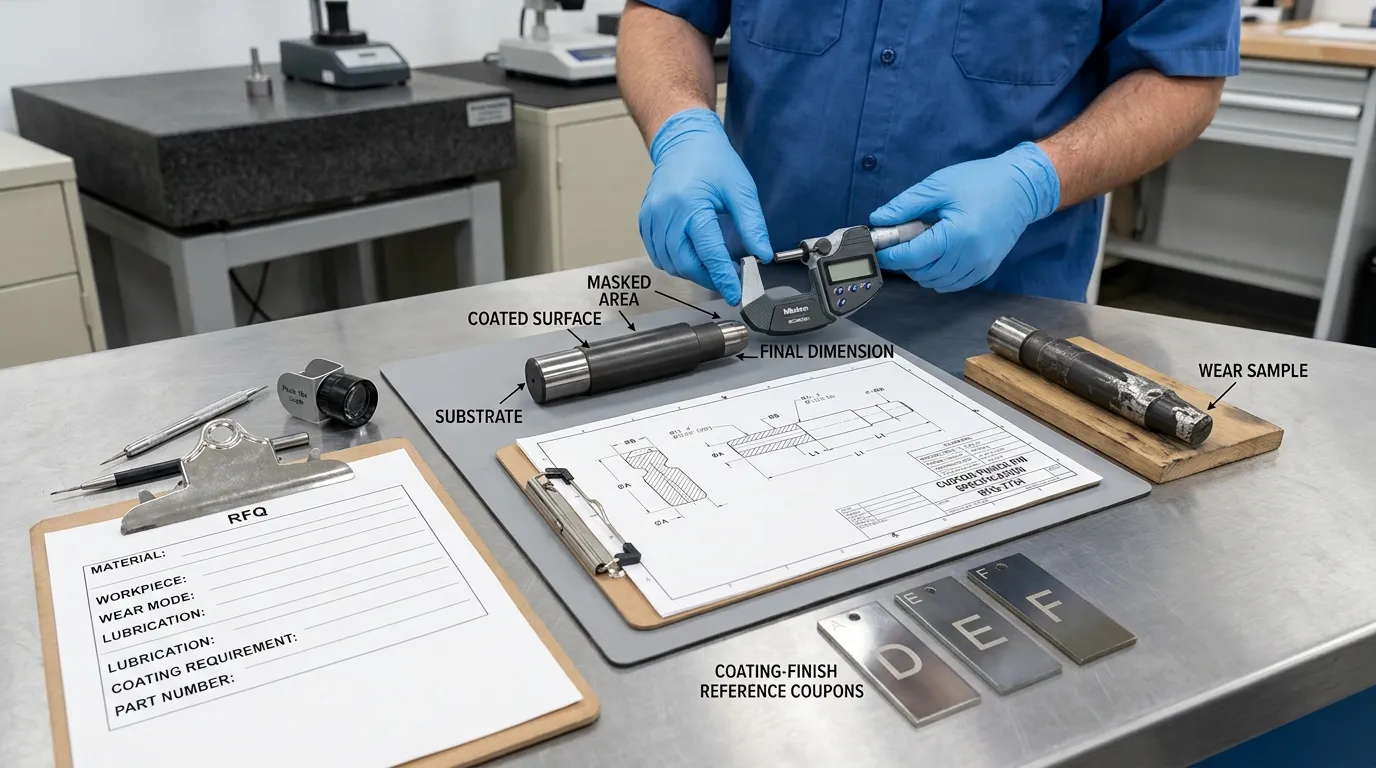
供給業者はパンチ径やワークピース名だけで責任を持ってコーティングを選ぶことはできません. RFQはパンチデータを組み合わせるべきです, 失敗の証拠, 生産条件, および検査要件.
SunshineProは図面やサンプルからカスタム非標準部品を製造すると述べています. その スタンピングパンチページ パンチピンページはカスタム問い合わせのための関連資料や製造文脈を提供します.
提供すべきアプリケーションとパンチデータ
含める:
- パンチ図と改訂
- 臨界寸法と公差
- パンチ形状とヘッド構成
- 基質グレード
- 最終硬度または熱処理条件
- 既存のコーティングまたは表面処理
- ワークピースグレード
- ワークピース表面コーティング
- シート厚
- パンチング, ピアス, または成形操作
- パンチ・トゥ・ダイクリアランス
- アライメントの現状
- 潤滑
- 印刷速度
- 現在の故障モード
- 故障前の現在の生産間隔
- 摩耗したパンチの写真
- 失敗したパンチサンプルは、実用的な場合に使いました
- 目標出力
- 受け入れ基準
「短い工具寿命」と書くのではなく、摩耗の状況を説明してください。問題がピックアップかどうかを明記してください, エッジの丸みを一つ, 剥がれ, 欠け声, 変形, バリ成長, 部品の擦れる音, または他の測定可能な条件.
コーティングおよび検査データのリクエスト
サプライヤーに特定してもらう:
- ジェネリックコーティングファミリー
- 独自のコーティングシステム名, 該当する場合
- 堆積過程
- 公称コーティング厚さ
- プロセス温度適合性
- 表面準備法
- 接着層または多層アーキテクチャは必要に応じて適用されます
- マスク面
- 最終粗さ要件
- 最終次元の責任
- 検査方法
- コーティング証明書またはプロセス記録
- 再研磨の手順
- 剥離と再塗装の制限
すべての注文が実験室での接着試験を必要とするわけではありません, しかし、リスクが正当化される場合に利用可能な証拠を知っておくべきです.
パンチメーカーとコーティング業者は可能な限り、塗布を一緒に確認すべきです. メーカーは幾何学を理解しています, 基質, 熱処理, および最終寸法, 一方、コーティング提供者は堆積互換性やコーティングシステムの制限を理解しています.
管理生産試験で推奨を検証する
サプライヤーのデータや検査で候補者を絞り込むことができます, しかし、プレス性能を保証することはできません. 生産代表条件の下で有望な候補を検証する.
有用な裁判は、擁護可能な選択肢のごく一部のみを比較すべきです. 他の変数を変えながら多くのコーティングを試すと、結果の解釈が難しくなります.
同じ条件を使い、試験前に失敗を定義してください
実用的な場合, これらの変数を一定に保つ:
- パンチ幾何学
- パンチ基板
- 熱処理
- エッジの準備
- クリアランス
- アライメント
- ワークピースバッチ
- 潤滑剤
- プレス設定
- 検査方法
生産開始前に故障を定義してください. 可能な終点には以下が含まれます:
- 最大寸法摩耗
- バーリミット
- 素材ピックアップ限界
- 表面仕上げ欠陥
- コーティング剥離
- 過剰なストリッピング力
- 工具の欠けや破断
パンチは完全に故障した後だけでなく、計画的な間隔で点検してください. 摩耗の進行によって、コーティングが損傷を遅らせるかどうかが分かります, 故障機構を変更する, あるいは単に初期症状を隠しているだけなのかもしれません.
許容可能な部品あたりの費用を比較する, 価格だけの問題ではありません
最も安価なコーティングが必ずしも最も安価な選択肢とは限りません, そして、最も長持ちするコーティングが必ずしも最も経済的とは限りません.
含める:
- パンチ製造コスト
- コーティングコスト
- 再研磨コスト
- 剥離および再塗装のコスト
- 報道のダウンタイム
- 清掃とピックアップの取り外し
- スクラップ
- リワーク
- 許容部品出力
実用的な計算は次の通りです。:
標準部品の製造および部品の合計÷中断コスト
これにより、サポートされていない工具寿命の乗数を避け、実際の生産性能に結びつけた判断が保たれます.
5段階のコーティング選択シーケンスを使用
信頼できるパンチコーティングの決定はこの順序に従います:
- 故障を分類してください. 接着剤の分離摩耗, 擦過, 剥離, 欠け声, および変形.
- 正しい非コーティング原因. 審査クリアランス, アライメント, 幾何学, 基質, 熱処理, フィニッシュ, 潤滑.
- 必要な性質を定義する. 接着を優先する, 耐摩耗性, 摩擦挙動, 物質的親和性, タフネス, または診断された状態に応じた熱安定性.
- システム互換性の確認. コーティングファミリーを確認してください, 基質, 沈殿プロセス, 厚さ, マスキング, フィニッシュ, および最終寸法.
- 本番環境での検証. 管理された条件下で選考されたシステムを比較し、許容可能な部品ごとのコストを測定します.
SunshineProは図面やサンプルに基づくカスタムパンチ部品を提供し、製品ページで複数のパンチ材料やコーティングオプションを掲載しています. 意味のあるレビューを依頼するために, パンチ図を送って, 基質, ワークピースの詳細, 証拠を身につける, 潤滑, および生産条件を通じた SunshineProの連絡先ページ. 目的は技術的に正当な候補リストと試験計画であり、普遍的なコーティング推奨ではありません.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
