



B型型とD型型: 寸法, 収容人数, および互換性
B型型およびD型型は、タブレットプレス用のパンチやダイの寸法ファミリーです. B型はパンチバレルとダイの外縁が小さい, これにより、1つの砲塔により多くのステーションを設置できるようになります. D型金型は物理的に大きく、一般的にはより大きなタブレットのエンベロープや異なるデウェル構成に対応します.
どちらも普遍的に優れているわけではありません. 正しい選択は、設置されたプレスとタレットによって異なります, タブレットの幾何学, 定式化の挙動, 必要な滞留条件および圧縮条件, 工具規格, 生産目標. Bに関するより広い文脈, D, BB, およびDB構成, 参照 タブレットプレスの金型タイプ.
「キャパシティ」も明確な定義が必要です. B型型とD型型の比較, これは以下を指すことができる:
- 工具が対応できるタブレットのサイズ;
- 局数と潜在的な生産量;
- 許容可能なタブレットを形成するための圧縮および滞留条件.
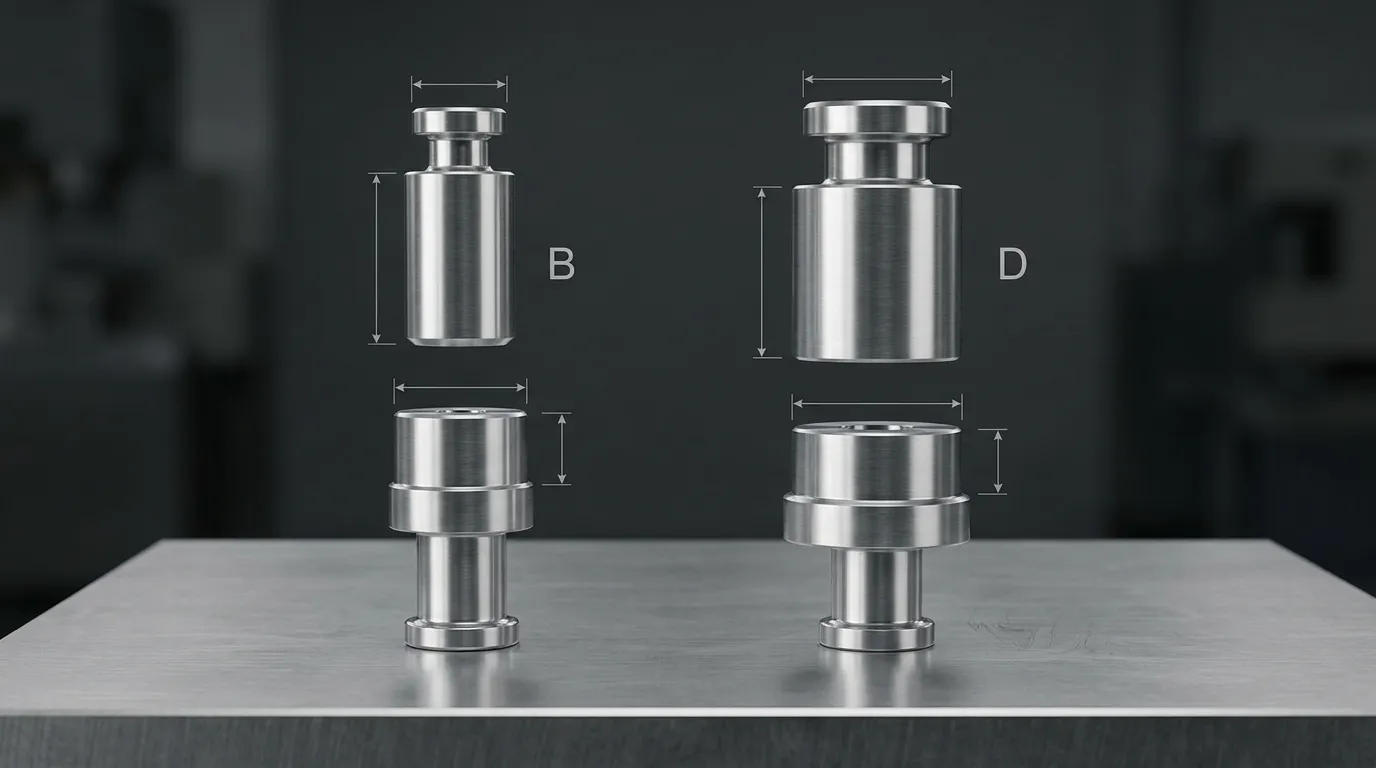
B型型とD型型を一目で比較
| 比較基準 | B型工具 | D型金型 |
|---|---|---|
| 名目上のパンチバレル径 | 約19mmです | 約25.35 mm |
| 名目上のパンチヘッド外径 | 約25.27 mm | 約31.6mm |
| 共通ダイの外径 | 約30.16 mm | 約38.10 mm |
| 共通ダイの高さ | 約22.22mm | 約23.81 mm |
| 共通最大丸板参照 | 最大で約16mmまで | 最大で約25mmまで |
| タレットステーション密度傾向 | 高く, ここで砲塔はB型金型用に設計されています | 各ステーションがより広いスペースを必要とするため、同等のBタレットよりも低い |
| 滞留傾向 | 頭部の形によります, プレスジオメトリ, そして速度 | しばしば、より大きな頭が平らになったり、長時間の滞在機会が伴います, しかし、必ずしもそうとは限りません |
| 典型的な選択方向 | タブレットのエンベロープが小さいか、局の密度が高いか | より大きなタブレットエンベロープや、異なるヘッドとドウェル構成が必要なプロセス |
| 直接交換性 | いいえ | いいえ |
これらは一般的な基準次元です, 完全な購入仕様ではありません. ISO 18084 主パンチ・アンド・ダイ次元を定義します, 公差, 特徴, および互換性関連の指標. CORSCHの技術論文には、19mmおよび25mmの名目パンチバレルも記載されています, B構成ではそれぞれ30.16mmと38.10mmのダイ径を持っています. 承認された工具設計および砲塔図面が最終注文を決定しなければなりません. テファ4Itech基準4Itech基準4
工具の適合性を決定する寸法差
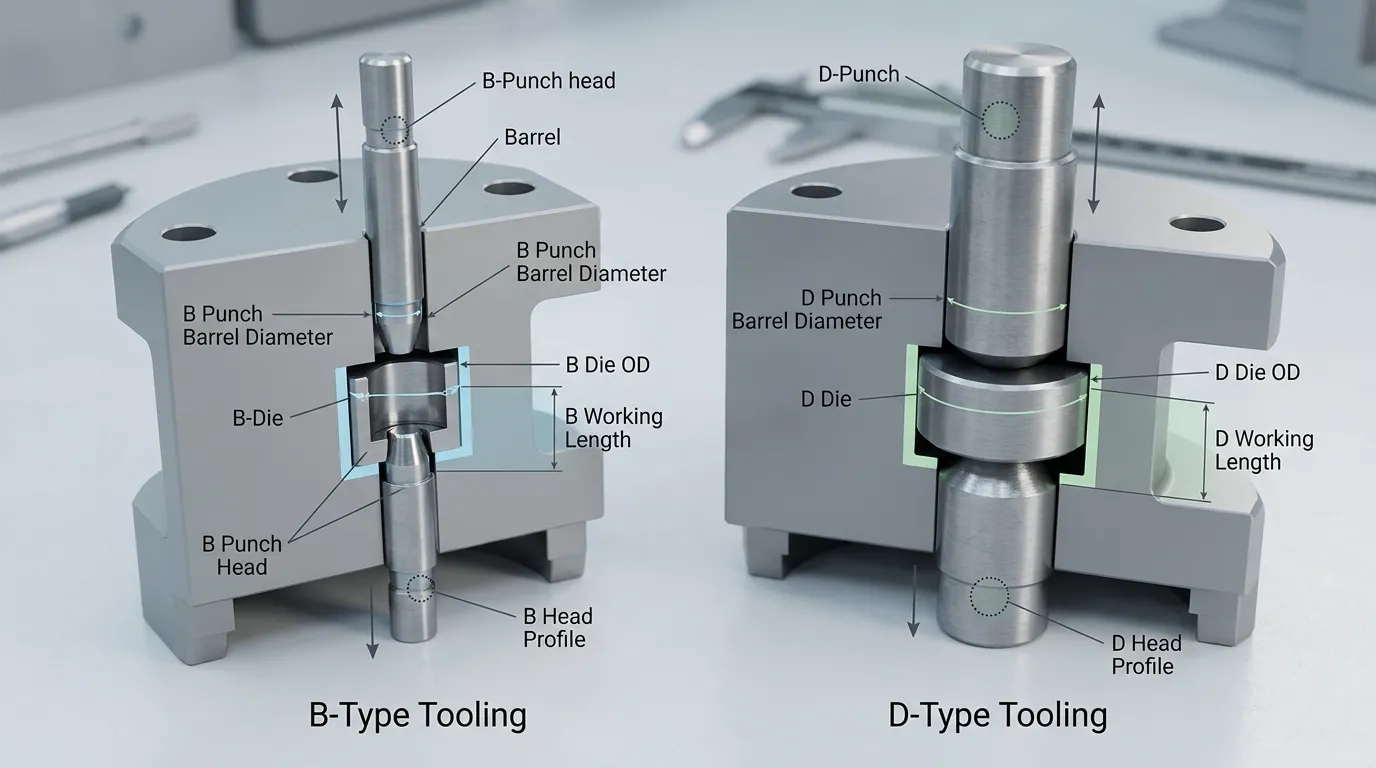
B型とD型の目に見えるサイズ差は単なる容量の好みではありません. これは、部品が特定のタレット内で物理的に動作できるかどうかを決定します.
パンチバレルは、正確なサイズのパンチガイドを通過します. Bパンチは、標準バレルが19mm付近のもので、ガイド約25.35mm用のDパンチを簡単に置き換えることはできません. 同じ制限がダイにも当てはまります: 一般的なBダイの外径は約30.16mmです, 一般的なDダイは約38.10mmです. 砲塔のダイポケットと保持システムはその寸法に合わせなければなりません. Itech標準1
パンチヘッドの形状も重要です. ヘッドはタブレットプレスカムと圧縮ローラーに接触します, つまり、その直径は, 厚さ, 半径, フラット, そしてヘッド下の形状はパンチが圧縮サイクルを通過する方法に影響を与えます. 2つのパンチはBまたはDの指定を共有しても、異なる規格や機械固有の設計に従っているため互換性がありません.
パンチ&ダイの寸法は一致しなければなりません
サプライヤーは通常、「B型」や「D型」という言葉以上のものを必要とします。重要な寸法と特徴には以下が含まれます:
- 上部- およびパンチ銃身径の小さい;
- パンチヘッド外径とプロファイル;
- 上部- そしてパンチの全長が短い;
- 作業長;
- パンチチップの寸法とカップの深さ;
- ダイの外径と高さ;
- ダイボア寸法;
- ザ・グルーヴ, テーパー, または保持機能;
- アンチターンキーの位置と角度;
- タブレットプレスタレット回転.
作業時間は特に重要で、工具セット内の変動が最終的なタブレットの厚さや一貫性に影響を与えることがあります. 全長, 銃身直径, The OD, ボア, また、ヘッドフォームも確立された工具管理指針において重要な検査寸法として扱われています. アイ・ホランド社
なぜ名目上のBまたはDラベルが互換性を保証しないのか
BとDは工具サイズファミリーを表します. 彼らはそうではありません, 単独で, 完全な標準を確認してください.
ユーロ/ISOおよびTSMの構成はパンチヘッド形状が異なる場合があります, ヘッドフラット, ヘッド厚み, ヘッド下カム角, 名目上全長, およびキーイング. これらの違いは、両方の工具をB型または両方をD型型と表す場合でも、互換性を制限することがあります. 成形および多端上部パンチは、砲塔の回転やタブレット離陸配置に適した正しいアンチターンキー位置も必要です. アイ・ホランド社
BとDの比較における「容量」の意味
工具能力は3つの別々のカテゴリーで評価されるべきです. タブレットサイズの容量が大きいファミリーが、必ずしも生産能力が増えるわけではありません, また、より大きな工具では普遍的な安全圧縮力評価が確立されません.
タブレットサイズの容量
D型金型はパンチチップとダイボアの物理的面積を大きくします. 業界で一般的な基準として、D型型の丸型タブレットは約25mm、B型型の場合は約16mmです. これらの数値は予備的なスクリーニングに役立ちます, しかし、それらはユニバーサルデザインの限界ではありません. コルシュ1
サプライヤーも考慮すべきです:
- 主要および副次のタブレット寸法;
- 丸形または形状のプロファイル;
- カップの深さ;
- エッジランドとウェブの厚さ;
- スコアラインの幾何学;
- エンボス加工;
- 錠剤の厚さと目標重量;
- パンチチップの強度;
- 先端とダイボア間のクリアランス.
A シェイプド, 得点, 浮き出し, または、多層タブレットは本質的にD型ツールを必要としない. これらの機能はタブレットの設計に依存します, パンチチップ形状, キーイング, 機械の能力, および機械的荷重. BかDかの決定は、利用可能な工具のエンベロープとプレス構成に関するものです, タブレットの顔が単純か複雑かは関係ありません.
生産能力と砲塔基地の密度
B型はバレルとダイの外包が小さいからです, 同じピッチサークルサイズのタレットは、Dステーションよりも多くのBステーションを収容できることが多いです. 印刷機の速度が同じ場合、より多くのステーションが理論上の出力を増加させることができます.
シングルチップの場合, 片面プレス, 基本的な関係は次の通りです。:
理論タブレット毎時=砲塔速度(回転数/分)×ステーション数×60
マルチチップ工具用, 結果に各ステーションのタブレットチップ数を掛け合わせます. CORSCHはこの関係を砲塔選択や多端製造の技術的議論に用いています. コルシュ
しかし、B型の工具が実質生産量の増加を保証するわけではありません. 実際に検証された出力は:
- 最大持続可能な砲塔速度;
- 製剤流とダイ充填;
- 圧縮滞留要件;
- フィーダー性能;
- タブレットの重量管理能力;
- 射出および離陸挙動;
- 工具の状態;
- 拒否および検査要件;
- シングルチップまたはマルチチップ構成.
圧縮が難しい定式化は、より遅い操作を必要とすることがあります. その場合, 駅数の優位性は、持続可能速度の低さによって部分的または完全に相殺されることがあります.
圧縮力と滞留能力
滞留時間とは、パンチチップが圧縮下で最小分離またはその近くに留まる期間のことです. パンチヘッド形状の影響を受けています, ヘッドフラットサイズ, 圧縮ローラー形状, 砲塔のピッチ円速度, そしてプレス速度.
D型金型は、より大きなヘッドジオメトリとより長い停留時間と結びつけられることが多いです, しかし、その関係は絶対的ではありません. B型とD型の両方の工具は、改造済みまたは拡張ヘッドフラットを使用できます, そして正確な結果は選ばれた標準と印刷によって決まります.
B型とD型を比較した査読付き研究では、ヘッドフラット径と型式がタブレットの機械的特性に影響を与えることが明らかになりました, しかし、配合組成や圧縮力によって結果も変わりました. したがって、この研究は製剤依存的な判断を支持しており、D型工具が常により強力な錠剤を生み出すという主張ではありません. B/D金型とパンチヘッド形状に関する研究 工具タイプ間の報告された相互作用, 居住, 力, 引張強度, もろさ, およびキャップ挙動. リサーチゲート 2テイラー & フランシスオンライン2
ナトリの技術的ガイダンスも同様に、パンチヘッドを平らにすることでTSM-BとTSM-Dの両方のタレット速度で停留時間を長くできると説明しています. 製剤ひずみ率感度は、追加の滞留が生産性能を向上させるかどうかを判断できます. ナトリ・エンジニアリング
安全な最大力はBラベルやDラベルだけで選べません. また、プレス評価にもよります, パンチチップの面積と形状, 工具の材料, 熱処理, 頭部設計, 工具の状態, 定式化, 承認された工学的計算.
互換性はBやDを選ぶだけでは不十分です
正しい工具順序は複数の互換性層を満たす必要があります:
- 工具ファミリー: BまたはD;
- 工具規格: EU/ISO, TSM, または他の機械固有の仕様;
- 砲塔の形状: パンチガイド, ザ・ポケット, 駅の構造, そして保持;
- パンチジオメトリ: 頭部の形, 長さ, 作業長, およびキーイング;
- タブレットの幾何学: ヒント, カップ, スコア, エンボス加工, 土地, そしてダイ・ボア;
- 工程要件: フィル深度, 力, 居住, 射出, および出力.
工具ファミリーと工具標準は異なる決定です
B型はTSM型と同義ではありません, そしてD型はヨーロッパの型と同義ではありません. BファミリーとDファミリーの両方はTSMまたはEU/ISOのコンベンションの下で構成可能です.
この規格は銃身とダイの外包外側に寸法の詳細を追加しています. 全長の違い, 頭部の形, アンダーヘッドアングル, また、キーイングは別のプレスで工具が正しく動作しなくなる原因となることがあります. その第二の適合層の専用処理のために, 参照 EUとTSMのタブレット金型標準. アイ・ホランド社
押さえと砲塔の詳細で確認
どちらかの家族を承認する前に, 確認してください:
- タブレットプレスメーカーとモデル;
- 砲塔モデル, 図面, または識別番号;
- 砲塔基地の数;
- BまたはDパンチガイドサイズ;
- ダイポケット直径, 身長, および保持設計;
- 上部- およびパンチ全体の下部長;
- 工具作業長;
- パンチヘッドプロファイルとアンダーヘッドジオメトリ;
- 工具規格;
- キーの位置とキーアングル;
- 時計回りまたは反時計回りの砲塔回転;
- 既存の工具図または物理的参照サンプル.
複数の工具ファミリーをサポートすると宣伝されている機械は、交換可能なタレットや他の専用設計の配置を使うことがあります. しかし、通常のBおよびD部品が固定砲塔内で互換性があるわけではありません.
B型とD型の選び方
既存のタブレットプレスとタレットが最初の選択制約であるべきです. 機械がすでに固定BまたはDタレットを使用している場合, 工具群の変更には、砲塔の交換やより高度な機械工学が必要になる場合があります.
| 要件 | B型工具の方が出発点としては良いかもしれません | D型工具の方が出発点としては良いかもしれません |
|---|---|---|
| 設置された機器 | プレスとタレットはB型金型用に設計されています | プレスとタレットはD型金型用に設計されています |
| タブレットの形状 | タブレットは認証済みのBツールの封筒内に快適に収まります | タブレットはより大きな検証済みDツールの封筒が必要です |
| 生産優先順位 | 駅の密度が高まることは価値があります | 必要な出力は利用可能なDステーション数で達成可能です |
| 定式化の挙動 | 利用可能な居住時間内で許容されるタブレット品質が達成されます | フォーミュレーションは選択したDヘッドとドウェル構成の恩恵を受けます |
| 圧縮要件 | 提案されたBツールでは、力と先端強度の計算が許容されます | 提案されているタブレットとプロセスは、より大きな工具範囲を必要とします, 技術的検証の対象 |
| 互換性の現状 | Bファミリー, 標準, 長さ, その, キーイングが確認されました | Dファミリー, 標準, 長さ, その, キーイングが確認されました |
B型工具は通常、より良い出発点です。
プレスにすでに互換性のあるBタレットがある場合、B型金型を検討してください, タブレットは認証済みの設計範囲内に収まります, また、高い基地密度は生産上の有利な利点を提供します. 配合は、利用可能なプレス速度と滞留時間で必要な錠剤特性を達成しなければなりません.
D型工具は通常、より良い出発点です
プレスに互換性のあるD型タレットがある場合、D型金型を考えてみてください, タブレットはより大きなチップとダイの封筒を必要とします, または、選択したヘッドジオメトリにより適切な圧縮ウィンドウを提供することもあります. プロセスは利用可能なステーション数と運転速度で出力目標を達成しなければなりません.
どちらかを選ぶ前に、必ず立ち止まって確認してください
一般的なサイズチャートだけから選ばないでください。:
- 金型規格は不明です;
- 砲塔の図面は提供されていません;
- タブレットは想定のサイズ制限に近づいています;
- 異常に高い力または長時間の滞留が必要です;
- 成形または多端金型は正確なキーの向き付けが必要です;
- 交換用ツールは既存のセットと一致しなければなりません;
- BからDへの変換、またはDからBへの変換が検討されています;
- プレスには独自のまたは改良された金型形状が組み込まれています.
よくあるB型とD型の金型に関する誤解
| 誤解 | より正確な解釈 |
|---|---|
| D型はヨーロッパ型の金型です. | Dは工具サイズのファミリーです. EU/ISOとTSMは別々の標準レイヤーです. |
| B型工具は常により多くのタブレットを生産します. | より多くのステーションを設置できます, しかし実出力は速度にも依存します, 居住, 摂食, 定式化, パンチのコツ, および検証要件. |
| D型工具は常により多くの力に耐えます. | 安全な力は報道陣によって異なります, ヘッドとチップの形状, 工具の材料, タブレットエリア, 定式化, および工学的計算. |
| 成形はD型工具のみが作れます, 得点, 浮き出し, または多層タブレット. | これらの特徴はパンチチップの設計に依存します, キーイング, タブレットの幾何学, および機械能力. |
| Year BのツールはYear Bプレスに合います. | 全長, 頭部の形, アンダーヘッドアングル, 詳細, キーイング, また、機械固有の形状は異なる場合があります. |
| 公表されている最大錠剤直径は保証された上限です. | これは予備的な参考資料です. 提案された設計は、機械的および印刷局ごとに個別に審査が必要です. |
| パンチとダイスを変えると、BボタンをDに変換します. | パンチガイドとダイポケットが異なるため、通常は異なるタレットや機械の構成が必要です. |
BまたはDの工具RFQに含めるべき事項
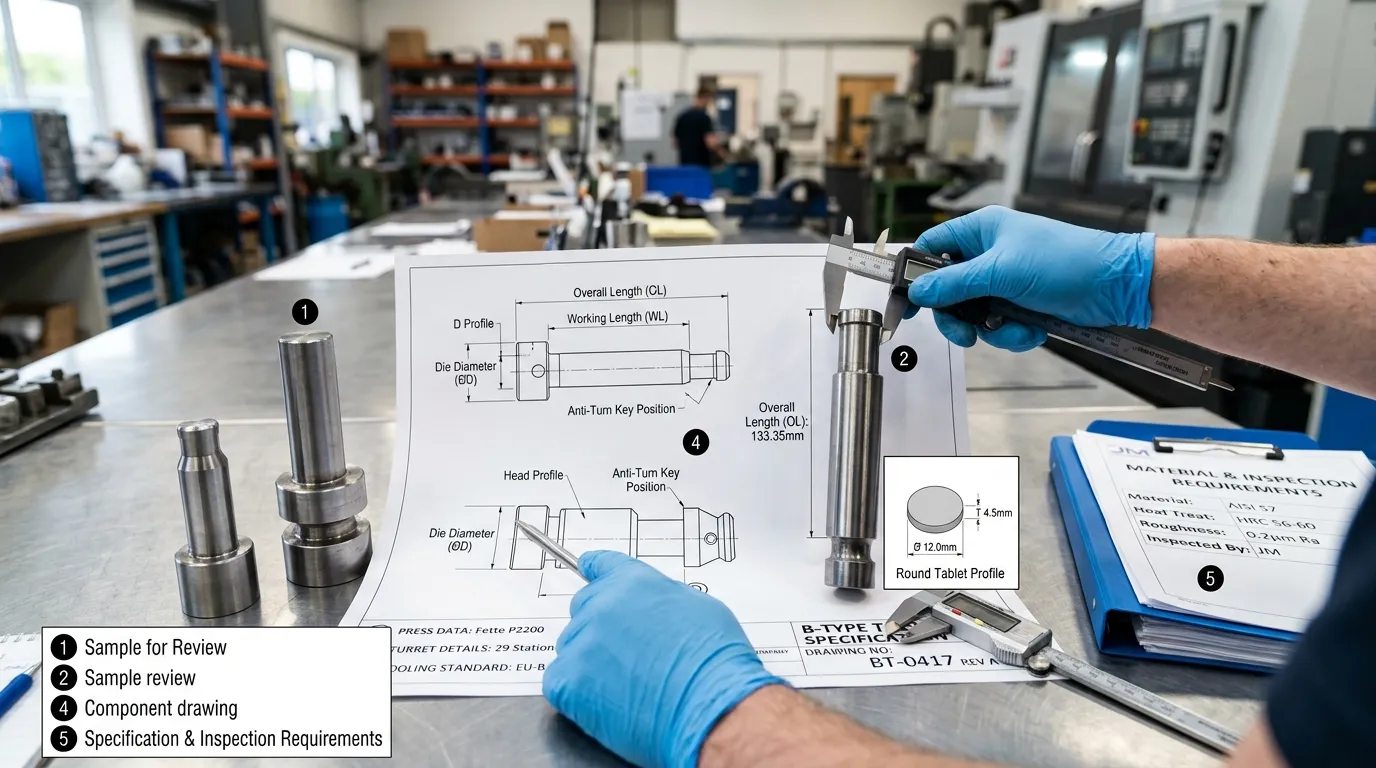
有用な工具に関する問い合わせには、寸法や工程のレビューに十分な情報が含まれているべきです. 含める:
- タブレットプレスメーカーとモデル;
- 砲塔指定と駅数;
- 必要条件のBまたはDファミリー;
- EU/ISO, TSM, または機械固有の標準;
- 上部- および下位パンチドローイング;
- 図面;
- 全体および作業時間;
- パンチヘッドとアンダーヘッドのジオメトリ;
- The OD, 身長, ボア, 溝, そして保持;
- アンチターンキー位置と砲塔回転;
- すべての主要寸法を持つタブレット図面;
- カップ, スコア, エンボス加工, 土地, 公差の詳細;
- タブレットの重さと厚さのターゲット;
- 摩耗などの配合上の懸念, 腐食, あるいはくっつく;
- 必要な工具材料, 熱処理, またはコーティング;
- 寸法検査および材料・文書化の要件;
- 承認された図面が入手できない場合の既存のサンプル.
サンシャインプロズ タブレットプレス金型 Pageによると、タブレットプレス用のパンチやダイを供給していると記載されています, 高速鋼の一覧, CNC加工, 熱処理, 図面やサンプルからのカスタマイズ, また、資材検査報告書の提出も可能だと述べています. これらの検証済みの発言は、抽取主導の調査を支持しています, ただし、必要なBまたはD族, 標準, 寸法, 素材, そして、特定の順序に対して許容範囲を確定する必要があります. サンシャインプロ
最終選択原則: プレスに合わせた工具, タブレット, and Process
この順序でBかDの工具を選んでください:
- 設置されたプレスを確認してください, 砲塔, および工具規格.
- タブレットの形状が利用可能な工具のエンベロープに合っているか確認してください.
- 配合の滞留と圧縮要件を確認してください.
- 実際の印刷台数と持続可能な印刷速度を用いて出力を評価してください.
- 承認された工具とタブレット図面で最終注文を管理できます.
カスタムや交換の要件について, 報道データの準備をしてください, 砲塔の詳細, ドローイング, 標準, キーの向き, および該当する場合は既存のサンプル. すると お問い合わせ:SunshinePro 仕様や製造の審査のために、BまたはDの指定だけに頼るのではなく.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
