



射出成形用のダウエルピンプレスフィット: H7 フィット選択ガイド
射出成形用のダウエルピンプレスフィットは、H7の指定だけでは選択できません. H7は穴の許容サイズ範囲を定義します, 完全な適合ではありません. ピンには指定された許容範囲または確定された上下径の制限が必要です.
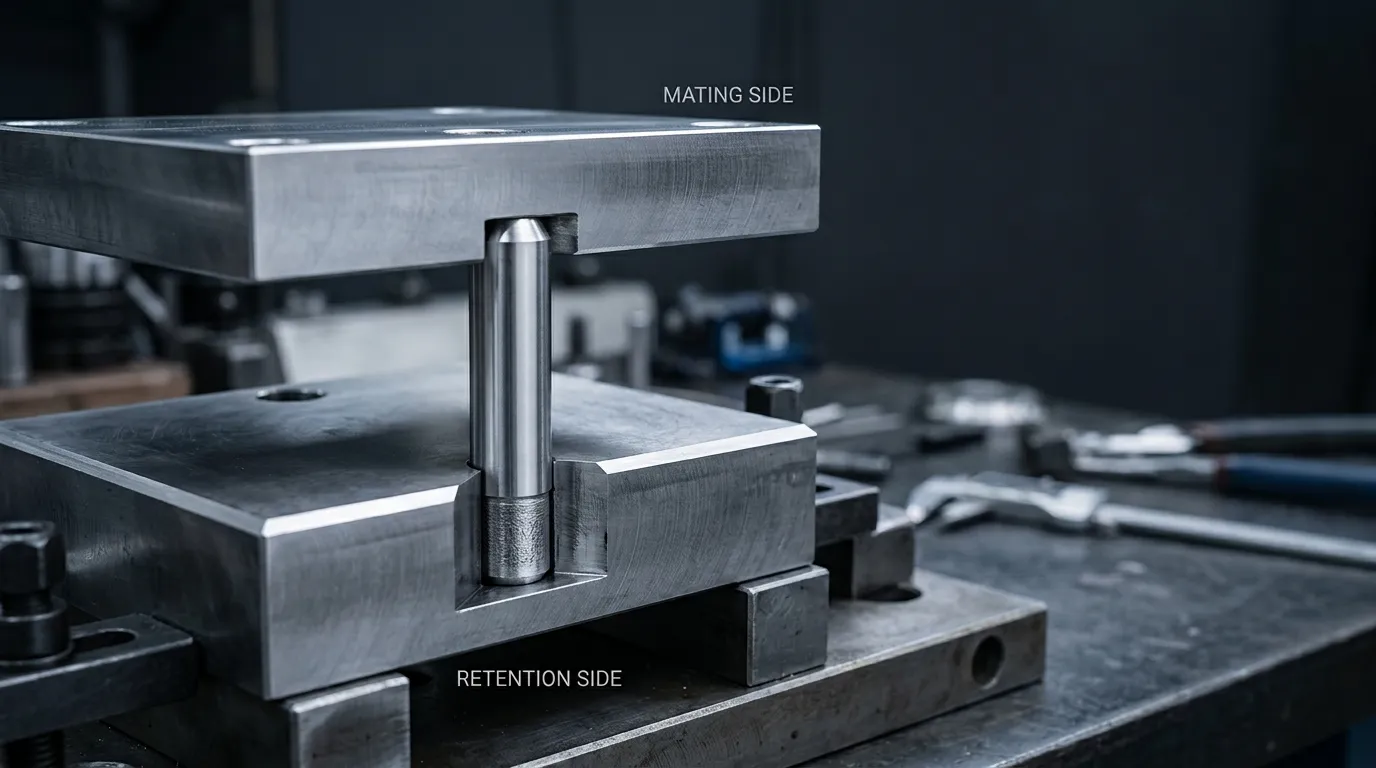
正しいペアリングは、どの型部品がダボを保持すべきかによります, 結合成分を除去しなければならないかどうか, 公称直径, 板材, 交戦期間, および穴の品質. より広範なアライメントシステムは以下でカバーされています。 型ピンとブッシング (推論). 本ガイドは、金型板および関連する金型部品に取り付けられる固定型ダウエルピンのみに焦点を当てています.
ダボピンはガイドピンと混同してはいけません. ダウエルピンは組み立てられた部品を位置づけます, ただし 型ガイドピン 型が開閉するたびにガイドブッシングに繰り返し挿入します.
ダウエルピンフィットにおけるH7とは何を意味するのか?
ISOシステムは穴とシャフトに別々の公差ゾーンを割り当てています. H7の指定で:
- H 穴の許容範囲の位置を公称サイズに対して特定します.
- 7 公差等級を識別します.
- 実際の公差幅は公称直径に応じて変化します.
- 完全なフィットを定義するためには、別のシャフトまたはピンクラスが必要です.
ISO 286-1 公差の用語およびコードシステムを確立します, 逸脱, そして発作. ISO 286-2 穴やシャフトの直径特有の限界偏差を提供します.
つまり、「Ø10 H7」のみを指定した図面ノートが穴を制御し、ダボとピンの関係を完全には明記していないことを意味します. 設計者はピンクラスも明示しなければなりません, 適用されるピン標準を参照, または許容されるピン径の制限を提供する.
なぜ穴とピンに別々の公差クラスが必要なのか
標準的な10mmの穴は正確に10mmで製造されるわけではありません.000 うん、毎回. 定義された下限と上限の間に入ることは許されています. ダウエルピンには独自の許容寸法範囲もあります.
フィットは4つの値に依存します:
- 最小許容穴.
- 最大許容ホール.
- 最小の許容ピン.
- 最大許容ピン.
ピンのクラスだけを変えるだけで、同じH7穴をクリアランスに変えることができます, 移行, または干渉関係. h6のようなクラス, M6, n6, P6はピンの許容範囲を公称サイズの線に対して異なる位置に配置します. 彼らの適性は手紙だけで判断できません; 選択した直径に対して適用されるISO限界を確認する必要があります.
クリアランス, 移行, および干渉結果
| 適合行動 | 次元条件 | 典型的な機能的目的 |
|---|---|---|
| クリアランス | 穴はすべての許容範囲でピンより大きく保たれます | 簡単な組み立て, 削除, または移動 |
| 移行 | 許容範囲はわずかなクリアランスかわずかな干渉を許容します | 正確な位置と厳密に制御された組立挙動 |
| 干渉 | ピンはすべての許容範囲で穴より大きく保たれます | 選択成分における正の保持 |
H7/m6の組み合わせが自動的に確実にプレスフィットと説明されるべきではありません. 適用される限度額によります, 遷移条件を生じさせることがある. ピンゾーンが狭いほど、より一貫した干渉が得られる場合があります, しかし、干渉が大きいほど自動的に良いわけではありません. 挿入力を増加させることができます, 穴を損傷する, 薄いプレートを歪める, または将来の除去を複雑にする.
金型コンポーネントの機能に応じて適合を選択します
フィットの選定は、型の組み立てから始めるべきです, 許容範囲表ではそうではありません.
識別:
- ダウエルが固定されたままにしておくべき部品;
- ダボの上に位置を置かなければならない部品;
- アセンブリがどれくらいの頻度で分離されるか;
- ダウエルが交換可能であるかどうか;
- プレートが干渉フィットを安全に支えられるかどうか.
一般的な構成では、保持側に干渉または制御遷移条件を用い、結合部品に検証済みクリアランス条件を用いる. これにより、ダウエルは片方の板に固定されつつ、もう片方の部品は不必要な結びつきなく組み立て・分離できます.
リテンション側: ダボが固定されたままにしなければならない場所
保持側の穴は型の組み立て時にダウエルを保持します, ハンドリング, メンテナンス, および結合成分の繰り返し分離.
干渉を選択する前に, check:
- 板材と硬度;
- 穴の周囲の板の厚さ;
- 穴から最も近い辺までの距離;
- ダウエルの接合長;
- 将来の採取のためのアクセス;
- プレートが永久部品か交換可能な部品か.
最もタイトなフィットをデフォルトで選択すべきではありません. 必要な保持力は局所的な応力とバランスを取らなければなりません, 施設部隊, 修理可能性.
ブラインドインスタレーション用, 穴を削る前に丸棒がどのように取り外されるかを考えてみてください. 貫通穴, 後方からのアクセス, または、内部ねじ込みプルダウエルは単純な位置特定部品がメンテナンスの問題になるのを防ぐことができます.
交尾側: 不要な拘束なしの位置
結合部品はダボの上で正確に位置しなければなりません, しかし、金型のメンテナンス中に分離が必要になることもあります.
クリアランス指向の結合穴は、部品が:
- 頻繁に削除されています;
- 手作業で組み立てられた;
- 複数のダウエルで配置されています;
- 汚染やバリに敏感;
- 組み立て時に温度差を経験する可能性が高い.
同じダウエルを2枚の別々のプレートに押し付けると、組み立てが位置誤差に敏感になることがあります. また、満席の座席を妨げることもあります, 穴の縁を傷つける, あるいは後の分離を困難にする.
正しい配置は用途によって異なります. 恒久的に組み立てられたインサートは、メンテナンスサイクルごとに取り外すプレートとは異なる関係性を正当化することがあります.
機能適合選択表
| 適用条件 | 望ましい結果 | 主な検証 |
| ダウエルは一つの頑丈な皿に保管しなければなりません | 制御保持または保証干渉 | ピンと穴の限界, 素材, 交戦, エッジ距離 |
| 結合板は取り外さなければなりません | 予測可能な組立クリアランス | 最大のピンと最小の結合穴 |
| コンポーネントは非常に正確な取り外し可能な位置を必要とします | 厳密に管理されたクリアランスまたは承認された移行 | 全公差スタックと穴位置精度 |
| 穴が摩耗したり拡大したりしています | エンジニアード・オーバーサイズ修理 | 残存するプレート素材, 新しい穴のサイズ, カスタムピン制限 |
| プレートは薄いか、エッジに近いものです | 局所応力の制限 | 干渉を増加させる前のエンジニアリングレビュー |
| ダウエルは後ろからはアクセスできない | 計画された抽出機能 | プルダウエルスタイル, ねじ切り端, または代替アクセス |
最悪の場合のクリアランスまたは干渉を計算する
名目寸法だけでダウエルフィットを承認しないでください. 両方の極端な人工条件を計算してください.
このプロセスをご利用ください:
- 名目上のダボ径を特定する.
- 現在の公差標準で適用される直径範囲を求めます.
- 最小および最大のH7穴寸法を記録します.
- 最小と最大のピン寸法を記録します.
- 可能な限り緩い条件を計算します.
- 可能な限り厳密な条件を計算します.
- 全範囲でクリアランスがあるかどうかを確認してください, 移行, または干渉.
両方の許容範囲を使いましょう
基本的な計算は次の通りです:
最大クリアランス=最大穴 − 最小ピン
最小クリアランス=最小穴 − 最大ピン
陽性の結果はクリアランスを示します. クリアランスが負の場合は干渉を示します.
例えば:
- 最小クリアランス結果が正の場合, 許可されたすべての組み合わせでクリアランスが存在します.
- 一方の結果が陽でもう一方が陰性の場合, フィットは移行期です.
- 最も緩い組み合わせでも負のクリアランス値が出た場合, 干渉は指定された限界内で保証されます.
最大干渉は次のようにも表現できます:
最大干渉 = 最大ピン − 最小穴
これらの計算は、同じ標準系の値と正しい公称直径範囲を用いる必要があります. カタログピンの許容差を混ぜないでください, ISOホールクラス, および互換性を検証しない仮定名目サイズ.
型ダウエルの実例例
名目上の10mmダウエルの場合, まず、現行のISO 286-2からH7穴の限界と選択されたピンクラスの限界を取得します.
次に計算表を作成します:
| 必要値 | 出典 |
| 最小のH7穴 | 適用される直径範囲のISO 286-2制限 |
| 最大のH7ホール | 適用される直径範囲のISO 286-2制限 |
| 最小ピン | 選択されたピンクラスまたはサプライヤーの引き込み制限 |
| 最大のピン | 選択されたピンクラスまたはサプライヤーの引き込み制限 |
| 最大クリアランス | 最大穴から最小ピンを差し引いたもの |
| 最低クリアランス | 最小の穴から最大ピンを差し引いたもの |
その結果、次元関係が確立されます, しかし、それだけでは型板の適合が安全であることを証明するものではありません. プレート素材, 局所幾何学, 挿入方法, そして、サービス条件の見直しも必要です.
干渉を増やす前に型の設計を確認してください
干渉はピンと穴壁の間に接触圧力を生じさせます. 同じ寸法干渉は、厚い硬化鋼板と薄い板で異なる挙動を示すことがあります, エッジ近くの柔らかい成分.
プレート素材, 硬度, および局所幾何学
適合を最終決定する前にこれらの要素をよく確認してください:
- プレート素材: 柔らかい材料は穴の周りで変形しやすい場合があります.
- 板の硬度: 挿入・除去時の穴の反応に影響を与えます.
- 壁の厚さ: 薄い断面は高局所圧力に対して耐性が低い場合があります.
- エッジ距離: 端に近い穴は周囲の材料が少なくなっています.
- 既存の被害: 得点, テーパー, ひび割れ, または以前の修復が関節の状態を変えたか.
- 穴の深さ: 深い盲点穴は、ゴミや空気を閉じ込めて抽出を複雑にすることがあります.
ある金型板で成功裏に使われたフィットが、他の材料や形状に変わらず転移できると考えないでください.
婚約, 温度, および保守頻度
接合時間が長くなるほど、ピンと穴の間の接触面積が増加します, しかし、設置や抽出の難しさが増すこともあります. すべての金型板に適した普遍的な接合比は存在しません.
また、ピンとプレートが異なる条件下で測定または組み立てされる際にも温度が重要です. 寸法検査と組立には定義された, 温度変化が結果に影響を与えるほど許容差が十分に厳密な場合の制御条件.
メンテナンス頻度も好みの配置を変えます. 定期的に分離される位置特定部品は、恒久的なブラインドプレスフィットよりも交換可能または抽出可能なダウエル設計の方が恩恵を受けることがあります.
機械で正しくダウエルホールを点検する
正しい公差コールアウトでは、粗悪な穴を補うことはできません. 最終的な穴は必要なサイズでなければなりません, しかし、正しい位置と許容される形状でなければなりません.
ドリル, リーム, デバリ, そしてクリーン
実用的な穴生成シーケンスは次の通りです。:
- 正しい金型基準から穴の位置を特定してください.
- プレートを固定し、サポートしてください.
- 穴の箇所を探してドリルの歩き方を減らすようにしましょう.
- 最終直径より低い穴を開けてください.
- 適切な工具と工程条件を用いて、指定された最終サイズまでリーミングします.
- 新しい鋭いエッジを作らずに、入口と出口のバリを除去してください.
- クリーンチップス, 研磨粒子, 油残留物, そして閉じ込められた破片.
- ピンを押す前に穴を確認してください.
既存の穴の後ろにリーマーが設置されます. 直径や仕上げを改善できます, しかし、深刻なドリルの徘徊を確実に矯正することはできません, まっすぐさが悪い, ざわめき, または軸の位置が誤っている場合. スパイロルズ プレスフィットピンの穴準備ガイド 同様に、制御された穴を作るための前提条件として、剛性のある作業保持と正確な掘削を重視しています.
サイズ許容は穴の形状を制御しません
H7は許容される穴の大きさを制御します. 独立して支配しているわけではありません:
| 次元制御 | 幾何学的制御 |
| 最小穴径 | 穴の位置 |
| 最大穴径 | 軸の向き |
| サイズ公差幅 | 直線性 |
| 公差帯の位置 | 円筒性または円筒性 |
穴はH7限界内で測定されても軸が傾いていればバインディングを引き起こすことがあります, その形状はテーパー状です, または2穴パターンの位置が誤っている場合もあります.
ISO 1101 幾何学的仕様に用いられる記号言語と解釈ルールを提供します. 型の図面は、H7サイズの呼び出しに頼ってすべての特徴を制御するのではなく、位置特定機能に必要な幾何学的コントロールだけを適用すべきです.
組み立て前にピンと穴を点検してください
ダウエルを押す前に:
- 実際のピン径や保証された供給者制限を確認してください;
- 適切な測定方法で穴径を検証してください;
- テーパーの確認, ベルマウス, バー, および表面損傷;
- 穴とピンがきれいかどうか確認してください;
- 穴の位置が結合部品の組み立てを許可しているか確認してください;
- 温度が熱変動に敏感な場合、制御温度で検査してください.
「精密地盤」のようなカタログ記述は、計算に必要な寸法制限に代わるものではありません.
設置, 削除, そして、型を傷つけずにダボを修理する
正しい取り付けによりピンは穴の軸に合い、プレートへの不必要な損傷を防ぎます.
制御プレス設置
次のシーケンスを用いてください:
- ピンと穴を調べてください.
- 挿入用端子とリードインを確認してください.
- プレートを穴の近くに支えてください.
- ピンを穴の軸に合わせます.
- 適切なプレス機器で制御された軸方向力を加えます.
- 挿入時に突然の抵抗やずれがないか監視してください.
- 無理に異常なフィットを作ろうとするのではなく、立ち止まって点検してください.
制御されていないハンマーはピンを傾けることがあります, 入口の端を損傷させた, 地面に印をつけてください, または穴の最初の部分を拡大する. プレスは過剰な公差ミスマッチを修正しません; 力はより制御的に加わるだけです.
プランの抽出と擦り穴修理
貫通穴の中のダボは、しばしば後方から打ち込んだり押し出したりすることができます. ブラインドホールには計画的な除去方法が必要です, 例えば:
- 内部ねじ込みのプルダウエル;
- アクセス可能な抽出機能;
- 取り外し可能な位置位置ブッシング;
- 後部アクセスを可能にするプレート設計.
撤去後, 新しいピンを自動で取り付けるのではなく、穴の位置を測ってください. ルース, テーパード, 得点, または、拡大した穴が意図した保持力を提供できなくなる場合もあります.
損傷した穴を制御された新しい直径にリアームし、相応のピンを指定することでオーバーサイズの修理が可能かもしれません. 修理時には周囲のプレート材料を十分に残し、必要な穴の位置を保つ必要があります. 図面を更新して、今後の交換が元のサイズに順番にされないようにしてください.
図面およびサプライヤーRFQにダウエルフィットを指定してください
完全な図面は、その機能的な関係性を伝えるべきです, 単なる名目直径ではなく.
最小の引き分け呼び出し
含める:
- 名目ピン径;
- ダボの長さ;
- H7や他の穴の許容差;
- ピン許容差クラスまたは明示的な直径制限;
- 適用されるピン規格;
- ピンの材料と硬度の要件;
- 機能的な表面仕上げの要件;
- 保持側成分;
- 必要な交戦期間;
- 結合穴のサイズと公差;
- 関連する穴の位置や向き制御;
- 終端形状または抽出特徴;
- 数量と検査書類の要件.
ISO 8734 硬化鋼とマーテンサイトステンレス鋼製の平行ダウエルピンが覆われています. ISO 2338 非硬化鋼とオーステナイトステンレス製の平行ピンを覆う. 製品規格を参照することで、ピンカテゴリの定義に役立ちます, しかし、図面は金型組み立てに必要な適合性を確立しなければなりません.
ダウエルピンの供給業者に確認すべき質問
仕入先に聞いてみてください:
- どのピンの上部と下部の直径が保証されているか?
- どの許容標準と版が使用されているか?
- 記載されている公差は選んだ直径や材料に適用されますか??
- 利用可能な材料や硬度の選択肢?
- カスタムまたはオーバーサイズの修理直径を製造できますか?
- どの寸法や材料の記録を提供できるか?
- 供給業者はプレート素材を必要としていますか?, 交戦期間, または必要な適合条件?
サンシャインプロズ ダボピン製品ページ リストはまっすぐ, テーパード, およびカスタム構成, 合金鋼とともに, ステンレススチール, および工具鋼オプション. また、直径が, 長さ, 公差クラス, マテリアルグレード, 表面仕上げもカスタマイズ可能です, CNC加工で, グラインド, および熱処理を生産工程として記載. これらはサプライヤーレベルの選択肢です, すべての型に対して一つの公差や材料が正しい証明ではありません.
カタログコンポーネントは、実際の限界が計算と一致する場合に適しています. 標準部品が必要な直径を満たさない場合, 素材, 除去機能, または修理サイズ, カスタムとの選択をレビューしてください 金型標準部品.
最終ダウエルフィット選択チェックリスト
図面を公開したり型を修理したりする前に:
- ダウエルを保持しなければならない部品を特定します.
- 結合部品がどのように組み立てられ、分離されるかを定義してください.
- 必要な機能的振る舞いを選択します: クリアランス, 移行, または干渉.
- 正しい直径ごとの穴とピンの制限を取得する.
- 可能な限り厳密な条件と緩い条件を計算します.
- チェックプレートの素材, 硬度, 壁の厚さ, エッジ距離, そして関与.
- 穴が加工可能で幾何学的に制御可能か確認してください.
- 検査方法を定義する.
- 計画管理設置.
- 将来の除去方法を提供します.
- 図面には穴とピンの両方の要件を記載して完成させてください.
- 注文前にサプライヤーの実際の寸法制限を確認してください.
カスタムダボや修理サイズの場合, 型の図面を提出してください, 公称直径, 必要なフィット感, 板材, 交戦期間, およびSunshineProによる検査の期待事項 お問い合わせページ. 最終的な公差は、H7指定だけで選ぶのではなく、実際の適用時に確認されるべきです.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
