



より速くするためのカスタムパンチピン描画チェックリスト, より正確なRFQ(RFQ)
カスタムパンチピン図面では、作業直径や先端のプロファイル以上のものを定義すべきです. サプライヤーも取り付けインターフェースを必要とします, 材料の状態, 機能公差, 応用コンテキスト, 検査要件, そして信頼できる引用を準備する前に制御された修正を行うこと.
このチェックリストは、プレス加工で使用される印刷用パンチピンのためのものです, ピアス, 形成, 休み時間パンチング, 冷たい方向, および関連する工具用途. パンチが他のダイ部品とどのように相互作用するかについてのより広い情報, 参照 ダイ部品ガイド (推論).
完全なパッケージでは特定の見積もり時間を保証することはできません, 価格, または製造成果. 可能です, しかし, 次元の欠如による回避可能な問題を減らす, 矛盾ファイル, 曖昧な資料の注記, または未定義の受け入れ要件.
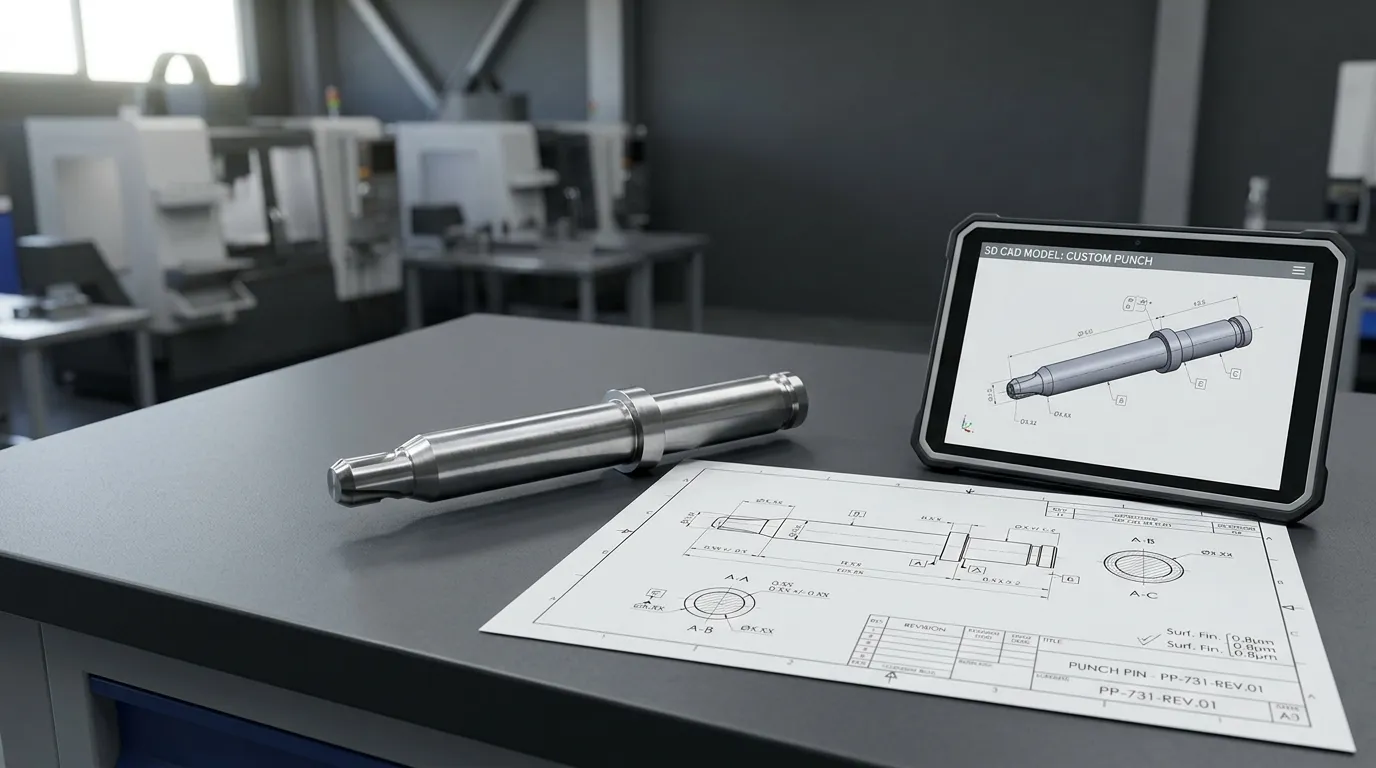
図面要件とRFQ情報の分離
すべての見積もりの詳細が設計図に記載されるわけではありません. 制御図面は部品を定義すべきです, 一方、RFQには購買範囲や運営の文脈が説明されるべきです.
| 情報 | 居場所 | なぜ重要なのか |
|---|---|---|
| 部品の形状と寸法 | 制御ドローイング | 製造する部品を定義します |
| 基準と公差 | 制御ドローイング | 機能および検査要件を確立 |
| 材料と最終状態 | 制御ドローイング | 必要な物質状態を定義します |
| 表面のテクスチャと処理領域 | 制御ドローイング | 制御面の特定 |
| 図面番号と改訂 | 図面とファイル名 | 古い定義に対する引用を防ぐ |
| 注文量 | RFQ | 商業的範囲を定義する |
| 機械と金型の応用 | RFQまたは技術的添付 | 供給業者がパンチの使い方を確認するのに役立ちます |
| ワークピースの材料と厚さ | RFQ | アプリケーションのコンテキストを提供します |
| 検査書類 | RFQおよび該当する場合は図面ノート | 必要な成果物を定義します |
| 要求された納品日 | RFQ | 生産および物流計画の支援 |
| 写真や損傷したサンプル | 支持する付着 | 交換や故障の状況を説明するのに役立ちます |
| 3D CADモデル | 技術ファイル | 名目上の幾何学を伝達します, 特に複雑なプロファイル |
図面は技術的には完成しているものの、RFQは商業的に未完成のままである場合があります. 逆も可能です: 詳細な購入メールでは、未定義のホルダー適合を補うことはできません, 欠損半径, 金色の曖昧な許容範囲.
引用前に真実の出典を定義する
サプライヤーは図面作成時にどのファイルが正しいかを決める必要はありません, モデル, サンプル, メールのメモはこれに反対しています.
明確な文書の階層を確立する:
- 管理図面と現在の改訂版を特定する.
- 3Dモデルがその改訂版と一致しているか確認してください.
- 参照のみの寸法やファイルにマークしてください.
- 提供されたサンプルが権威あるものか、それとも補助的なものかを説明してください.
- 提案されたサプライヤーの逸脱を記録し、採用前に承認を求めてください.
摩耗や修正されたサンプルが自動的に図面を上書きしてはいけません. こちらこそ, メールメモは、更新された文書や書面による逸脱承認なしに管理された寸法を静かに変更してはなりません.
図面の識別と基本技術データを確認してください
カスタムパンチピン描画チェックリストをドキュメント管理で始めましょう. これらの詳細は行政的に見えるかもしれません, しかし、それはサプライヤーの解釈を決定します, 引用, 製造会社, 部品を検査します.
図面に含まれているか確認してください:
- 部品名
- 唯一無二の図面または部品番号
- 現在の改訂
- 改訂または発行日
- 部隊
- スケール
- シート番号と総シート数
- 材料分野
- 一般的な許容範囲
- 規定の図面および公差標準
- 参照図面または仕様
- 承認またはリリースの状況, 必要に応じて
図面番号と修正版もPDFファイル名に一貫して表示されるべきです, CADファイル名, RFQ, および補足書類.
タイトルブロック情報は以下の原則を用いて整理できます。 ISO 7200, これは技術文書のヘッダーやタイトルブロックで使用されるデータフィールドをカバーしています.
図面には、管理される公差枠組みも明示すべきです. 例えば, ASME Y14.5 ISO幾何学的製品仕様システムは、寸法や幾何学的制御の解釈に確立されたルールを使用しています. 規則を混同しては、基準と版を明確に示さないでください.
すべての機能的パンチ機能の定義
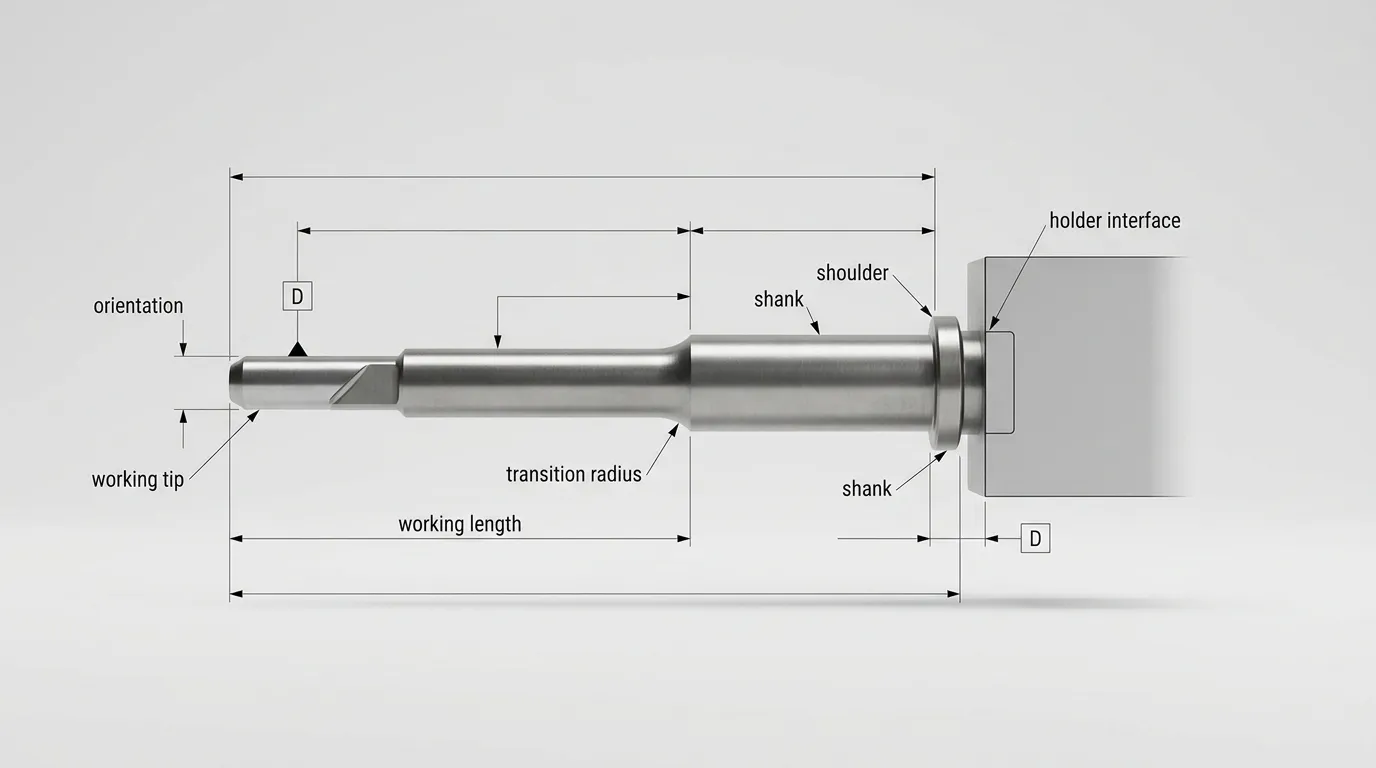
パンチピンの先端径と総長さだけが表示されている場合、正確に見積もりはできません. 図面はその動作に影響を与えるすべての特徴を定義しなければなりません, 支援, 所在地, 保持, フィット.
官能基での部分のレビュー:
- 作業先端またはプロファイル
- カット, 形成, または凹みの縁
- 作業時間
- ボディとシャンク
- サポートなしセクション
- トランジションの特徴
- ホルダーインターフェース
- ヘッド, 肩, フランジ, スレッド, フラット, またはその他の保持機能
- 向きの特徴
- レリーフ, 土地, テーパー, 面取り
- 内部穴または特殊な形状, 該当する場合
作業長と全体の長さを区別する. 全体の長さは、その全部分を表しています, 作業長は作業に関わるセクションを示します. 長いパンチがガイドやホルダーを超えて伸びている場合にも、支えのない長さが関係することがあります.
異なる起源から同じ特徴を制御する重複次元は避けましょう. 冗長な寸法は公差スタックの矛盾や検査結果の不明瞭さを生じさせることがあります.
作業端と端の条件を指定します
作業側はパンチが実際に何をするかを記述すべきです. 貫通するかどうかを明記してください, ブランク, 形態, 凹みを作る, または別の定義された操作を実行する.
用途によります, 図面には示す必要があるかもしれません:
- 先端直径または完全なプロファイル
- コーナー半径と遷移半径
- シャープ, 半径, 面取り, またはリリーフエッジ条件
- 陸地の長さ
- テーパーまたはリリーフ角
- 磨き上げられたまたは仕上げられた部分
- 非円形プロファイルの向き付け
- 作業方向または挿入方向
- ブラインドデプスまたは内部プロファイルの詳細
複雑なプロファイルは「特殊な形状」のような非公式な説明に任せるべきではありません。適切なビューを使いましょう, セクション, 寸法, またはプロファイルコントロール. ISO 1660 ラインまたは表面プロファイルの仕様が適切な場合にプロファイル公差のルールを提供します.
ホルダーの定義, シャンク, およびリテンションインターフェース
パンチが合わなければ、正しい形の先端だけでは不十分です, 位置づけ, または、その保持者に安心感を保つこと.
図面を確認してください。:
- シャンクの直径と長さ
- ホルダーまたはガイドとのフィット感が求められます
- 肩や顔の位置
- ヘッドまたはフランジ寸法
- 糸の大きさと深さ
- フラット, キーウェイ, ピンホール, または向きの特徴
- 支持長さ
- 挿入方向
- 結合面の要件
ホルダー図を添付してください, 議会部門, または、パンチ図だけでインターフェースが理解できない場合の結合部品参照.
機能的な取り付け面も基準戦略に影響を与えるべきです. 寸法測定が容易だからといって選ばれた基準面は、動作や検査中のパンチの位置を反映しない場合もあります.
材料と最終部品の状態を明記してください
「工具鋼」のような材料説明,「HSS,「または「カーバイド」は、制御されたカスタム部品には幅広すぎる場合があります. すでに承認された資料の場合, 正確なグレードを指定してください, 状態, および物質指定の支配.
資料がまだ最終決定されていない場合, リクエストを明確にしてください. 例えば, 供給者が定義された用途に基づいて材料を推薦できることを明記してください, しかし、いかなる代替や代替案も文書化され承認されなければなりません.
図面パッケージには対処が必要かもしれません:
- 正確な材料等級
- 材料規格
- 許可された同等等級
- 熱処理条件
- 必要な硬度範囲
- 硬度スケール
- コーティングまたは表面処理
- 治療部位と未処理部位
- マスキングの要件
- 研磨面または研磨面
- 表面のテクスチャ要件
- 腐食防止または保管保存
- 材料, 硬度, または治療文書
硬度値がスケールなしでは不完全です. 処理部位のないコーティング名も曖昧です.
表面テクスチャ要件は、機能的な理由なしにパンチ全体に粗さ値を1つだけ適用するのではなく、影響を受ける表面と該当パラメータを特定するべきです. ISO 21920-1 技術製品文書における表面テクスチャーの表示を扱います.
寸法や仕上げ要件が適用される場合を明確にする
熱処理, コーティング, グラインド, 研磨によって寸法や表面条件が変わることもあります. 図面には、部品が最終要件を満たす必要がある時期を明記すべきです.
寸法や公差が適用されるかどうか確認してください:
- 熱処理の前後
- コーティング前または後
- 最終グラインドの前後
- 研磨の前後
- コーティング厚の有無にかかわらず
- 最終検査に使用された状態
また、該当する場合はコーティング境界やマスキング領域の特定も行います. 完成状態のメモなし, サプライヤーは、寸法が前処理機能制御か完成パンチ制御かを把握できない場合があります.
機能的公差の追加, 日付, および検査要件
公差の決定はパンチの機能に従うべきです. あらゆる寸法に厳密な公差を設けると、製造や検査の複雑さが増し、運用改善にはつながりません.
図面は:
- 非臨界寸法の一般的な公差
- 個々のサイズ公差
- フィット関連寸法
- 作業プロファイル制御
- フォームコントロール
- 向き制御
- 位置制御
- 軸関連制御
- 表面プロファイルの要件
基準面はパンチの位置を反映すべきです, マウント, 使用中, 検査もできません. ISO 5459 データ系およびデータ系のルールを定義します, ただし ISO 1101 幾何学的公差記号と解釈について扱います.
例えば、曖昧なメモは避けてください。:
- 「完璧にまっすぐ」
- 「まさに同心円状」
- 「ランアウトなし」
- 「精密フィット」
- 「全次元が重要」
これらの文は受け入れ境界を定義しません. 宣言された標準の下で適切な寸法または幾何学的制御を用いてください.
枢軸関連の要件には特別な注意が必要です. ランアウト, 同軸関係, 同心率に関する用語は、円筒形の特徴を含むため、単に互換できません. 正しい制御は機能関係に依存します, 日付システム, および検査方法.
一般公差と臨界制御の分離
個別の制御を必要としない寸法については、図面の一般的な許容範囲を活用してください. 機能的なニーズを守る場合のみ、より厳格または具体的な要件を適用してください.
別々の制御を正当化する可能性のある特徴には、以下のようなものがあります:
- ホルダーフィット直径
- 作業先端のサイズ
- シャンクに対するプロファイル
- 肩の位置
- 面の位置特定
- 長いボディストレートネス
- 作業面垂直性
- キードまたは非円形プロファイルの向き
図面は基準面構造と寸法設定を通じて機能的な理由を明確に示すべきです. 同じ関係に対して複数の重複するコントロールを作成すべきではありません.
より広いダイレベルの公差と金型の考慮事項について, その パンチダイズガイド 追加の文脈を提供する.
重要な要件を検査計画にマッチングする
公差は、必要な条件で検証できる場合にのみ有用です.
各臨界特性に対して, 決定:
- どの特徴が測定されるのか
- どの基準設定が適用されるか
- 実際の測定値が必要かどうか
- 第一品検査が必要かどうか
- 生産サンプリングが許容されるかどうか
- どの書類が出荷に同行すべきか
- 材料記録または硬度記録が必要かどうか
可能な成果物には以下が含まれます:
- 寸法検査報告書
- 第一記事報告
- 材料証明書
- 硬度報告
- コーティングまたは処理証明書
- 適合証明書
これらの書類は、技術的な目的で提供される場合にのみ請求されるべきです, 契約上, またはトレーサビリティ目的. すべての文書がデフォルトで含まれていると考えないでください.
図面では表示できない応用コンテキストを追加します
サプライヤーはパンチの使い方を理解する必要があります, 特に教材の復習時, 幾何学, 支援, または代替条件.
RFQには関連する申請情報を含めること:
- 実施された作戦
- 機械または印刷機の識別
- タイプ
- 駅について
- ホルダーまたはガイドの配置
- ワークピース素材
- ワークピースの厚さ
- 被覆, 硬化, または研磨加工品の状態
- 潤滑またはプロセス条件
- 生産量または運用パターン
- 既存の摩耗や故障の観測
- 交換または再設計の理由
申請情報は技術審査を支援する必要があります, 制御ドローイング要件の代替ではありません. ワークピースの材料を明記しても、パンチジオメトリを定義する必要はなくなります, 材料の状態, および受け入れ基準.
交換用パンチの文書故障履歴
摩耗したものを交換する際, 欠けている, bent, 再構築, あるいはパンチが壊れている, 何が起こったのかの証拠を含めてください.
有用な補足情報には以下が含まれます:
- 鮮明な写真
- 故障箇所
- 摩耗パターン
- 問題が発生する生産サイクルのおおよその時点
- 再研磨または研磨の歴史
- 修理や未記録の改造
- 原図, もし可能なら
- 結合部位またはホルダー条件
- 元の幾何学を表すと考えられる残された表面
損傷したサンプルは検査やリバースエンジニアリングに役立つ場合があります, しかし、もはや元のデザインを代表していない可能性があります. 供給者がサンプルを再現すべきかどうかを明記してください, 図面と比べてみて, または、見直された変更を提案する.
失敗の原因についてより深く議論するために, 参照 プレス金型のパンチ破損.
商用およびファイルパッケージを完成させる
技術的な定義が整ったら, 正確な範囲の価格設定に必要な購買情報を含めた見積もりパッケージを完成させてください.
含める:
- 必要量
- 任意の数量ブレイク
- 予想されるリピートまたは年間需要, もし知られているなら
- 試作機, 代替, または生産状況
- 要望の見積もり日
- 必須の配達先
- 目標納期
- 部品標示の要件
- 包装および保存の要件
- 必要な検査書類
- 技術担当者
- 代替案の提案許可
- 逸脱の承認プロセス
現在のファイルのみを添付してください:
- 制御された2D描画
- 3D CADモデルのマッチング
- 組み立て図または結合図
- 関連仕様
- サンプル写真
- 故障写真
- 検査記録
- マークアップされた説明文書, 必要に応じて
すべてのサプライヤーが一つのCADフォーマットを受け入れているとは限りません. 必要に応じて希望フォーマットを確認してください.
2D図面と3Dモデルの一致を確認してください
RFQを送る前に, 図面とモデルを直接比較してください.
彼らが持っているか確認してください:
- 同じ部品番号
- 同じ改訂版
- 同じ部隊
- 同じ名目形状
- 同じ特徴の向き
- 明確な真実の出典の声明
- 添付ファイルセットに古くなったり重複したりするファイルはありません
3Dモデルは複雑な名目形状を効率的に伝達できます, しかし、すべての耐性を含むとは限りません, フィニッシュ, 素材, 検査, および改訂要件. 制御図面は、他に明確に承認された製品定義方法が確立されていない限り、部品がどのように受け入れられるかを定義すべきです.
最終提出前の図面監査を実施してください
カスタムパンチピン製図パッケージをリリースする前に、この最終チェックリストを使用してください.
| 監査項目 | 現状 | 合格条件 |
| アプリケーションが特定されました | 必須 | 動作, 機械, その, ワークピースの文脈も明確です |
| 制御された図面が確認されました | 必須 | 部品番号と現在の改訂版は明確です |
| 作業プロファイル完了 | 必須 | ヒント, エッジ, 半径, レリーフ, および向きは定義されます。 |
| ホルダーインターフェース完了 | 必須 | シャンク, 位置づけ, 支援, 保持特徴が定義されます |
| 完結した長さ | 必須 | 総じて, 作業, 関連する非支持の長さを示します |
| 物質条件の定義 | 必須 | 成績が指定されるか、推薦プロセスが記載されます |
| 最終条件の定義 | 条件付き | 熱処理, コーティング, グラインド, 検査段階はクリアです |
| 機能公差の定義 | 必須 | 重要な制御は機能参照に結びついています |
| 基準システムの確立 | 条件付き | 精密関係は明確な検査基準を持っています |
| 検査要件の明記 | 条件付き | 報告書, サンプリング, 必要に応じて証明書が定義されます |
| 申請書類添付 | 条件付き | 写真, サンプル, または、関連する場合は故障情報も含めます |
| ファイルの同期 | 必須 | ドローイング, モデル, RFQ, ファイル名も同じリビジョンを使用しています |
| 定義される量 | 必須 | 現在の注文量と有用量のブレイクが提供されます |
| 制御される逸脱 | 必須 | サプライヤーの変更には、文書化されたレビューと承認が必要です |
未解決の項目は曖昧なメモの後ろに隠すのではなく、質問として特定すべきです.
RFQを送る前にこれらの警告サインを解決してください
もしパッケージに以下が含まれている場合は停止して修正してください:
- PDFとCADファイルで異なるリビジョン
- 未定義単位
- 公差基準は規定されません
- 「良い工具鋼」のような材料の注意書き
- スケールのない硬度の数値
- 未定義の最終処理条件
- ホルダーや位置特定ジオメトリの欠如
- 基準点参照なしの重要な特徴
- ブランケットの厳密な公差
- 重複または矛盾する次元
- 未指定の辺条件
- 断面遷移における欠損半径
- 改造履歴のない摩耗したサンプル
- 重要な特徴が特定されていない検査報告書の依頼
- 承認手続きなしの代替許可
これらの問題が必ずしも引用を不可能にするわけではありません, しかし、製造前に解決すべき前提を生み出します.
パッケージを技術レビューと見積もりのために提出してください
パッケージが監査に合格した後, 管理図面を提出してください, 現在のCADファイル, アプリケーションの詳細, 数量要件, および関連するサンプルや失敗の証拠.
サンシャインのウェブサイトには パンチングダイズ & ピン カスタム非標準アクセサリー向けに図面やサンプルを提供できると記載しています. 以下の お問い合わせページ パッケージをオーダーメイドレビューのために提出すること, 未解決の資料を明確に識別しつつ, 耐性, 検査, または応募に関する質問.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
