



パンチピンのD2とM2スチールの比較: 使用歴, 靭性, そしてスピード
パンチピン用, D2とM2は異なる摩耗の組み合わせを解きます, 影響, 熱応力. D2は、段階的な研磨摩耗が主な懸念事項であり、制御された冷間加工条件下で動作する場合に実用的な選択肢として使われることが多いです. パンチが繰り返しエッジの欠けを経験した場合、M2がより強力な候補となる可能性があります, 難しい家畜, 長期生産, 細長い幾何学, または切断先端での持続的な熱.
どちらの教材も自動的に優れているわけではありません. 押す速度だけで答えは決まりません, そして、強いパンチが必ずしも耐久力があるとは限りません. クリアランス, 熱処理, 幾何学, アライメント, 潤滑, そして実際の破壊パターンは鋼材のグレードと同じくらい重要になることがあります.
材料の選択も完全なダイシステムの一部に過ぎません. パンチのより広い関係, これだ, クリアランス, また、工具要件はSunshineProでカバーされています パンチダイズガイド (推論).
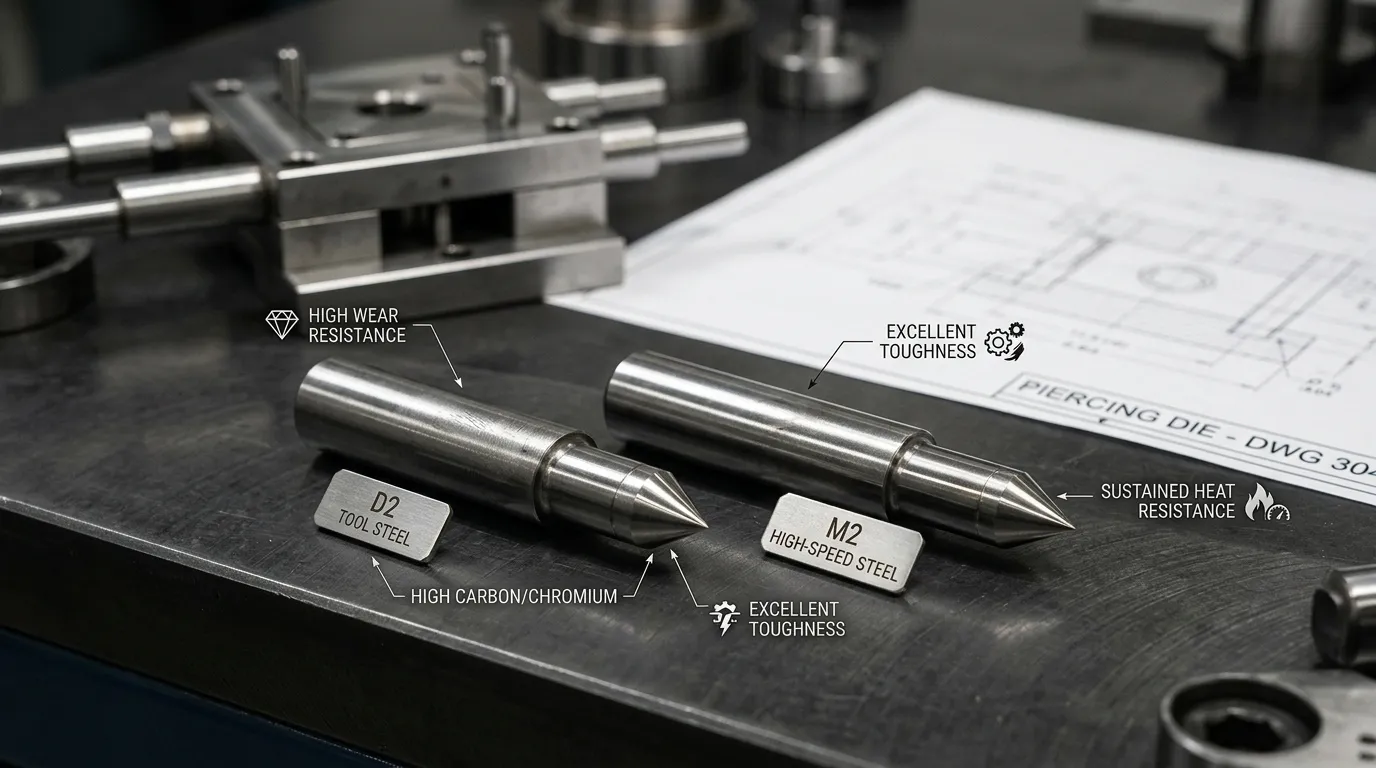
D2とM2パンチピンの比較を一目で見る
| 比較因子 | D2工具鋼 | M2高速鋼 |
|---|---|---|
| スチールファミリー | 冷間加工工具鋼 | 高速鋼 |
| 典型的な選択強度 | 制御された冷間作業条件下での強い耐摩耗性 | 耐摩耗性のバランス, エッジの安定性, タフネス, そして熱い硬度 |
| 主な制限 | 硬度が高まると欠けたり疲労したりしやすくなります, 幾何学, あるいは装填が強すぎる | 軽度の用途では、材料費や加工コストが高くても正当化できない場合があります |
| 研磨摩耗 | これは、徐々に磨かれる摩耗が主な場合に強い候補となることが多いです | 摩耗にも強いです, 特に熱や繰り返しの衝撃による摩耗の場合 |
| 靭性と欠け | アプリケーション依存; ジオメトリと熱処理の制御が必要です | D2が安定している条件下で繰り返されるエッジチップが発生する場合によく考慮されます |
| 持続熱 | 切断先端が長時間高温のままの用途にはあまり向いていません | 高温での硬度保持でよく知られています |
| 最適適合条件 | 安定アライメント, 適切なクリアランス, 制御された影響, 中程度の熱需要 | ロングラン, 難しい家畜, 熱需要の増加, 細いパンチ, あるいは高額なダウンタイム |
| コスト方向 | 一般的にはより経済的な出発点と考えられています | 信頼性の向上が追加コストを相殺する可能性がある場合に評価されることが多いです |
| 必要な検証 | 正確なグレード, 熱処理, 硬度, 幾何学, および生産条件 | 正確なグレード, 熱処理, 焼戻し条件, 硬度, および生産条件 |
これらは選択傾向です, パフォーマンスランキングは保証されていません. サポートが不十分なM2パンチは、正しく設計されたD2パンチよりも先に故障することがあります, 一方、過剰に硬化されたりずれたD2パンチは、耐摩耗性が使われる前に欠けてしまうことがあります.
なぜD2とM2はパンチで異なる挙動をするのか
D2は高炭素です, 高クロム冷間加工工具鋼. 一般的に耐摩耗性と関連付けられています, 圧縮荷重能力, そして持続的な高温曝露なしで動作する工具の寸法安定性. その BÖHLER K110 データシート, これはD2ファミリーグレードをカバーしています, パンチングやスタンピングツールの用途を挙げています.
M2はモリブデン高速鋼ファミリーに属します. その合金システムは、より高い熱需要においても硬度と切断性能を維持するよう設計されています. その BÖHLER S600 データシート, M2ファミリーグレードをカバーしています, 耐摩耗性を重視します, タフネス, エッジの安定性, 圧縮強度, そして赤色硬度.
この差は単一のロックウェル硬度値に還元することはできません. 同じHRCの2つのパンチピンでも、次の理由で挙動が異なる場合があります。:
- 合金組成とカーバイド分布
- オーステニタイズ, 焼入れ, および焼戻し条件
- 保持微細構造
- 研削とEDM表面状態
- パンチジオメトリと支持体
- 生産中の温度
- 発生する摩耗や破損の種類
したがって、合意された材料基準が重要です. ASTM A681 D2などの合金工具鋼を対象としています, ただし ASTM A600 M2などの高速工具鋼を対象としています.
購入者が自動的に同等物として扱うべきでないグレード名
世界的な調達はしばしば複数の指定システムを必要とします. D2はSKD11や1.2379と並んで議論されることもあります, 一方、M2はSKH51と相互参照されることがあります, SKH9, または1.3343.
これらの名称は、適用される標準を確認せずに同義として受け入れるべきではありません, 化学, 生産ルート, 最終的な熱処理状態. 図面や購入仕様書には、一般的な商標名に頼らず合意されたグレードを明記すべきです.
また、DC53は標準D2の別名として説明されるべきではありません. これは独自の加工および性能特性を持つ別の改良冷間加工鋼です.
耐摩耗性: 選ぶ前に摩耗機構を特定してください
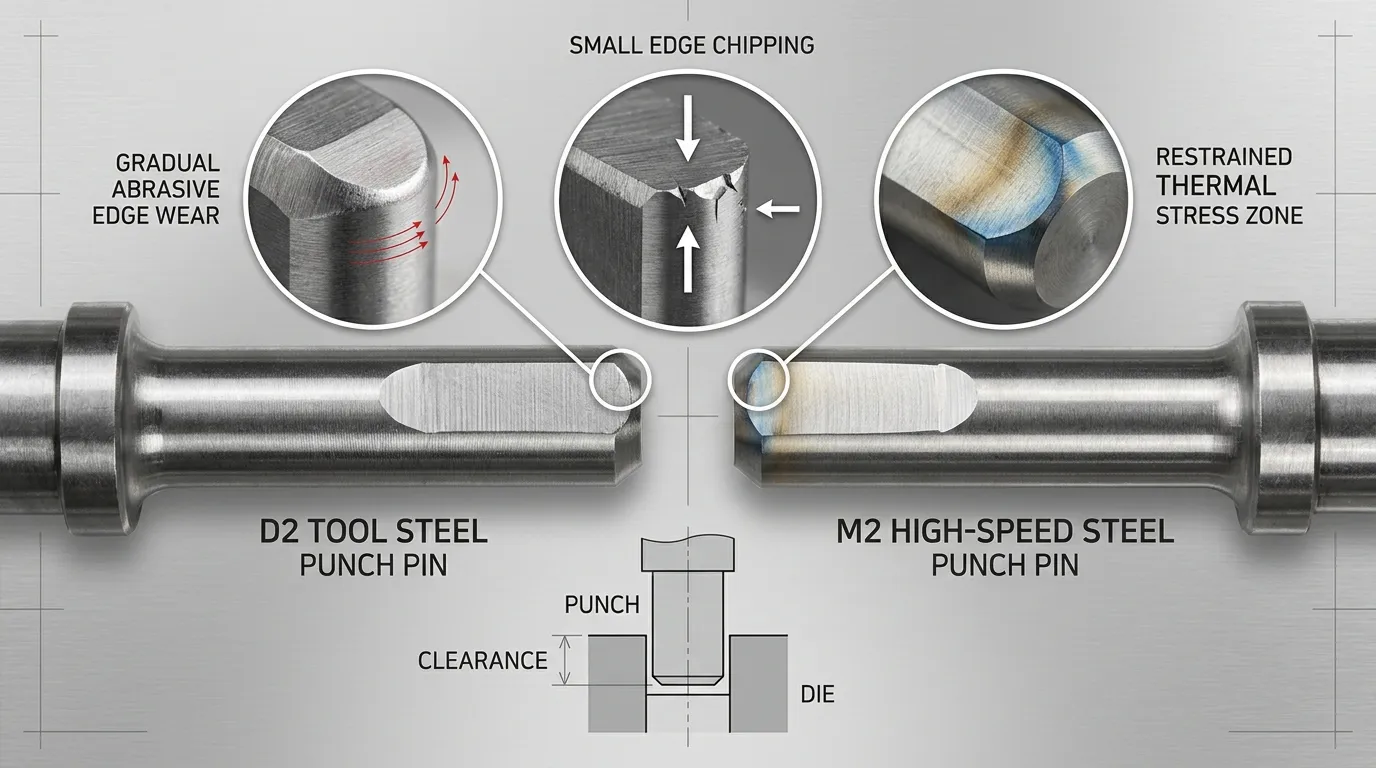
どの鋼が「耐摩耗性が良いか」を尋ねるのは、摩耗機構が分かるまでは不完全です.
研磨摩耗 徐々にパンチエッジや側面から材料を取り除きます. 硬い粒子によって駆動されることがあります, スケール, 研磨加工品, または繰り返しの滑り接触. D2は予測可能な場合によく考慮されます, 主な問題は徐々に摩耗し、ショック荷重は制御されています.
接着による摩耗と擦り傷 材料移転が含まれる, ピックアップ, またはパンチとワークピース間の局所的な固まり. これらの問題はワークピースの材料によって大きく影響されます, 表面仕上げ, 潤滑, クリアランス, およびコーティング. D2からM2に変えても、摩擦や材料の付着が本当の原因であれば、むきびりは改善しないかもしれません.
摩耗と欠けや熱が合う 異なる選択問題を生み出します。. M2は、エッジが摩耗に耐えつつ、繰り返しの応力や持続温度に耐えるというより有用な性能バランスを提供する可能性があります.
鋼材交換前, 既存のパンチがどのように劣化しているかを点検してください:
| 観察状態 | 調査すべき問題 | 実質的な含意 |
| 滑らか, 漸進的エッジ後退 | 研磨摩耗 | D2は引き続き適している可能性があります; メンテナンス間隔と総コストの比較 |
| 物質の回収や粗い堆積物 | 苛立たしい, フィニッシュ, 潤滑, コーティング | バルク鋼を非難する前に正しい表面条件を判断してください |
| 端から小さな破片が割れている | チップ, 過剰な硬度, 幾何学, クリアランス, サイドローディング | システム要因が制御された後にM2が検討されることがあります |
| 長時間連続走行中の急速な摩耗 | 摩耗と熱の複合 | M2の高温硬度能力はより重要になるかもしれません |
SunshineProのダイパンチピンページには精密研磨とTiNおよびTiCNコーティングの選択肢が記載されています. これらのプロセスは表面の状態や摩耗制御を支えます, しかし、コーティングは不適切な鋼材を補うことはできません, アライメント不良, 不正なクリアランス, またはパンチサポートが弱い.
靭性, チップ, およびパンチ幾何学
パンチの靭性は鋼の名前だけで決まるわけではありません. 最終硬度, 熱処理, エッジ形状, 支えのない長さ, そして装填方向もパンチの曲がりに影響します, チップス, または疲労亀裂が発生することもあります.
大きな, 十分な支持を持つラウンドパンチとロング, 狭いパンチは材料に対して同じ要求を課しません. 小径パンチ, 鋭い内部特徴, 狭い点, また、長く支えのない区間は応力集中や曲げリスクを大きくします.
繰り返しの欠けは以下に起こることがあります。:
- ジオメトリに対する過剰な硬度
- 誤ったパンチ・トゥ・ダイクリアランス
- 誘導やアライメントの不備
- サイドローディング
- 頭部や身体の支えが不十分
- グラインドダメージ
- 制御されていないEDM再鋳造レイヤー
- 熱処理欠陥
- ストックバリエーションによる局所的な過負荷
AISI D2パンチの故障解析では、パンチ損傷が疲労を伴う可能性があることが判明しました, カーバイドクラッキング, 過剰な負荷, 熱処理の問題, バックアッププレートの摩耗, クリアランス, および誘導条件. この研究は基本的なルールを強化しています: 機械的な原因を修正せずに材料を交換すると、故障箇所を別の場所に移動させるだけかもしれません. 研究の詳細はこちらをご覧ください AISI D2パンチにおける疲労や摩耗損傷.
M2は、正しいアライメントにもかかわらずD2パンチが繰り返し欠けている場合、評価に値するかもしれません, 適切なクリアランス, 安定熱処理, そして十分な支援. ダイシステムの調査の代わりに扱われるべきではありません. サイドローディングのより完全な診断, クリアランス, ガイド, そして、破断原因は以下のガイドに属します。 プレス金型のパンチ破損.
プレス速度がM2の熱硬度を重要にするとき
「高速鋼」という用語はしばしば単純化しすぎたルールにつながります: 速いプレスはM2に等しい. 実際のパンチ条件はもっと複雑です.
1分間あたりのストローク数は、荷重イベントの数に影響します, しかし、最先端温度を直接示しているわけではありません. 熱需要はまた:
- 連続実行時間
- ワークピースの強度と厚さ
- 穴のサイズとパンチ形状
- パンチ・トゥ・ダイクリアランス
- 摩擦と擦り傷
- 潤滑
- ストローク間の熱放散
- 生産停止の期間と頻度
速いプレスで薄いものを短時間で繰り返します, 扱いやすいストックは、遅いプレスよりもエッジの持続熱が少ない場合があります, 高強度材料を連続的に使用.
M2の熱間硬度は、切削刃が通常の冷間加工性能が劣化するほど高温のままである場合に価値が高まります. この状態は長時間のプログレッシブダイの実行中に現れることがあります, 難しいストックパンチング, 高摩擦, またはサイクル間の冷却不足.
D2は熱負荷時に高い数値的圧迫速度でも依然として適用可能です, 影響, チップのリスクは引き続き管理されています. したがって、完全なデューティサイクルを考慮してM2を選ぶべきです, プレス仕様書に高い1分間のストローク数が含まれているからではありません.
D2かM2か? 故障モードと用途で選択
以下の表は出発点を示しています. サイコロを調べる代わりにはなりません, ワークピース, 熱処理, そしてパンチ失敗.
| 適用条件 | 先発候補としては有力候補 | 理由 | 決める前に必ず確認してください |
| 安定, 徐々の研磨摩耗 | D2 | 強力なコールドワークウェア能力があれば十分かもしれません | 硬度, シャープニング間隔, ストック研磨性 |
| D2のエッジが繰り返し欠けます | M2は評価可能です | より広い靭性と刃先の安定性のバランスが役立つかもしれません | クリアランス, アライメント, 幾何学, 熱処理 |
| 長期間にわたる絶え間ない生産と持続的なエッジヒート | M2 | 熱の硬度がより重要になります | 実際の温度ドライバー, 摩擦, 潤滑 |
| 小径または細いパンチ | M2は評価可能です | 幾何学は欠けや疲労に対する耐性がより強い場合もあります | サポートなしの長さ, ガイド, ヘッドサポート |
| 中量のマイルドパンチまたはカーボンスチールパンチング | D2で十分かもしれません | 熱的および衝撃需要はM2を正当化しないかもしれません | ストックの厚さ, クリアランス, 望ましいメンテナンス間隔 |
| ステンレス鋼や擦り傷やすい素材 | アプリケーション依存 | 摩擦, 付着, そして熱が支配的になることもあります | 潤滑, 表面仕上げ, コーティング, クリアランス |
| 厚手または高強度のシート | M2は利点があるかもしれません | 負荷が高いと刃先の応力や熱が増加します | パンチ径, プレス・フォース, 支援, 穴の形状 |
| ダウンタイムは工具のコストよりもはるかに高くつきます | M2は経済的に正当化されるかもしれません | 信頼性が向上すれば初期コストが増加しても許容範囲です | 生産記録と統制試験結果 |
D2が十分でよい典型的な条件
安定した冷間作業条件下でパンチが予測可能な摩耗を経験する場合、D2は依然として妥当な候補となります. 適切なクリアランス, 強力な指導, 十分な支援, また、硬度の管理により、過度な欠けを防ぐことなく耐摩耗性を保つことができます.
電流の研ぎ間が許容され、持続的な熱や激しい衝撃を生じない中程度の生産作業において実用的な選択肢となり得ます.
M2がその高いコストを正当化する条件
M2は、パンチが複合摩耗下でも刃を保たなければならない場合により魅力的になります, 繰り返し応力, そして熱需要. 例としては長期生産が含まれます, 難しくて強度の高いストック, スレンダーパンチ幾何学, また、システムの問題が修正された後もD2チップが繰り返される用途.
経済的根拠は、予期せぬ破損やプレスのダウンタイムがパンチ材料や加工の差額よりもはるかに大きなコストを落とす場合に最も強力です.
スチールグレードだけでクリアランスは解決しません, アライメント, または熱処理の問題
D2をM2に置き換える前に, 現在のパンチが公正にテストされているか確認してください. 最低でも, レビュー:
- パンチ・トゥ・ダイクリアランス
- パンチの同心率と整列
- ガイドポストとブッシングの状態
- パンチサポートとサポートなしの長さ
- ワークピースの厚さと硬度の違い
- 潤滑の一貫性
- 擦り傷や刃のダメージ
- EDM表面の状態
- 最終硬度と焼戻し条件
- コーティング状態
- パンチとダイの開口部にウェアパターンをつけてください
誤ったクリアランスは切断荷重の増加を引き起こす可能性があります, バー形成, エッジ応力, そしてチップ. ずれは主に圧縮用に設計されたパンチに曲げ荷重をかぶることがあります. 研削やEDM損傷も疲労亀裂の出発点となり得ます.
パンチはより大きなアセンブリの一部として機能します. パンチの関係, リテイナー, ガイド, ブッシング, 挿入資料, そしてサポートコンポーネントはより広く ダイ部品ガイド.
ダウンタイムとメンテナンスによるコスト比較, スチールプライスだけではありません
D2は多くの調達状況で初期コストが低い場合があります, しかし、購入価格は完全な経済的結果を示していません. M2は購入コストが高くなるかもしれません, 機械, 熱処理, あるいはグラインド, それでも、高額な生産中断を減らす価値はあります.
有用な比較として、以下を含めるべきです:
| コストファクター | 評価する質問 |
| 初期パンチコスト | 指定されたグレードと状態での納品費用はいくらですか? |
| 研ぎ | 予定された研ぎ目の間に何回のヒットが起こるか? |
| 予期せぬ破損 | パンチは予測通りに摩耗しますか、それとも予告なしに故障しますか? |
| ダウンタイム | 交換やダイ調整時にどれだけの生産が失われるか? |
| スクラップ | 刃の劣化はバリに影響を与えるのでしょうか?, 寸法, または部品品質? |
| 在庫 | 生産を守るために必要な予備パンチの数は何つ必要ですか? |
| メンテナンス労働 | 点検に費やされる工具室の時間はどれくらいか, 研ぎ, パンチの交換? |
M2が自動的に低コストの選択肢とは限りません. 実際の適用でのパフォーマンスが十分なメンテナンスを削減した場合にのみ、経済的に魅力的になる, 失敗, スクラップ, または追加コストを相殺するためのダウンタイムも含まれます.
D2またはM2パンチピンをリクエストする前に何を指定すべきか
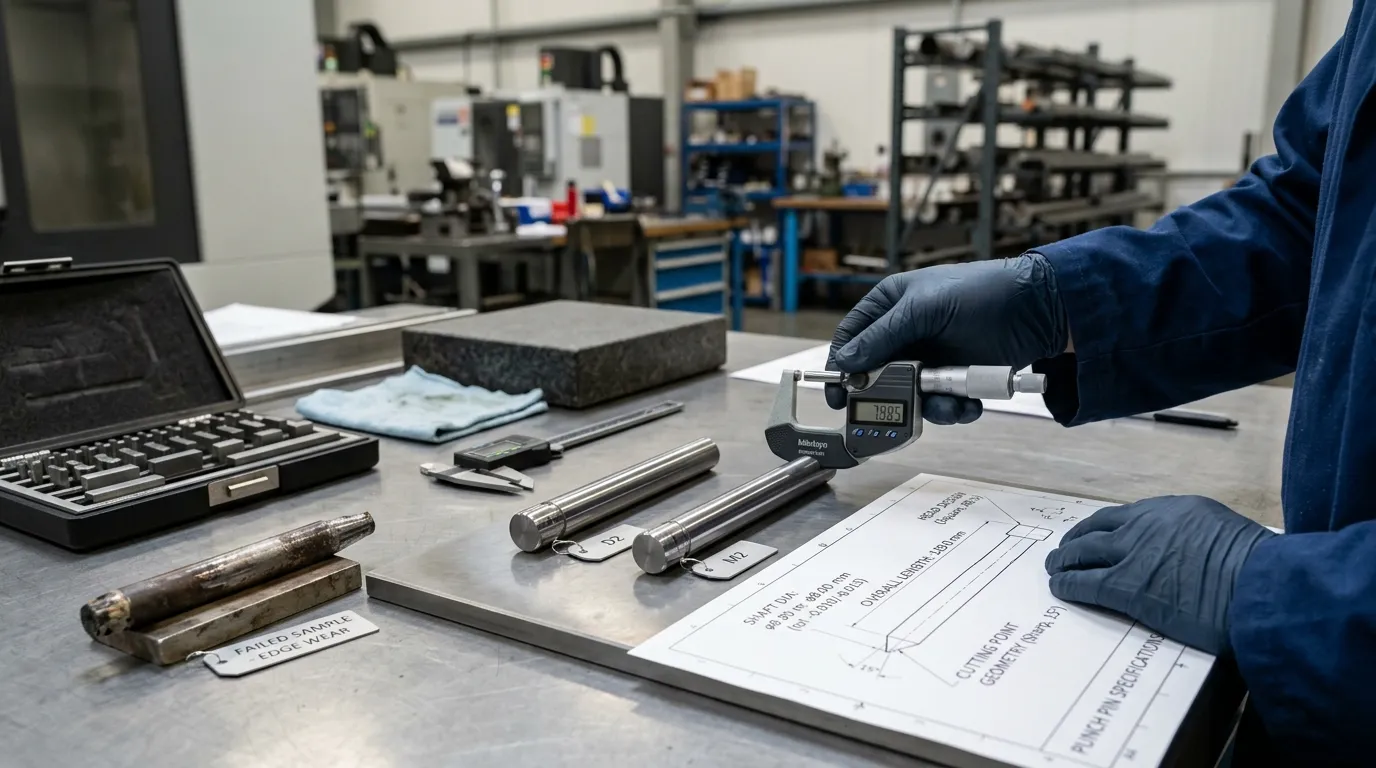
供給者はパンチ径だけで信頼できる材料推薦を行うことはできません. RFQはコンポーネントとその動作条件の両方を記述すべきです.
提供:
- 寸法付きの図面
- パンチ径, 長さ, および支持なしの長さ
- ヘッド設計と支持配置
- 点の形状, 角半径, および特別なカット機能
- ワークピース材料とグレード
- シート厚
- 穴の寸法と形状
- パンチ・トゥ・ダイクリアランス
- プレスの種類と動作速度
- 連続実行時間
- 年間ヒット数の予想
- 潤滑剤と塗布方法
- 既存のパンチ材料と測定された硬度
- 現在の故障症状: 使用期間, 腹立たしい, 欠け声, 曲げる, あるいは疲労
- 入手可能な写真や失敗サンプル
- 必要なコーティング
- 合意された材料指定と標準
- 必須資材証明書
- 熱処理の記録
- 硬度検査の要件
- 生産試験の受理基準
SunshineProは、顧客図面から非標準部品を製造できると述べています. その ダイパンチピン製品ページ カスタム直径を一覧, 長さ, 頭部設計, 素材, およびコーティングオプション, SKH51とともに, SKH9, DC53, ASPグレード, およびカーバイド. ページにはCNC加工についても言及されています, 精密研削, EDM, 真空熱処理.
その情報はAISI D2の利用可能性を裏付けるものではありません. D2を必要とする買い手は、サプライヤーに正確な材料指定を確認するよう依頼すべきです, 適用される標準, 熱処理条件, 注文前の書類作成.
対照試験が最も信頼できる最終チェックとして残っています. 同じ図面を使ってD2とM2を比較してください, クリアランス, 報道, ワークピースバッチ, 潤滑剤, コーティングの現状, および検査方法. パンチがまだ使えるかどうかだけで判断するのではなく、ヒット数や実際の故障メカニズムを記録しましょう.
従来のD2もM2も正解でない場合
クリアランス後に両方の材料が故障した場合, 支援, アライメント, 潤滑, 幾何学, 熱処理は修正されています, 用途によっては別の解決策が必要になる場合があります.
次のステップとしては、レビューが考えられます:
- 粉末冶金高速鋼
- Carbide
- 異なるコーティングシステム
- 改訂されたパンチジオメトリ
- 改善されたガイドまたはサポート
- クリアランスや潤滑の変更
サンシャインプロは、パンチピン材料のカテゴリーにASPグレードとカーバイドを挙げています, しかし、これらの代替案は自動的なアップグレードとして扱うのではなく、同じアプリケーションデータと比較して評価されるべきです.
重要なレビューや見積もりのために, パンチ図を提出してください, ワークピースの詳細, 生産条件, および現在の故障証拠を SunshineProの連絡先ページ. 最も強いおすすめは、スチールの色を合わせることです, 熱処理, 幾何学, そしてパンチが実際に生き残らなければならない故障モードのダイ条件.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
