



射出成形におけるイジェクターピン: 機能, 種類, および故障原因
イジェクターピン射出成形システムは、硬化鋼のピンを用いて、各サイクル後に冷却されたプラスチック部品を金型空洞から押し出します. 正しいピンの種類, 配置, 材料選択は排出痕の防止に役立ちます, くっつく, ピンベンディング, および排莢力の不均一. ほとんどの故障はアライメントの誤りから発生します, 過剰な力を使います, 研磨材料, またはメンテナンスの弱さ.
型は何年も正確な部品を生産できます, そして突然、跡を残し始める, 取り付け部品, または曲げピン. 多くの場合, 問題はエジェクターシステムです. イジェクターピンはシンプルに見えます, しかし、その大きさ, 配置, そして表面の状態はサイクルの安定性に影響を与えます, 外観の品質, そしてカビライフ. 仕組みを理解することで、メーカーはスクラップ削減に役立ちます, ダウンタイム, そして高額な工具修理.
射出成形におけるイジェクターピンとは何ですか?
射出成形におけるイジェクターピンは、成形後に冷却されたプラスチック部品を金型空洞から押し出す硬化鋼のピンです. 配置, サイズ, 材料は部品の品質に直接影響します, サイクル安定性, そしてカビの寿命.
イジェクターピンは金型排出システムの一部です. プラスチックが冷めて型が開いた後, ピンは前に動き、成形部を金型のコア側から押し離します. 彼らなしで, 多くの部品がキャビティ内に詰まり、生産が止まってしまいます.
ほとんどのイジェクターピンは丸い硬化鋼棒です. 精密に加工された穴の中に設置され、金型の背後にあるエジェクタープレートに接続されます. 機械がエジェクターシステムを作動させると, 板は前方に動き、ピンを成形部品に押し付けます.
ピンの配置もピン自体と同じくらい重要です. 誤った配置は目に見える痕跡を残すことがあります, 不均一な力, または歪んだ部品. 多くのメーカーがフルレビューをしています 完全な金型部品ガイド 排出レイアウトを最終決定する前に、エジェクター設計は複数の接続型システムに影響を与えるため.
成形サイクル中にイジェクターピンシステムはどのように動作するのか?
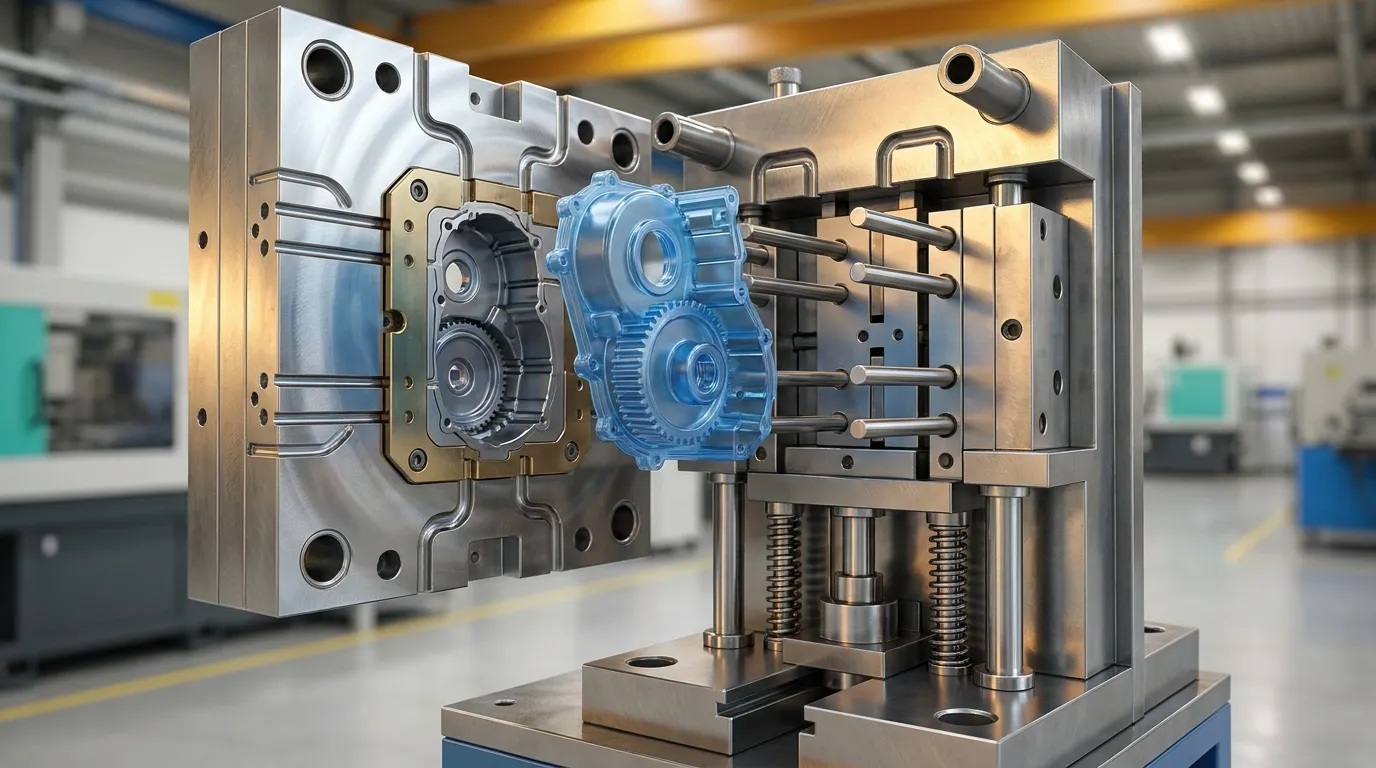
型が開いた後, エジェクタープレートはイジェクターピンを前に押し出し、冷却部品をキャビティから解放します. ピンは次のサイクルが始まる前に引き込まれます, そのため、適切なタイミングがスムーズな生産に不可欠です.
排出シーケンスは冷却完了後に開始されます. 一度型の半分が分離すると, 成形部品は通常、収縮や表面摩擦のためにコア側に固定されたままです. その後、イジェクターシステムが作動し、部品を押し出します.
- プラスチックは空洞内で冷却されます
- カビが開く
- エジェクタープレートが前進します
- ピンが部品に接触します
- コアからの部品リリース
- ピンが引き込まれる
- カビは次のサイクルのために閉じます
次の通りです WayKenのイジェクターピンガイド, バランスの取れた射出力は安定した成形サイクルに重要です. 不均一な圧力は薄い壁の部品をねじったり、目に見える応力痕を作ったりします.
大きな成形部品は複数のピンを連携させる必要があることが多いです. 薄い電子ハウジング, 例えば, リブや支持壁の近くに小さなピンをいくつか配置して力を均等に分散させることもあります. 大型のフラットパネルでは、反りを減らすためにエジェクタースリーブやストリッパーシステムを使用することもあります.
射出成形で使われるイジェクターピンの種類?
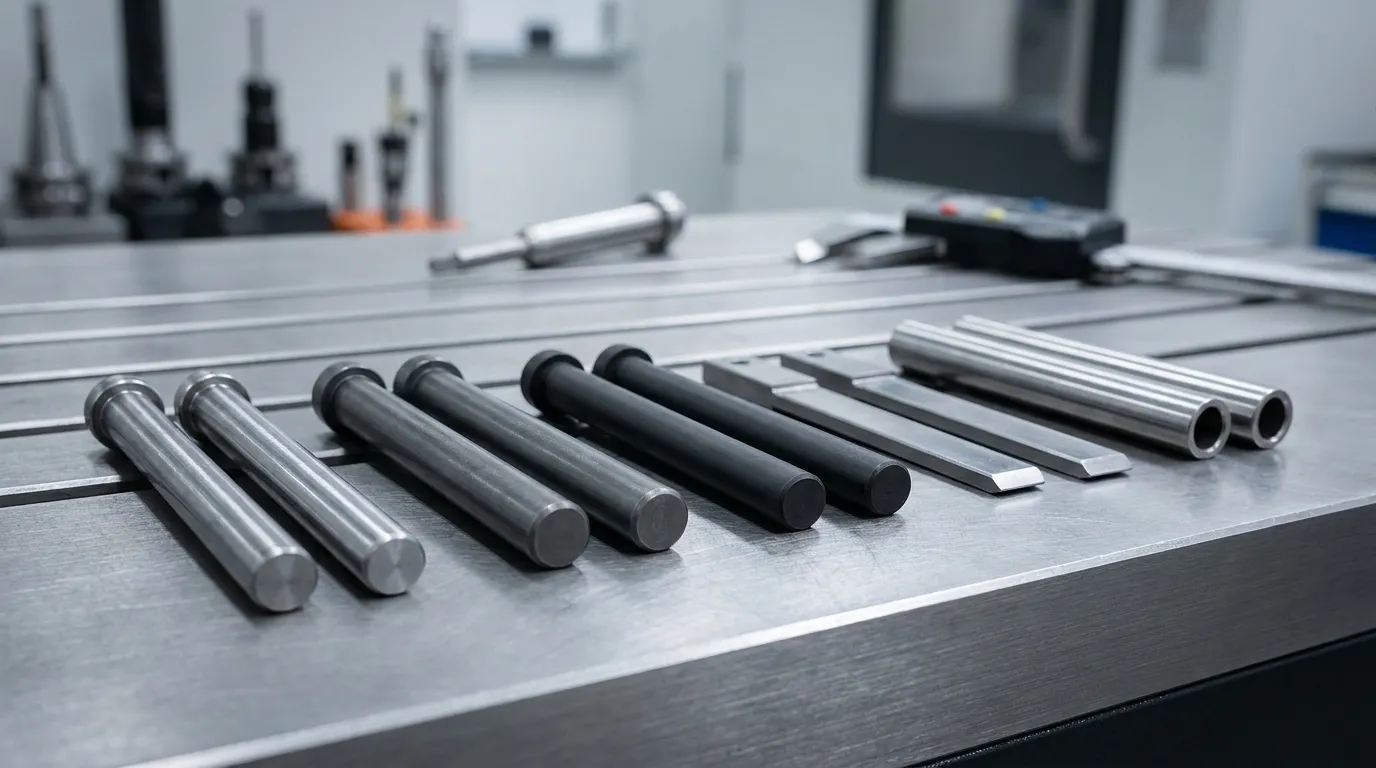
異なるイジェクターピンの種類は、異なる成形問題を解決します. 貫通硬化ピンは一般的な用途に対応します, 窒化ピンは耐摩耗性を向上させます, また、コーティングされたピンは、要求の高い成形や研磨の激しい状況下での摩擦を低減します.
メーカーは樹脂の種類に基づいてイジェクターピンの種類を選択します, サイクルカウント, 外観の要件, および型の形状. 標準的なピンは多くの金型に適しています, しかし大量生産は通常、材料やコーティングのアップグレードが必要です.
| ピンタイプ | 最適な利用法 | 主な利点 | Main Limitation |
|---|---|---|---|
| 貫通硬化ピン | 一般的な成形 | 低コスト | 摩耗が速くなる |
| 窒化H13ピン | ハイサイクル型 | 耐摩耗性の向上 | 価格上昇 |
| 黒く塗られたピン | 研磨樹脂 | 摩擦の減少 | コーティングコスト |
| ブレードイジェクター | 細い肋骨 | より良いサポート | 複雑加工 |
| イジェクタースリーブ | ラウンドボス | 均等な圧力 | より大きなフットプリント |
標準的な硬化ピンが必ずしも最良の選択肢とは限りません. 研磨樹脂や高サイクル型は、初期費用が高くても窒化またはコーティングされたピンを正当化することが多いです. 摩耗したピンを繰り返し交換することは、早期に材料をアップグレードするよりも費用がかかることが多いです.
テクスチャー加工された消費者製品を扱うメーカーも、目に見える抵抗痕を減らすためにコーティングされたピンを使用します. 医療用ハウジング用の一部の金型は、初期の金型コストよりも滑らかなリリースが重要であるため、低摩擦コーティングを使用しています.
エジェクタースリーブがピンより効果的になる場合
エジェクタースリーブは成形された特徴が丸くて中空の場合により効果的です, 例えば、ねじボスや円筒形支持体などです. スリーブは圧力を一箇所に集中させるのではなく、力を特徴部分に分散させます.
多くの精密可動部品を持つ型の場合, メーカーはしばしば互換性をレビューします 型の予備部品 エジェクターシステムを選択する前に.
イジェクターピンに最適な材料やコーティングは何でしょうか?
熱に強いため、H13鋼や硬化工具鋼がイジェクターピンに一般的に使用されています, 使用期間, および変形. DLCや窒化塗料のような特殊なコーティングは、高サイクル型の摩擦を減らし、耐用年数を延ばします.
イジェクターピンは繰り返しの圧力と熱の下で動作します. 柔らかい素材はすぐに摩耗します, 特にガラス充填や研磨樹脂を流す型では顕著です. H13工具鋼は靭性のバランスを取るため広く使われています, 硬度, および熱安定性.
熱処理は表面硬度を高めることで耐久性を向上させます. 窒素化は、むねりや表面摩耗を減らすためのもう一つの保護層を加えます. 次の通りです Aco Moldのイジェクターピンガイド, コーティングされたピンは、要求の厳しい成形条件下での摩擦も低減します.
| 材料またはコーティング | 主な利点 | 最適アプリケーション |
|---|---|---|
| H13鋼 | 耐熱性 | ハイサイクル型 |
| Hardened tool steel | 一般的な耐久性 | 標準生産 |
| 窒化面 | 摩耗削減 | 研磨材料 |
| DLCコーティング | 摩擦の減少 | 外観パーツ |
| PVDコーティング | 表面保護 | 長期生産期間 |
表面仕上げも性能に影響します. ラフピンは抗力を生み、スティックのリスクを高めます. 滑らかに磨かれた表面は、リリースの一貫性を高め、目に見える製品の外観ダメージを軽減します.
製造者は工具材料を比較する際に、より広い範囲を評価することが多いです 精密金型部品 同時に、イジェクターの耐久性はカビのメンテナンススケジュール全体に影響を与えるためです.
なぜイジェクターピンは成形部品に跡を残すのか?
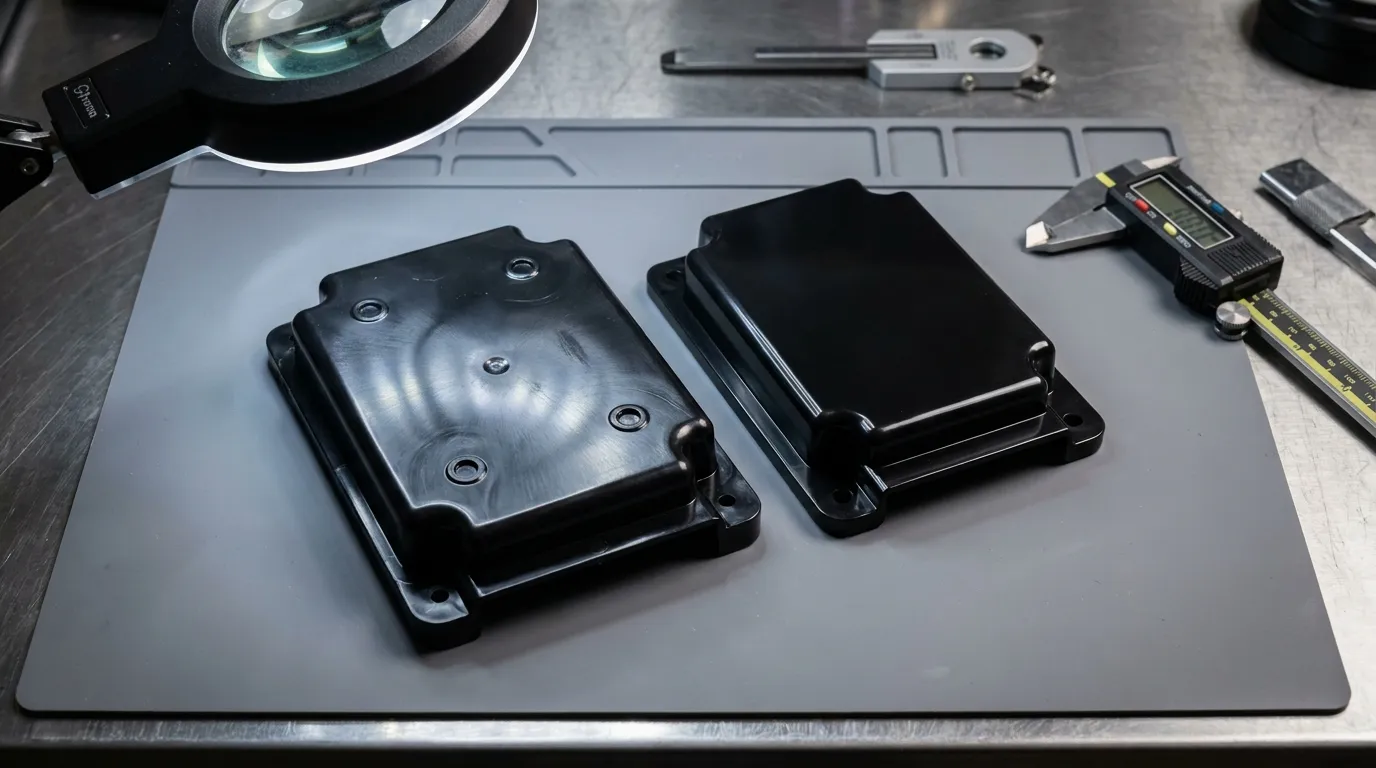
イジェクターピンの跡は、集中した排莢力が柔らかいプラスチックや支持されていないプラスチック表面を押すときに発生します. ピンの配置が悪い, 過剰な力を使います, または、テクスチャの不一致の表面は痕をより目立たせることもあります.
射出痕は射出成形で最も一般的な外観問題の一つです. 通常は小さな円形の模様として現れます, 光沢のある斑点, または完成品表面に浮き上がったリング. 多くの場合, 痕跡は無害です. 化粧品について, これらは品質の問題になることがあります.
次の通りです Protolabsによるイジェクターピン配置のガイダンス, 支持されていない表面と高い力の集中は、痕跡の視認性を高めます. 壁が薄く光沢のある仕上げは特に敏感です.
| 症状 | 原因としては | 推奨修正案 |
|---|---|---|
| 深い円形の痕跡 | 過剰な排莢力 | サポートポイントを追加 |
| 光沢のあるピンスポット | 表面ミスマッチ | テクスチャマッチピン |
| 歪んだパネル | 不均等な力 | リバランスピンの配置 |
| ドラッグスクラッチ | リリースが悪かった | ポリッシュやコーティングの改善 |
イジェクターピンを追加しても射出自体が自動的に改善されるわけではありません. バランスが悪いレイアウトは、実際には外観の欠陥やピンの摩耗を増加させることがあります. 目標はバランスの取れた力です, 最大ピン数ではありません.
許容できる射出マークと許容できないイジェクターマーク
小さな証人標識は多くの工業地域で一般的です. 内部のハウジングや隠れた部品は、機能に影響なくピンの跡を軽く残すことが許されることが多いです.
目に見える消費者向け商品は異なります. テクスチャー加工された電子機器カバーや自動車用トリムパネルは、軽微な外観欠陥さえも無視することがあります. 一部のメーカーはピンの面を周囲の型の表面に合わせてテクスチャ処理し、目に見えるコントラストを抑えています.
より広い金型設計の基本について, 読者はレビューできます プラスチック射出成形の基本 エジェクターシステムの計画と並行して.
イジェクターピンはどのように正しく配置されているのでしょうか?
正しいイジェクターピンの配置により、力は成形部品全体に均等に分散されます. 不適切な位置取りは応力の集中を生み出します, 曲げる, 歪み, または目に見える欠陥, 特に壁が薄い部分では.
ピンは通常、リブなどの強固な構造物の近くに設置されます, ボス, そして壁の厚さも増しています. これらの部分は排莢力を吸収しつつ変形しません. 薄い支持されていない表面は、可能な限りピンの直接接触を避けるべきです.
大きな平らな部分は慎重な力のバランスが必要です. 中央にピンが数本しかない幅広いプラスチックパネルは、排出時にたわみ、陥没痕や歪みを生じることがあります. 周囲に支え点を追加すると安定性が向上することが多いです.
イジェクターピンは何個必要ですか?
数は部品の形状によって異なります, 樹脂収縮, 壁の厚さ, および表面仕上げの要件. 次の通りです FirstMoldのイジェクターピン概要, 大きな部品は局所的な応力を防ぐために、よりバランスの取れた支持点を必要とすることが多いです.
シンプルな家電用筐体では6本から10本のピンを使うことがあります. 大きな自動車パネルは、数十個の慎重に配置された排気筒が連携して作業する必要があることがあります.
イジェクターピン配置チェックリスト
- リブや構造的な支持体の近くにピンを置いてください
- 目立つ化粧品の表面は避けてください
- 部品全体に均等に力を分散させる
- 薄壁部分は慎重に支えています
- ピンの直径は曲がりに耐えられるくらい大きく保ちましょう
- 見た目が重要なテクスチャ面をマッチングする
- 金型を閉じる前にピンの引き込みを確認してください
外観の表面は、激しい排莢力に頼るべきではありません. 支持ジオメトリの再設計は、単にピン圧力を上げるよりも安全であることが多いです.
イジェクターピンが故障する原因?
イジェクターピンは通常、アライメント不良で故障します, 過剰な排莢力, 潤滑不足, 研磨材料, または不均一な負荷分布. 初期の症状には、くっつくことが含まれます, 痕跡を着用, 曲げる, および不安定な排出サイクル.
ピンの故障はほとんど予告なしに起こりません. ほとんどの型には、ドラッグマークなどの初期の兆候が見られます, リリースの不安定さ, またはピンが完全に折れるずっと前の目に見える摩耗. これらの兆候を早期に発見することで、ダウンタイムや虫歯の損傷を防ぐことができます.
深い空洞に細いピンを刺すと特に脆弱です. 長く支えのないピンは、排莢時にたわみ、繰り返しのサイクルで徐々に曲がることがあります. 研磨樹脂は摩耗を加速させ、摩擦も増加させます.
イジェクターピン故障診断表
| 症状 | 原因としては | 制作への影響 | 推奨修正案 |
|---|---|---|---|
| 曲げられたピン | 力の不均一やピンサイズの小ささ | 部分歪み | 支持力や直径を増やす |
| スティッキングピン | 潤滑不良 | 割り込みサイクル | 洗浄と潤滑の改善 |
| 苛立たしい | ピンとボア間の摩擦 | 表面スコアリング | コーティングや研磨を施す |
| 壊れたピン | 過剰な圧力 | カビによる被害 | リバランス排出力 |
| 着用痕 | 研磨樹脂 | 外観上の欠陥 | アップグレードピン素材 |
曲がったイジェクターピン
自動車内装の金型は、深いリブや狭い支持部分の周りでピンが曲がることが一般的です. ピン径が小さすぎる場合, 繰り返される力のサイクルは最終的に偏向を生み出します.
サポートポイントの数を増やす方が、単に力を使うよりも効果的です. バランスの取れたレイアウトは、個々のピンへのストレスを軽減し、長期的な型の安定性を向上させます.
スティッキング射出ピン
エジェクター内側の摩擦が増加するとピンが引っかかる. 土, 樹脂の蓄積, 弱い潤滑, または表面損傷も、すべて粘着の問題の原因となることがあります.
高サイクル生産スケジュールを走る型は通常、定期的な検査間隔が必要です. 多くのメーカーはエジェクターのメンテナンスとより広い範囲を組み合わせています ダイコンポーネントシステム 予期せぬダウンタイムを減らすための検査.
メーカーはどのようにしてイジェクターピンの問題を軽減できるか?
ほとんどのイジェクターピンの故障は、正しいピンサイズで軽減できます, バランスの取れた配置, 定期検査, 潤滑制御, そして適切な表面仕上げ. 予防保全は、カビの停止やスクラップ損失よりも通常安価です.
最良の予防戦略はカビ設計の段階から始まります. 適切なピン径, 配置, そしてサポートは生産開始前のストレス軽減につながります. その後、メンテナンスは長時間の本番稼働でもシステムの安定を保ちます.
大量の型は、定期的な洗浄と検査サイクルが有効です. 目に見える故障を待つと、修理費用が高額になり、生産が遅れることが多い.
イジェクターピン防止チェックリスト
- ピンの摩耗や曲がりを定期的に点検してください
- 腐食が広がる前に損傷した表面を磨く
- 弱い潤滑スケジュールを置き換える
- 研磨樹脂にはコーティングされたピンを使う
- 過剰な排莢圧力は避けてください
- 外観のピンの質感を一致させる
- メンテナンス中にイジェクタープレートのアライメントを確認してください
- ピンの動きが不安定になる前に摩耗したブッシングを交換してください
滑らかな化粧用ハウジングを作る医療用型, 例えば, 摩擦が減少することでリリースの一貫性が向上するため、DLCコーティングされたピンを正当化するかもしれません. 低容量の工業用住宅はその追加費用を必要としないかもしれません.
長期的な工具摩耗を管理するメーカーは、エジェクターの耐久性を広いものと比較することがあります 工具の摩耗制御 異なる生産システム間の戦略.
次のステップを正しく進める
イジェクターピン射出成形システムは、部品の取り外しだけでなく複数の部品の取り外しにも影響を及ぼします. これらは化粧品の品質に影響を与えます, サイクル安定性, 維持費, そしてカビの寿命. 小さなデザインの決定, 例えば、ピンの配置やコーティングの選択など, 後の大きな生産問題を防げます.
もしすでに型にくっついているなら, 証人マーク, または曲げられたピン, 排気圧を上げる前に、力の分布と支持形状を確認しましょう. 多くの問題は力不足ではなくバランスの欠如から生じています.
新しい金型のために, バランスの取れたレイアウトに注力しましょう, 耐久性のある材料, そして現実的な保守計画. これらの選択肢は、繰り返されるダウンタイムや工具修理よりも費用が安いことが多いです.
よくある質問
射出成形でイジェクターピンは何に使われますか?
イジェクターピンは成形後に冷却されたプラスチック部品を金型空洞から押し出します. 部品の取り外しを自動化し、生産サイクルを一貫させつつ、手作業の取り扱いを減らすのに役立ちます.
なぜイジェクターピンは円形の跡を残すのか?
イジェクターピンの跡は、部品の排出時に小さな接触面に力が集中すると現れます. 配置の悪さ, 過剰な圧力, また、柔らかいプラスチックの表面は跡をより目立たせることもあります.
イジェクターピンに最適な素材は何でしょうか?
硬化工具鋼やH13鋼は熱に強いため一般的な選択肢です, 使用期間, および変形. 窒化処理やDLCなどのコーティングは、研磨成形環境での寿命を延ばします.
型にはイジェクターピンがいくつあるべきか?
イジェクターピンの数は部品サイズによって異なります, 壁の厚さ, 幾何学, および排出力の要件. より大きく、または柔軟な部品は、バランスの取れたリリースのために追加の支持ポイントが必要なことが多いです.
イジェクターピンが曲がる原因?
イジェクターピンは不均一な力を受けると曲がります, アライメント不良, 過剰な圧力, または弱いサポート. 深い空洞内の細いピンは、繰り返しのサイクルでたわみに特に弱いです.
イジェクターピンはテクスチャのある表面に使えますか??
はい, しかし、ピンの表面は光沢のある円が目立たないようにテクスチャ処理が必要になることが多いです. 適切な仕上げは、イジェクター部分が周囲の成形面と調和するのを助けます.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
