



射出成形ガイドライン: 設計, 工具, および生産ベストプラクティス
射出成形のガイドラインは、金型開始前に必ず確認すべきです, 鋼が切断された後は. 最も重要なベストプラクティスは、均一な壁厚の維持です, 適切なドラフト角度の追加, リブとボスを慎重に設計すること, 現実的な公差の設定, そして早期に完全なDFMレビューを実施しました. 工具承認前に製造可能性を検証するチームは、改訂コストを削減します, リードタイム短縮, 生産の一貫性を向上させる.
射出成形の問題は通常、生産開始よりずっと前から始まっています. 部品はCADで問題なく見えるかもしれません, そして、シンクマークのためにサンプリング中に失敗する, 射出不良, 不安定な公差, または高価な金型の改良が必要です. このガイドは、購入者やエンジニアが金型を承認する前に確認すべき実務的なルールに焦点を当てています, 特にスケジュールが変わる場合は, 生産規模, およびサプライヤーの調整はすべて重要な事項です.
金型を始める前に最も重要な射出成形ガイドラインは何ですか?
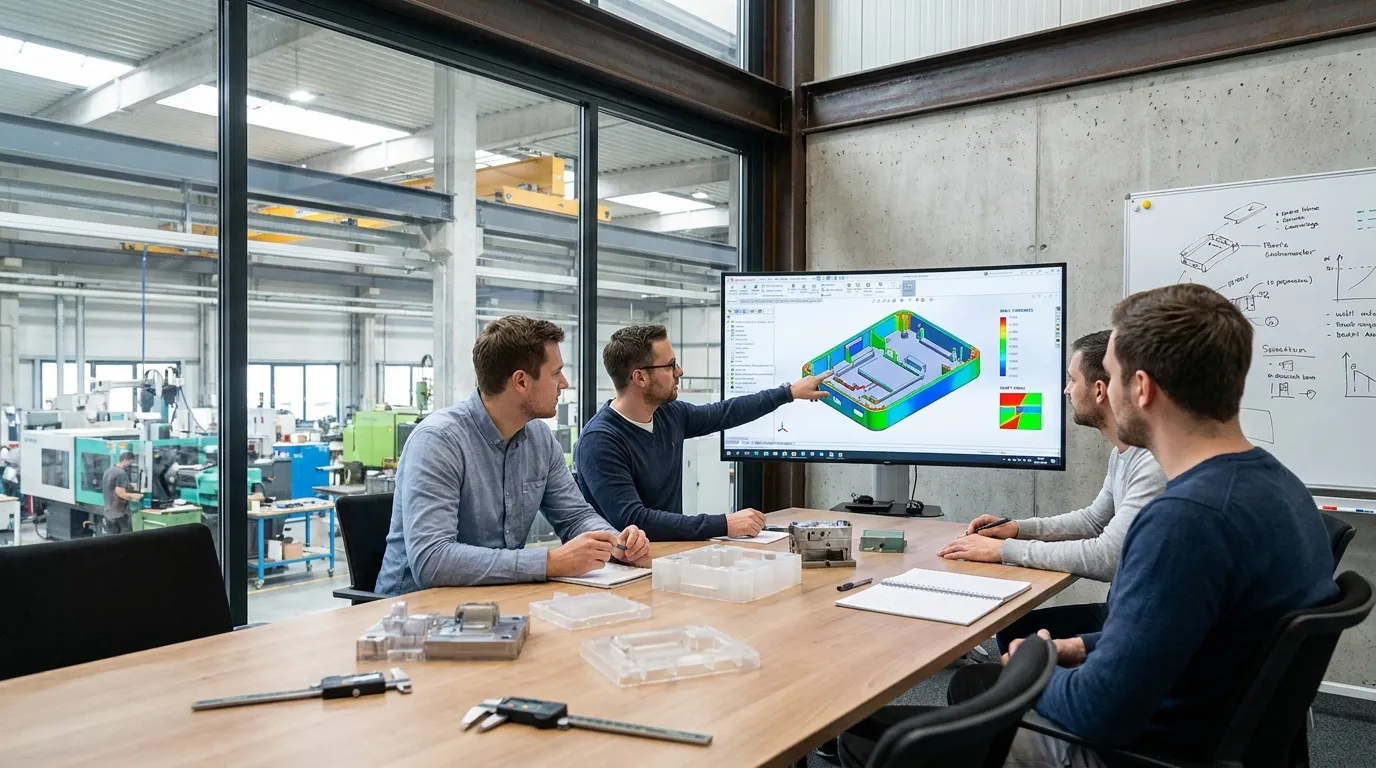
射出成形のガイドラインは、鋼材切断を始める前に成形可能性に焦点を当てるべきです. 均一な壁厚, 適切な喫水角, 現実的な公差, 早期DFMレビューは工具の改訂を減らす, リードタイム短縮, 生産の一貫性を向上させる.
最も高価な射出成形ミスは、設計承認段階で発生することが多いです. 工具鋼が切断されると, わずかな形状変更でも生産が遅れ、コストが増加します. だからこそ、早期の製造可能性審査は、工具を急ぐよりも重要です.
まずは壁の厚さの一貫性を確認しましょう, ドラフト角, 材料収縮, ゲート配置, および組立機能. 良いサプライヤーは、フルシートも提供すべきです DFM審査プロセス 工具承認前に.
最も安い金型見積もりが必ずしも最も低い生産コストとは限りません. 詳細なDFM分析を省略したサプライヤーは、後でより高額な改訂を作成することが多いです, 特にT1サンプリング中に欠陥が現れた場合.
工具システムや金型用語についてより広い知識が必要なチームのために, これだ 完全射出成形ガイド 全体像を提供.
事前工具承認チェックリスト
| レビューエリア | 確認すべきこと |
|---|---|
| 壁の厚さ | 部品全体で一貫したセクション |
| 喫水角度 | きれいな排出に十分なドラフトが必要です |
| 材料選択 | 樹脂は強度と収縮性に合致します |
| ゲートの配置 | バランスの取れた詰め物と化粧品の管理 |
| 公差 | 重要な寸法だけがタイトです |
| リブとボスのデザイン | 大きなサポート機能はなし |
| DFMレビュー | サプライヤーが見直した成形性リスク |
| サンプリング計画 | T1と改訂スケジュールが合意されました |
壁の厚さやドラフト角度は成形性にどのように影響します?
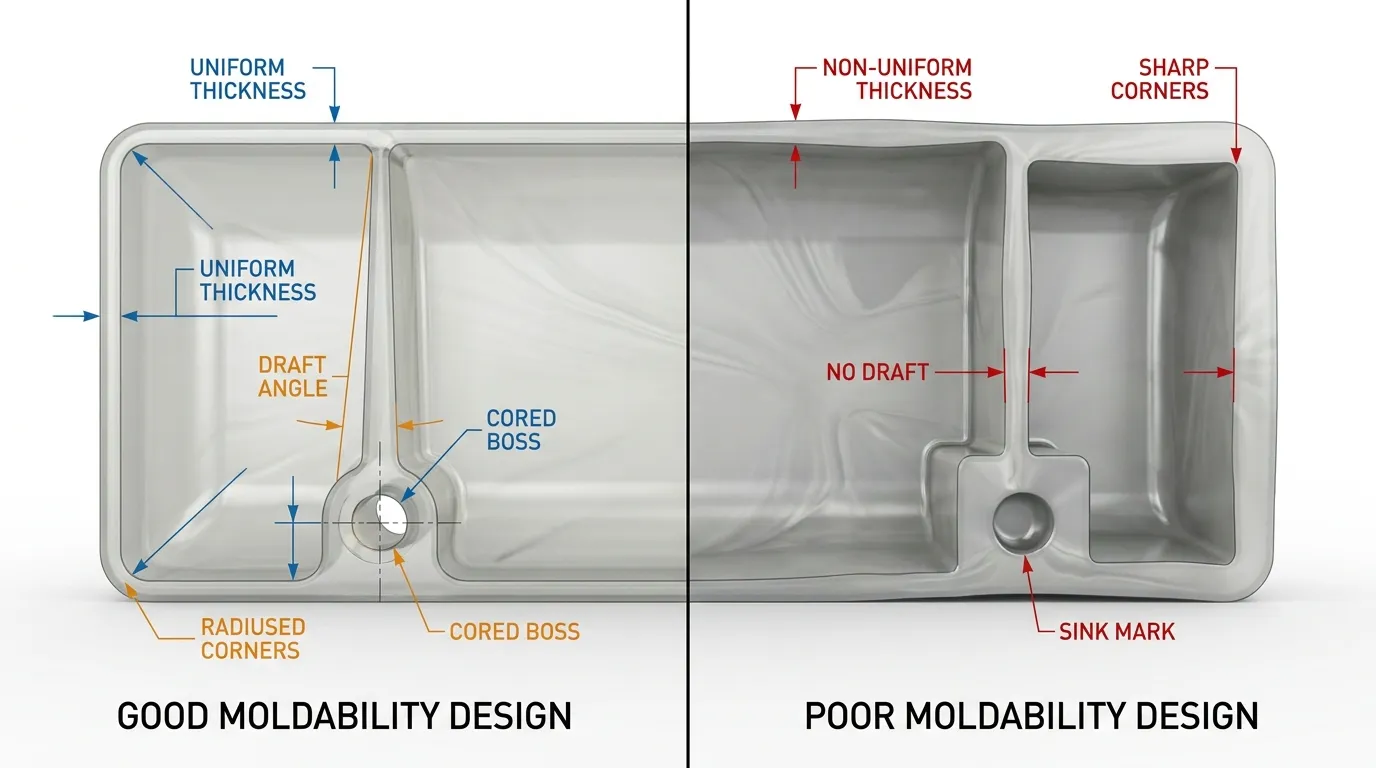
壁厚とドラフト角は充填に直接影響します, 冷却, および射出. 壁の断面が均一であることは反りを減らせます, 一方、十分なドラフト角度は部品のクリーンなリリースを助け、生産中の外観損傷を軽減します.
壁の厚さは、型の中でプラスチックの流れや冷却を制御します. 厚い部分は冷えが遅くなります, それが陥没痕を作ることがある, 空洞, または不均一な収縮. 薄片は材料があまりにも早く凍結すると、適切に詰まらないことがあります.
家電の筐体がその代表例です. モールディング後、片面はきれいに見えるかもしれません, また別のモデルは、内部リブが外観の後ろに厚い冷却ゾーンを作り出したため、目に見える沈み痕が現れます.
それによると ハブ射出成形ガイド および Fictiv射出成形設計ガイド, 壁厚を均一に保つことで、反りを減らし、生産の安定性を向上させます.
推奨される壁厚の範囲
| Part Type | 一般ガイドライン |
|---|---|
| 小型消費者部品 | 細い, 均一な壁 |
| 構造住宅 | リブサポート付きの適度な厚み |
| 大型化粧パネル | 反りを減らすためのバランスの取れた厚さ |
| 高強度工業部品 | 幾何学による補強, 過剰な壁厚ではありません |
テクスチャ付きおよび非テクスチャ部品のドラフト角ガイドライン
ドラフト角度は部品を型からきれいに排出するのに役立ちます. ほとんどの成形部品は、片側に少なくとも1〜2度のドラフトが必要です. テクスチャーのある表面は、排出時の摩擦が増加するため、より多くの材料を必要とすることが多いです.
自動車トリムのサプライヤーは、テクスチャー加工された表面のテスト後にドラフト角を増加させることがあります. 余計なドラフトなしで, 排莢時に外観の抵抗痕が現れることがあります, 特に深い特徴や光沢のある部分ではそうです.
製造可能性のためにジオメトリを改良している場合, このガイドはこちら プラスチック部品の形状 追加の設計上の考慮事項も含まれます.
リブのベストプラクティスは何でしょうか, ボス, そしてコーナー?
リブやボスは、厚い部分ができて冷えが乱れることなく、部分を強化するべきです. 漸進的遷移, 強化ボス, 適切なリブの厚さは、陥没痕や応力集中を防ぐのに役立ちます.
追加の剛性が必要な場合、厚い壁よりもリブの方が良いことが多いです. 厚いプラスチック断片は冷えが不均一で、目に見える欠陥を生み出します. 適切なサイズのリブは部品を強化しつつ、より安定した冷却挙動を維持します.
ボスも慎重なサポートが必要です. 支持されていないボスは組み立て時にひび割れたり、成形時に歪んだりすることがあります. スタートアップハードウェア会社は、DFM審査で薄い壁部近くに支持されていないスクリューボスが特定されたため、金型の承認を遅らせることがあります.
リブとボスデザインのチェックリスト
- リブの厚さは隣接する壁よりも小さく保ちましょう
- 肋骨の根元にフィレットを加えて応力集中を軽減する
- 背の高いボスは肋骨を支えて補強します
- 材料の流れを妨げる鋭い角は避けましょう
- 壁断面間の緩やかな半径の移行を用いてください
コーナーコーナーは多くのチームが予想するよりも重要です. 鋭い内部角は応力を増やし、流れを妨げます. 丸みを帯びた遷移は、材料が空洞内をより均等に移動させ、後の亀裂リスクを減らすのに役立ちます.
より詳細な機能計画については, このリソースはこちらにあります 型の特徴設計 金型構造が部品ジオメトリとどのように相互作用するかを説明します.
材料の選択は部品設計にどのように影響すべきか?
材料の選択は収縮に影響を与える, 公差, 冷却挙動, および金型設計の要件. チームは、工具承認前に樹脂の特性を製品性能と製造可能性の目標の両方に合わせるべきです.
材料の選択は強度以上のものに影響します. 樹脂によって冷却時の収縮は異なります, 熱に対する反応が異なる, また、異なる処理条件が必要となります. これらの変数は、工具設計や生産の一貫性に直接影響します.
収縮率が高い材料は、型設計時に追加の補償が必要になることがあります. 別の樹脂は、外観品質や寸法安定性を維持するために、より厳密なプロセス制御が必要になる場合があります.
材料選択決定表
| 設計優先事項 | 重要な考慮事項 |
|---|---|
| 外観仕上げ | 表面品質と流れの挙動 |
| 耐熱性 | 使用中の熱安定性 |
| 構造強度 | 衝撃耐性と剛性 |
| 厳密な公差 | 予測可能な縮小挙動 |
| 屋外での利用 | 紫外線および環境耐性 |
厳密な公差を標準的な工学慣行として扱うべきではありません. 多くの射出成形部品は標準的な生産公差と低い金型の複雑さで良好な性能を発揮します. 精度を過剰に指定すると、機能性能向上なしにコストが増加することがよくあります.
このガイドは 材料加工の考慮事項 樹脂の挙動が生産条件や型のセットアップにどのように影響するかを説明します.
許容範囲のガイドラインは不要な金型コストを防ぐもの?
厳密な公差は工具の複雑さを増します, 検査要件, およびプロセスの変動性. ほとんどの射出成形部品は、重要な精密機能を必要とする場合を除き、標準的な製造公差を用いるべきです.
すべての許容範囲には理由があるべきです. 寸法が狭いほど加工精度が向上します, カビの複雑さ, プロセスモニタリング, および検査要件. また、大量生産時には生産収留率が低下する可能性もあります.
多くの購入者は、機能領域に限定せず、部品全体に精密公差を適用することで、無意識のうちに不必要な金型コストを生み出しています.
公差比較表
| 耐性戦略 | 制作への影響 |
|---|---|
| 標準生産公差 | 工具コストの低減とサンプリングの迅速化 |
| 厳格な外観許容 | さらなる研磨と検査 |
| 厳密な組立公差 | より高い工具精度が必要です |
| 全部品にわたる厳密な公差 | 生産の変動性の増加 |
コネクターハウジングは、結合部位の重要な公差のみで十分の場合もあります. 外側のハウジング表面は同じ精度を必要としないことが多いです. 機能領域に厳密な公差を制限することで、適度な金型コストと生産効率を維持するのに役立ちます.
もしあなたのチームがコストと製造可能性のバランスを取っているなら, この記事は 製造公差計画 追加のDFMガイダンスを提供します.
適切な射出成形DFMレビューには何を含めるべきか?
適切なDFMレビューは、部品が満たせるかどうかを確認します, すごいね, イジェクト, 生産中に一貫して公差を維持します. 金型鋼材を切断する前に形状上のリスクを特定する必要があります.
強力なDFMレビューは、工具の改訂を防ぐ最良の方法の一つです. これは、加工開始前に供給者が成形リスクを特定するのに役立ちます, 変化がまだ管理可能で手頃な場合.
それによると Protolabsの成形可能性設計ツールキット, DFM解析は幾何学を評価するべきです, 物質的挙動, ゲート配置, 冷却効率, および射出性能.
DFMの主要レビューエリア
- ゲート配置と材料流
- キャビティ全体の冷却一貫性
- 排出とドラフト角の検証
- 陥没痕とワープリスク
- リブとボスジオメトリの復習
- 離線の配置
- 公差の実現可能性
よくある生産遅延は、チームが金型を承認してからゲート配置を慎重に見直す場合に起こります. 後期のゲート移設では、鋼材の再加工やサンプリングの時間延長が必要になる場合があります.
スピード重視の工具スケジュールは、改訂計画が過度に圧縮されると生産開始の不安定さを生むこともあります. 迅速なタイムラインは、設計がすでに成熟し、十分にレビューされているときに最も効果的です.
DFM承認時に買い手が尋ねるべき質問
- 沈みや反りのリスクが最も高いエリアはどこですか??
- 排除が難しい特徴はありますか??
- どの寸法が一貫して維持が難しいのか?
- 化粧面は追加のドラフトが必要でしょうか??
- 鋼材切断後に高額になる修正は何でしょうか?
より深いレビューワークフローのために, このガイドはこちら 射出成形 DFM 解析 製造可能性評価手法の拡充.
どのサプライヤーの質問が生産遅延を防ぐか?
買い手はサプライヤーがDFMフィードバックをどのように扱うかを評価するべきです, サンプリングの改訂, カビのメンテナンス, 生産の拡大. これらの運用の詳細は、見積もりの工具コストだけでなくスケジュールに影響を与えることが多いです.
サプライヤーは競争力のある金型価格を提供しても、生産拡大中に苦戦することもあります. ワークフローに関する質問, 通信, そして修正処理は、初期の見積もりよりも長期的な信頼性を示すことが多いです.
サプライヤーにT1サンプリングの管理方法を尋ねてみてください, 工具の修正, 予防保全, およびプロセス検証. 金型のメンテナンス計画は重要です。なぜなら、摩耗した金型が長時間の生産期間における一貫性に影響を与えるからです.
サプライヤー評価チェックリスト
| 質問 | なぜ重要なのか |
|---|---|
| DFMの改訂はどのように扱われます? | 承認の混乱を防ぐ |
| T1サンプリングのタイムラインとは何ですか?? | 現実的なスケジュールの期待を設定する |
| 利用可能なプレスサイズ? | 生産互換性の確認 |
| 工具修理はどのように管理されているのでしょうか? | ダウンタイムリスクの低減 |
| 標準的な品質チェックとは何か? | 一貫性の向上 |
ややリードタイムが長いサプライヤーでも、DFMとのコミュニケーションが強力でサンプリングプロセスが組織的であれば、より安全な選択肢となるかもしれません.
以下の概要 生産ワークフローの段階 サプライヤーとの調整が生産準備状態にどのように影響するかをバイヤーが理解するのに役立ちます.
チームが計画すべき生産および調達リスクは何でしょうか?
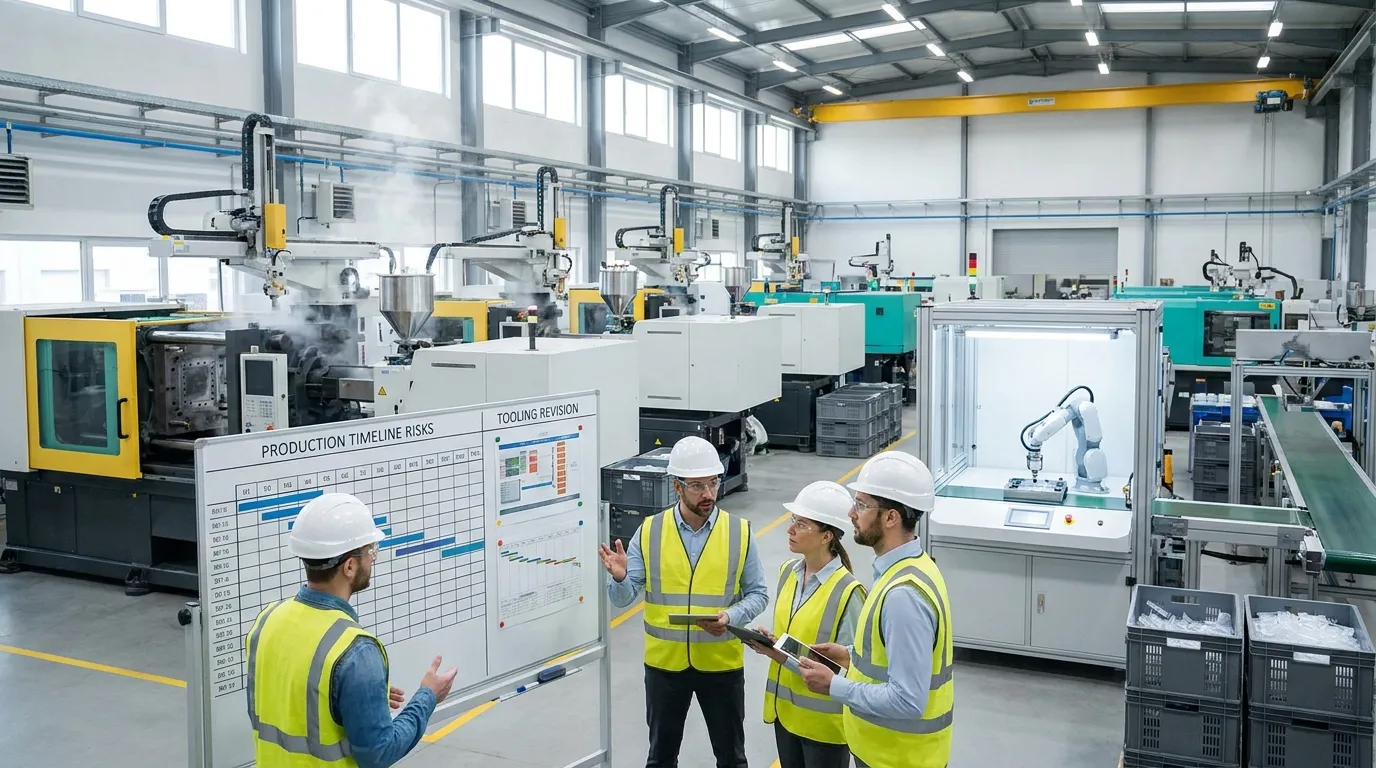
射出成形のスケジュールは、工具の修正によって遅れがちです, 承認の遅れ, 税関検査, またはサンプリング後の不安定な生産増加. 早期の計画はコストリスクと打ち上げ遅延の両方を削減します.
ほとんどのプロジェクトの遅延は、チームがすでに「工具が完成した」と考えた後に発生します。実際には, サンプリング, 改訂, 船舶, また、生産移転は鋼材切断が始まった後もスケジュールの不安定さを生じさせる可能性があります.
鋼骨設計後の改訂は、最もコストのかかるスケジュールの混乱の一つです. ゲートの配置を変更したり、外観の調整をしたりするだけでも、金型鋼材の再加工や検証の再開始が必要になることがあります.
なぜ鋼材以降の設計変更が高額な遅延を生み出すのか
医療用囲いプロジェクトは初期のCAD承認を通過することがあります, そしてT1サンプリング後に外観審査に失敗した場合. ゲートの位置変更により表面品質は向上しますが、キャビティの加工更新が必要なため、金型作業のスケジュールが数週間遅れます.
これらの遅延は、海外からの金型輸送時により深刻になります, 税関通関, または関税関連の検査が関与している. 業界報告 アプリオス および出荷更新について議論しています BAPモールディング 生産移管や物流計画が弱い場合にリードタイムが延長されることを示す.
射出成形遅延リスク表
| リスク源 | 典型的な原因 | タイムラインの影響 | 予防のステップ |
|---|---|---|---|
| 工具の改訂 | 後期の幾何学的変化 | 数週間の遅延 | DFMを早めに確定させてください |
| 税関検査 | 書類不完全 | 発送遅延 | 書類の確認 |
| サンプリング計画の不備 | 承認プロセスが不明瞭です | 繰り返しサンプリングサイクル | T1の期待値を定義する |
| 実質的な変化 | 樹脂の入手可能性の問題 | 再認証が必要です | 早期にロック材料を選定 |
| 生産移管 | プロセス設定の不一致 | スタートアップの不安定さ | プロセス制御の標準化 |
海外からの工具輸送も、サンプル申告や商業書類が不完全な場合、税関での遅延に直面することがあります. これらのリスクは、初期の調達議論でしばしば無視されます, それらは打ち上げスケジュールに直接影響を与えても.
サプライヤーのタイムラインを管理するチームへ, このガイドは 工具から生産までのタイムライン 生産段階が、工具の承認から製造の段階段階までどのようにつながっているかを説明します.
次のステップを正しく進める
良い射出成形ガイドラインは、技術的なルールを暗記することよりも、型が始まる前により良い生産判断を下すことに重点が置かれています. 壁の厚さを検証するチーム, ドラフト, 公差, 材料, DFMフィードバックは早期に行われるため、通常は最も高コストな後付けを避けられます.
工具の承認前に, エンジニアリングと生産の両面から部品を見直しましょう. サプライヤーに難しい質問をする, 不必要な公差に異議を唱え, サンプリングで問題が見つかった場合の改訂処理の方法を確認する. 設計レビュー中の小さな判断が、生産が安定するか、後で修理費用がかかるかを左右することが多いです.
よくある質問
射出成形の理想的な壁厚はどれくらいでしょうか?
理想的な壁厚は樹脂と部品の形状によって異なります, しかし、絶対的な厚さよりも一貫性の方が重要です. 均一な壁は反りを減らす, 陥没痕, 生産中の冷却不均衡.
射出成形部品の推奨ドラフト角はどのくらいか?
ほとんどの射出成形部品は、滑らかな射出のために片側に少なくとも1〜2度のドラフトが必要です. テクスチャーのある表面や深い地形は、抵抗痕や外観損傷を防ぐために追加のドラフトが必要になることが多いです.
なぜDFMが射出成形において重要なのか?
DFMは製造業者が詰め物を特定するのに役立ちます, 冷却, 射出, そして、金型開始前の許容リスク. 早期のDFMレビューは改訂コストを削減し、サンプリングや増量中の生産遅延を回避できます.
射出成形にどれくらい時間がかかりますか?
生産型のリードタイムは、形状によって数週間から数ヶ月に及ぶことが多いです, 空洞, 仕上げ要件, および工具の改良. 鋼切断後の設計変更は、通常スケジュールをさらに延長します.
射出成形における陥没痕の原因?
陥没痕は通常、厚い断面が不均一に冷えたり、リブやボスが大きすぎる場合に発生します. 一定の壁厚と緩やかな移行により、成形時のリスクが低減されます.
買い手が射出成形のサプライヤーに尋ねるべき質問は何ですか?
買い手はDFM審査プロセスについて質問すべきです, サンプリングワークフロー, プレス機能, リビジョン処理, およびカビのメンテナンス計画. これらの要因は生産の安定性やリードタイムの信頼性に強く影響します.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
