



型枠ピン設計ガイド: 機能, 幾何学, および装填
金型リミットピンは、エジェクタープレートの移動を制限する正の機械的ストップです, スライダー, ストリッパープレート, または他の動く型材. その目的は、繰り返し可能な停止位置を設定し、その結果得られる荷重を支持板や停止面に移すことです.
それは簡単そうに聞こえます, しかし、直径と長さだけでピンを選ぶのはリスクがあります. 設計者は力の発生源を考慮しなければなりません, 動く組みがどれだけ速く停止に到達するか, どの面が荷重を受けるか, 複数のピンが同時に接触するかどうかも重要です. 圧縮が故障の制御モードでない場合もあります. 接触インデント, 曲げる, 屈する, 糸の損傷, 影響, または不均等な負荷分配が支配されることもあります.
リミットピンは、より広いシステムの中で一つの専門的なカテゴリーです。 金型標準部品 (推論). このガイドはその機能のみに焦点を当てています, 幾何学, 装填, 公差, および仕様.
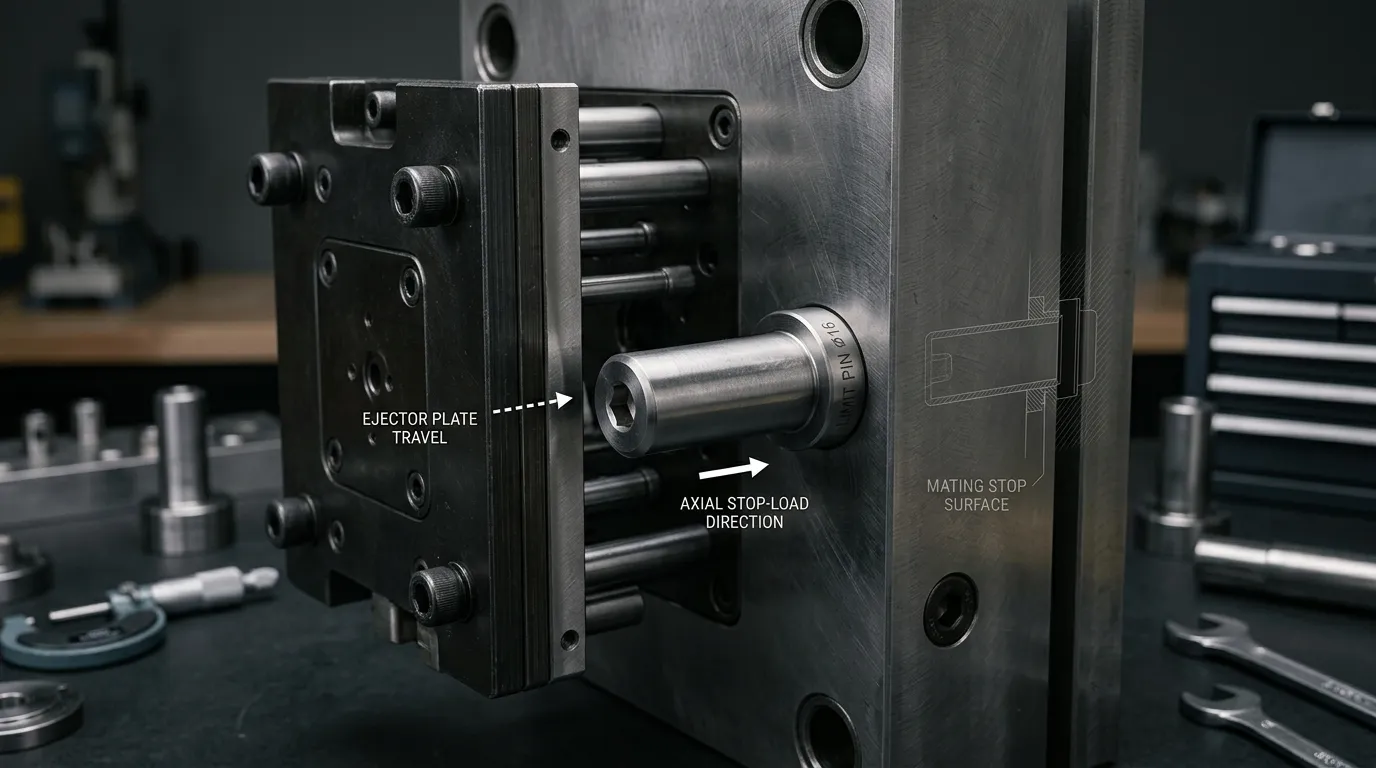
型枠のリミットピンができることとできないこと
金型リミットピンは機械的な移動を制限します. 典型的なエジェクターアセンブリにおいて, ピンはイジェクタープレートまたはイジェクターリテーナープレートが動きを止めなければならないポイントを定めます. スライダーにも同様の停止機能が使われることがあります, ストリッパープレート, または他の可動部品.
用語はサプライヤー間で完全に標準化されていません. カタログや金型製作の規則によります, 関連する部分は「:
- 型枠のピン;
- 型止めピン;
- ストップピン;
- 停止ボタン;
- リミットブロック;
- ゴミピンやゴミピン.
これらの用語は異なる幾何学や関数を表すことができます. したがって、組立図面は部品が接触する部分を定義すべきです, どの移動を制限するか, そしてその保持方法について. サプライヤー名だけでは設計機能を確立するには不十分です.
型のリミットピンは通常、2つの型の半分を整列させる主要な部品として扱うべきではありません. その機能はガイドシステムに属します. SunshineProのガイド 型ピンとブッシング ガイドポストやブッシングが金型の整列や金型の半分間の動きをどのように制御するかを説明します.
ポジティブトラベルストップの一般的な応用
イジェクターシステムは、金型リミットピンの最も一般的な文脈です. ピンは最終射出ストロークを確立できます, プレートの過剰な動きを防ぐ, または、他の部品が過負荷になる前に定義された接触点を提供すること.
その他の用途には以下が含まれます:
- スライダーやサイドアクションのトラベルを制限する;
- ストリッパープレートを制御された位置で停止させること;
- 二次プレートアセンブリ内での動きを制限すること;
- 繰り返し停止条件で交換可能な接触点を提供します.
最初の設計上の質問は「ピンの直径は何にすべきか」ではありません?「どのコンポーネントが動いているか」です, そして接触後、その荷重はどこへ行くのか?”
完全な負荷経路にはアクチュエータも含まれる場合があります, ムービングプレート, limit pin, 取り付け特徴, 結合停止面, 裏板, および近くの支柱. その経路のどの部分でも弱さがあると、ピン本体が十分に大きく見えても故障の原因となることがあります.
リミットピンと他の金型部品の比較
| 構成要素 | 主な機能 | 通常は最終停止負荷を担います? |
|---|---|---|
| リミットピンまたはストップピン | 機械的移動を制限する | はい |
| 停止ボタン | コンパクトなストップ面を提供します, 一般的にはエジェクターアセンブリで | はい |
| リミットブロック | ブロック状の接触面積を大きく制限します | はい |
| ガイドピンとブッシング | 型の動きを導き、整列させる | いいえ, 最終的な移動目的地としてはなかった |
| リターンピン | 射出システムのリターンと誘導支援 | 普通はそうではありません |
| Ejector pin | 排莢力を成形部品に伝達します | いいえ |
| 支柱 | 構造的たわみに対する支持板 | 旅の立ち寄りとしては |
| ゴミピンやゴミピン | エジェクターアセンブリの一部を支えたり間隔を設けたりし、破片による干渉を軽減するのに役立ちます | 具体的な設計や用語によります |
| リミットスイッチ | 電気的に位置を検出します | いいえ, 別個の機械式ストップと組み合わせない限り |
設計上、より大きな接触面積が必要な場合、リミットブロックは円筒ピンよりも適している場合があります, 局所圧力の低下, またはプレートの傾きに対する抵抗力が大きい. リミットスイッチは位置に到達したことを確認できます, しかし、自動的に荷重を支える機械的停止を提供するわけではありません.
ピンを選択する前にロードケースを定義してください
金型リミットピンは、定義された動作条件なしには信頼性を保つ設計ができません. 必要な直径, 接触エリア, 実効長さ, 素材, 取り付け方法はすべて荷重ケースによって異なります.
コンポーネントを選ぶ前に以下の情報を収集してください:
- 制御された動き: エジェクタープレートを特定しろ, スライダー, ストリッパープレート, または他のメンバーが停止されること.
- 必要な移動: 関数的基準面から最終的な停止位置を定義します.
- 最大アクチュエータ力: 油圧系を決定する, 空気圧式, 春, 接触後も残る機械的な力.
- 移動質量: 関連するプレートアセンブリと付属部品を含めてください.
- 接近速度: 集合がどれくらいの速さで停車に到着するかを把握しましょう.
- 減速法: システムが接触前に減速するのか、それともピンで動く質量を止めるのかを確認してください.
- ピンの数量と配置: 何つのストップを意図し、どこに配置するかを記録してください.
- 板の剛性: 板の厚さを考えてみましょう, 支持間隔, 荷重位置, および予想される偏向.
- 利用可能な封筒: 最大直径を確認してください, 長さ, 頭部サイズ, およびサービスアクセス.
- 運用環境: 温度変化を考えてみましょう, 潤滑, 汚染, また、必要に応じて腐食暴露も含まれます.
- メンテナンス要件: ピンまたは結合インサートが交換可能であるかどうかを定義します.
- 失敗の結果: ストップが故障したり、意図された位置を超えて動いた場合に損傷する可能性のある部分を特定しましょう.
これらの入力は実際の組み立ておよび操作シーケンスから得られるべきです. 標準的なカタログサイズは、利用可能な穴に合うからといって受け入れるべきではありません.
静止停止, 繰り返しの接触, または動的インパクト?
すべてのリミットピンが同じ種類の荷重を受けるわけではありません.
| 荷重状態 | 何が起こるか | 主な設計上の懸念 |
| 静的保持荷重 | プレートはすでに止まっており、ピンに押し付け続けています | Compression, 接触圧力, ねじ山荷重か肩荷重か |
| 繰り返しの低速接触 | プレートは各サイクル中に制御された速度でストップに接触します | コンタクト摩耗, インデント, 疲労, 高さの一貫性 |
| 動的影響 | ピンは動くアセンブリを急速に減速させます | 衝撃エネルギー, ピークフォース, 曲げる, 表面損傷, ひび割れ |
| 複合荷重 | アセンブリがストップに衝突し、アクチュエーターは力を加え続けます | 衝撃とその後の持続的な圧縮 |
静的アクチュエータ力は、動く組みがストップに当たるときの全荷重を表現しません. 関与するエネルギーは移動する質量と速度に依存します, ピークフォースは停止距離にも依存します, 剛性, および減衰.
小さな, 剛性ピンが制限のない運動エネルギーを繰り返し吸収することは期待されません. 影響が大きい場合, 型や機械は制御減速を用いるべきです, クッション性, または他の適切なモーションコントロール方式. すべての型に適用できる信頼できる普遍的なインパクト倍率は存在しません.
金型リミットピンの形状と配置
ピンの全長はその形状の一部に過ぎません. 設計者は停止位置を制御する寸法を特定しなければなりません, 積載能力, 接触圧力, 取り付け, および置き換え.
主な特徴は以下の通りです:
- 設置されたストップ高さ;
- ボディ直径;
- 最小の縮小直径;
- 露出または支持なしの長さ;
- 端部接点直径;
- 接触面平坦性;
- ヘッド, 肩, またはフランジ;
- ねじ切り部;
- スレッドの関与;
- カウンターボアまたはシーティングジオメトリ;
- 遷移半径;
- 面取りとエッジブレイク;
- 保持方法;
- 移送へのアクセス.
設置されたストップ高さは機能寸法です. ピンの座位置基準から接触面まで、全体のアセンブリ全体で測定されます. 部品の製造された全長とは異なる場合があります.
ピンは個別の部品として寸法的に正確であっても、座席の深さのために誤ったストップ位置を生じることがあります, 板の厚さ, カウンターボアの深さ, 残骸, バー, または結合面の変化.
直径, コンタクトフェイス, および有効長さ
三次元は別々に注目されるべきです.
ボディ直径 圧縮を承るための断面積に影響します. また、曲げ剛性と屈屈抵抗にも強い影響を与えます. ピンにネジ根が含まれている場合、標準的なボディ直径は制御部でない場合もあります, 地形, 溝, またはリデューションシャンク.
端部接点直径 荷重が結合板にどのように入るかを制御します. ピンの平均圧縮応力が低くても、小さな接触面は局所圧力を大きく生じさせることがあります. 角度誤差による部分的な接触は圧力をより集中させます.
有効支持なしの長さ ピンの曲がりや曲がりやすい傾向に影響を与えます. それは自動的に全長と等しいわけではありません. 設計者はピンの支え方を考慮しなければなりません, 取り付け板から出る場所, 荷重がかかる場所.
短編, 十分に支えられたピンは接触圧力によって制御されることがあります. 長い, 細身, 露出断面は、圧縮応力が許容範囲に見える場合でも、柱安定性チェックが必要な場合があります.
ヘッド, 肩, スレッド, および保持機能
ピンボディだけが荷重を伝える部分ではありません. ショルダーピンは、肩の下の座面に負荷をかけることがあります. ねじピンがねじを設置することがあります, スレッドのランアウト, または、大きな応力下で初めて絡み合った糸.
以下を確認してください:
- 肩が平らな面に完全に座るかどうか;
- カウンターボアがエッジ接触なしでヘッドを支えるかどうか;
- ねじ切りの噛み合いが加えられた荷重に十分かどうか;
- 最小のスレッド根面積が断面を支配するか;
- 急な直径遷移が応力集中を生み出すかどうか;
- 取り付けトルクがネジ山を損傷させたり、シートを歪めたりするかどうか;
- ピンを取り外しても無関係な部品を分解できないかどうか.
ねじは部品を固定し、装着不良を補うべきではありません. 停止荷重が路肩を通過すべきなら, ねじ山が主要な荷重を支える特徴になる前にショルダーが接触していることを確認しましょう.
リミットピンの数と配置
複数のピンでプレートを安定させ、荷重を分散させることができます, ただし、その位置や設置高さが管理されている場合に限られます.
ピンの配置を参照:
- 荷重の中心;
- アクチュエータの位置;
- プレートの構造的支え;
- 予想されるプレートの曲がり領域;
- 型の空洞と排莢力の分布;
- 利用可能なエッジ距離;
- 検査および交換のためのアクセス.
対称的なレイアウトはプレートの回転を減らすことができます, しかし、対称性だけでは荷重が等しいとは限らない. プレートが曲がったり、ピンが少し高くなったりした場合, 最初に接触するピンが最初にほとんどの力を運ぶことがあります.
設計者は、等接触が現実的かどうかを確認せずに、ピンの数で力を等しく割るべきではありません. ピンの集中負荷により板の変形や接触圧力が許容できない場合、より大きなストップボタンやリミットブロックが好ましい場合があります.
金型のピンの制限負荷の確認方法
実用的な負荷レビューは定められた順序に従うべきです:
- 最大信頼性のある設計負荷を確立する.
- その負荷がピン間でどのように分布しているかを決定してください.
- 最小の荷重支え断面積を特定します.
- 名目軸圧縮の確認.
- ピン端と接合面の接触応力を確認してください.
- 座屈用の長い露出部分をスクリーンで確保します.
- 離心率や曲がりを確認してください.
- レビューショルダー, スレッド, および機能の保持.
- 動的衝撃を静的力とは別に評価してください.
- 公差や板のたわみが荷重分散の仮定を無効にしないことを確認してください.
最終的な受理には、検証された材料特性が必要です, 運用データ, 境界条件, および工学的に承認された安全基盤. 簡略化された計算は、故障モードを特定するのに有用です, しかし、これらはシステムレベルの検証に代わるものではありません.
軸方向圧縮と支配断面積
中央に装填されたピンの場合, 名目圧縮応力は次のように表せます。:
[
sigma_c = フラク{F}{ある}
]
ここで:
- (sigma_c) は名目圧縮応力です;
- (F) はピンに割り当てられた設計荷重です;
- (ある) は有効荷重支え断面積です.
関連するセクションを最小限に使ってください, 名目上の本体面積は自動的に変わらない. ねじ根, 地形, クロスホール, 溝, または、削り戻されたシャンクが結果を左右することもあります.
割り当てられた負荷も現実的でなければなりません. 4本のピンが設置されている場合でも、製造上のバリエーションでは1本のピンが先に接触する場合, 総力の4分の1を使うのは保守的でないかもしれません.
計算された応力は、指定された材料および熱処理条件の検証済み材料特性と比較する必要があります. 必要な強度データの代わりに、一般的な鋼の値やカタログの硬度番号を使わないでください.
ピン端と停止面での接触応力
接触応力は、2つの物体が互いに押し付けられる際に局所的に発生します. 小さく不完全な接触面積は、ピンボディの平均圧縮よりもはるかに高い応力を生じさせることがあります.
ザ 空軍応力解析マニュアルのベアリングおよび接触応力に関する資料 集中した接触が局所的なストレスを大きく生じさせることを説明しています, 特に初期接触面積が小さい場合. その簡略化された接触処理は主に静的または低速度条件下に適用されます, したがって、迅速な接触のために別途影響レビューが必要です.
インターフェースの両側を確認してください:
- ピンの端;
- 結合板または挿入板;
- いかなるコーティングや硬化層も含まれます;
- 接触面下の支持材料.
硬いピンがはるかに柔らかいプレートに接触すると、ピンはそのまま残り、プレートに永久的なへこみが残ることがあります. ピンの硬さを上げるだけではその問題は解決しません. 設計上、より大きな接触面が必要になる場合があります, より硬い交換可能なインサート, リミットブロック, または異なる停止装置.
平坦さやアライメントも重要です. ピンの面の片方の端だけが接触した場合, 実際の支持面積は名目上の円面積よりもはるかに小さくなります.
屈曲とズアライメントによる曲げ
軸方向圧縮下のピンは、露出部分が十分に細い場合、不安定になることがあります. 古典的なオイラー法は、カラムの安定性を弾性率と関連付けます, 実効長さ, 断面剛性, および終末拘束.
ザ 空軍応力解析マニュアルの単純列に関するセクション は長期間にわたり用いられる基礎的な関係を提供します, 同心部荷重柱. これらの仮定は、型部品に式を適用する前に必ず確認しなければなりません.
屈曲はより重要になります:
- 露出した長さは直径に対して大きい;
- ピンは縮小された断面を持っています;
- 横方向の支持は限られています;
- 終端拘束条件は不確かです;
- 荷重はほぼ軸方向ですが、完全に中心ではありません.
実際の金型アセンブリでは、板の傾きによって偏心荷重が生じることがあります, 角度誤差, 座席バリエーション, または部分的な面接触. 偏心力は圧縮に加えて曲げモーメントを生み出します.
これが、基本的な軸方向応力計算では大きな余裕が示されているにもかかわらず、ピンが曲がることがある理由を説明しています. 直角座席, 管理されたクリアランス, 板の剛性, 同時接触により、荷重をピン軸に近づけることができます.
動的影響と不均等な負荷分担
衝撃はエネルギーと減速の問題として扱うべきです.
動くアセンブリは接触前に運動エネルギーを持っています:
[
E_k = frac{1}{2}MV^2
]
ここで:
- (m) は有効移動質量です;
- (v) は接触直前の速度です.
そのエネルギーは弾性変形によって吸収されなければなりません, 減衰, クッション性, 制御減速, またはストップでの局所変形. 非常に短い停止距離でも、移動する質量が控えめに見えても高いピーク力を生み出すことがあります.
したがって、設計者はアクチュエーターの定格力以上の力を必要とします. 必要な入力には接近速度が含まれます, 動く質量, 機械の順序, クッション性, 構造剛性, および実際の停止距離.
負荷分担はさらなる不確実性を生み出します. 複数のリミットピンが同時に接触することはできない場合があります。:
- 長さの変化;
- 座席の深さの違い;
- バリや汚染;
- プレートフラットネス誤差;
- プレートのたわみ;
- 熱膨張;
- 角度のずれ.
保守的な設計では、初期荷重を支えるピン数が少ないと仮定する必要があるかもしれません. 大きな衝撃板や柔軟な板の場合, システムレベルの構造解析や動的解析が、等重仮定よりも適切かもしれません.
停止高度と荷重分配を制御する公差
最終的なイジェクターまたはスライダーの位置は、アセンブリレベルの公差スタックに依存します, 孤立したピン次元が一つもありません.
スタックには以下が含まれます:
- ピンの全長;
- 肩の厚さや頭部の厚さ;
- 座席の深さ;
- カウンターボアの深さ;
- 取り付け板の厚さ;
- スペーサー寸法;
- 結合プレート位置;
- 接触面平坦性;
- アセンブリー・クリアランス;
- プレートのたわみ.
公差解析の目的は、設置可能な最小および最大ストップ高さを決定することです. また、複数のピン間でどれだけのミスマッチが起こりうるかも判明すべきです.
ISO 286-1 標準化された用語と線形サイズの公差およびフィットのコードシステムを提供します. フィットネスやトレランス(許容範囲)のコミュニケーションをサポートできます, しかし設計者は、金型アセンブリに基づいて機能的制限を割り当てなければなりません.
重要な幾何学的制御には以下のようなものがあります:
- ピンシートの平らさ;
- 結合ストップ面の平坦さ;
- 対向する停止面間の平行性;
- ピン軸の垂直性;
- 回転加工作業が機能形状に影響を与える同心率またはランアウト;
- ピンセットの設置高さに合わせて調整.
SunshineProの現在の金型リミットピン製品ページでは、特定の直径が公表されています, 長さ, 素材, 表示成分の硬度情報. これらの数値は、ユニバーサルデザインの許容誤差ではなく、製品固有のデータとして扱うべきです.
より広範なサプライヤーおよび検査の考慮事項, ガイドを参照 精密金型部品.
ピンの長さが同じでも荷重が等しくなる理由
2つのピンが同じ測定された全長であっても、異なるタイミングで接触している場合があります.
考えられる原因には以下が含まれます:
- 異なるシートの深さ;
- 片肩下のバリ;
- 1つの接触面に残骸;
- プレートの歪み;
- カウンターボアバリエーション;
- 局所的なプレートのたわみ;
- 熱成長;
- プレート下の不均一なサポート.
したがって、取り付けられたアセンブリは実際の接触の有無を確認すべきです, 個々のピンの長さだけでなく. 接触マーキング, 設置高さ測定, 制御アセンブリ参照, また、板の平坦度検査により早期接触の状態を明らかにできます.
もし1つのピンが先に接触した場合, プレートが十分に偏向して他のストップが噛み合うまで、初期荷重の大部分を支えることがあります.
一般的な故障モードとその意味
目に見える損傷は、設計のどの部分を見直すべきかを示すことが多いです.
| 症状 | 可能な原因 | 必要なチェック |
| ピンの端がマッシュルーム化または平らになった | 過剰な接触ストレス, 繰り返しの衝撃, 接触面積不足 | 接触荷重, 顔面面積, 接近速度, 材料の状態 |
| 凹んだ結合板 | 皿が柔らかすぎる, 接触面積が小さすぎます, 集中荷重またはエッジ荷重 | プレート素材, 硬度, 平坦さ, インサート設計 |
| 曲げられたピン | 離心荷重, プレートチルト, 過剰なクリアランス, サイドコンタクト | 垂直性, 支援, アライメント, 板の剛性 |
| バックルドピン | 過剰な無支持の長さまたは直径不足 | 有効長さ, 端端拘束, 細身さ |
| 端が欠けたりひび割れたりしました | 影響, 脆性状態, 鋭い刃, 熱処理バランスの悪さ | 靭性, エッジ幾何学, 動荷重, マテリアル・レコード |
| 損傷した糸 | スレッドを通る荷重, 交戦不足, 座席の悪さ | スレッドルート領域, 交戦, 肩の接触 |
| フレットや不均一なフェイス摩耗 | 繰り返しの小さな動き, 部分的な接触, 振動 | 接触パターン, プリロード, 平坦さ, 表面状態 |
| 一方のピンは他より早く摩耗します | 高さの不一致またはプレートの不均等なたわみ | 設置された高さ, プレートサポート, 負荷分布 |
| 最終ストロークは時間とともに変化します | Indentation, 緩み, 使用期間, 残骸, シート損傷 | 停止高さ, 座席面, 保持, 接触面 |
損傷したリミットピンは、より硬いものに自動的に交換されるべきではありません. 故障はストップ面に起因することがあります, 板の剛性, アプローチ速度, 取り付け方法, または公差スタック.
交換間隔は検査と運転履歴に基づいて設定すべきです. 固定された成形サイクル数は異なる金型間で確実に適用できません, 荷重, 速度, 材料, および維持状況.
標準またはカスタム型型リミットピン?
標準部品は、その形状と検証済み仕様が実際の設計ケースを満たしている場合にのみ適切です.
| 標準コンポーネントは、次の場合に適している場合があります。 | カスタム図面は次の場合に正当化されることがあります |
| カタログの直径と長さは組み立てに適合しています | ストップの高さやエンベロープは標準ではありません |
| 負荷と接触点の確認は許容範囲です | 特別な頭部, 肩, スレッド, または接触面が必要です |
| 設置高さの許容差も達成可能です | いくつかのピンは高度を密に合わせる必要があります |
| 接合面は互換性があります | 接触圧力はより大きな、または修正された面を必要とします |
| 交換の互換性は管理されています | 荷重には大きな衝撃や偏心率が含まれます |
| 材料と硬度は要件を満たしています | 材料または熱処理の状態が文書化されている必要があります |
| 取り付けやサービスアクセスは許容範囲です | 交換可能なインサートや特殊な保持方法が必要です |
SunshineProは標準的な金型部品と図面に基づくカスタム部品を供給していると述べています. 現在の mold limit pin product page S45Cを記載し、表示製品の寸法および硬度情報を公開しています. また、標準サイズと非標準サイズの両方が用意されていることも記載されています.
その製品ページの値は実際のカビ要件と照らし合わせるべきです. S45C, 硬度範囲は1つ, または、すべての停止条件に1つの公差セットが適合すると仮定すべきではありません.
標準的なコンポーネントが通常適切な場合
標準ピンは実用的な選択肢です:
- 設置高さは必要なストロークに合致します;
- 最も弱い部分は必要な負荷検査に合格します;
- 接点面は結合板に適しています;
- 取り付け機能により、荷重を正しく伝達します;
- その許容範囲は同時接触を支持しています;
- 交換部品は寸法的に互換性があります.
標準化は保守を簡素化できます, ただし、機能的次元が制御されている場合に限られます。. 名目上似た部品が肩の場合は必ずしも互換性があるわけではありません, 議席, 接触面, または設置高さの違い.
カスタム図面が正当化される場合
カスタムジオメトリは、アセンブリが要求する場合により合理的になります:
- 異例の停止高度;
- 設置範囲が制限されている;
- 特殊なショルダーまたはフランジ;
- 非標準ねじ込み;
- より大きな接触面;
- ペアのピンセット;
- 交換可能なストップインターフェース;
- 制御材料または熱処理;
- より厳密な機能公差;
- 特別検査書類.
カスタム図面にはピンの機能が記載されているはずです, 形だけでなく. 部品図面から作動力を省略した場合、供給者は設計荷重を評価できません, 移動, 接触条件, そして交配構造.
型枠のピン図面および検査チェックリスト
生産図面は、機能に影響を与える寸法や要件を伝えるべきです.
該当する場合は以下の事項を含めてください:
機能情報およびアセンブリ情報
- コンポーネントが停止される;
- 移動方向;
- 必要な移動;
- 設置されたストップ高さ;
- 基準面;
- ピンの数と位置;
- 結合停止面;
- 利用可能な設置スペース;
- 取り外しと交換方法.
幾何学
- 全長;
- 機能的な設置長さ;
- ボディ直径;
- 最小の縮小直径;
- 端部接点直径;
- ヘッド, フランジ, または肩の寸法;
- スレッドサイズ, クラス, 長さ, ランアウト;
- カウンターボアまたはシート寸法;
- 遷移半径;
- 面取りとエッジブレイク.
公差と表面要件
- 長さ許容;
- 身長の要件;
- 直径公差と適合度;
- 接触面平坦性;
- ピン軸の垂直性;
- 関数面間の並列性;
- フィット感に影響を与える表面仕上げ, 使用期間, あるいは接触;
- アセンブリレベルの停止位置公差.
資料と検証
- 材料仕様;
- 熱処理条件;
- 必要な硬度と試験位置;
- 材料証明書の要件, 必要なら;
- 熱処理記録, 必要なら;
- 寸法検査報告書, 必要なら;
- トレーサビリティまたは改訂要件.
運用データ
- 最大静力;
- 動く質量;
- 接近速度;
- 停止法またはクッション法;
- 期待接触頻度;
- 動作温度範囲(該当する場合);
- 汚染や腐食曝露;
- 停止失敗の結果.
検査で緩んだ部品以上のものをカバーできるはずです. 組立されたシステムでは、以下のチェックも必要になることがあります。:
- 設置されたストップ高さ;
- 同時接触;
- 座席の清潔さ;
- 接触パターン;
- プレートの平坦度;
- スレッド条件;
- ピンの緩み;
- 顔の凹み;
- 曲がりやひび割れ;
- ピン同士の摩耗不均一.
デザインや見積もりレビューのために送るべき情報
有用なサプライヤーレビューパッケージには、以下を含めるべきです:
- リミットピン描画;
- 動く部材と静止部材を示すアセンブリセクション;
- 必要な停止位置;
- ピンの数と配置;
- 静的アクチュエータ力;
- 移動質量と接近速度;
- 減速またはクッションの詳細;
- 結合面材料;
- 材料および硬度の要件, 確立された場合;
- 公差および検査要件;
- 期待される代替または互換性の必要性.
SunshineProは図面からカスタマイズされた型部品を製造すると述べています. 標準またはカスタムリミットピン問い合わせの場合, 図面および運用要件を SunshineProの連絡先ページ. 完全なロードケースとアセンブリビューは、単独の直径や長さ値よりも有用な製造レビューをサポートします.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
