



金型のピン許容範囲と再現可能なストップの適合性
金型のピン許容差と適合度の制限は、2つの異なる機能を制御しなければなりません. ピン・トゥ・ボアのフィットが保持を制御します, アセンブリーフォース, 所在地, および取り外し可能性. ピンの作業高さ, 座席の形状, 周囲のプレート寸法, 接点はアセンブリが実際に止まる制御面にあります.
ピン径が狭いだけでは、繰り返しの停止が保証されません. 交合ボア, 座席の深さ, 肩の厚さ, ストップフェイス幾何学, また、完全な軸方向公差スタックも定義しなければなりません. より広いシステムの中で 金型標準部品 (推論), これにより、リミットピンはカタログ寸法だけでなく、インストール機能から指定されるコンポーネントとなります.
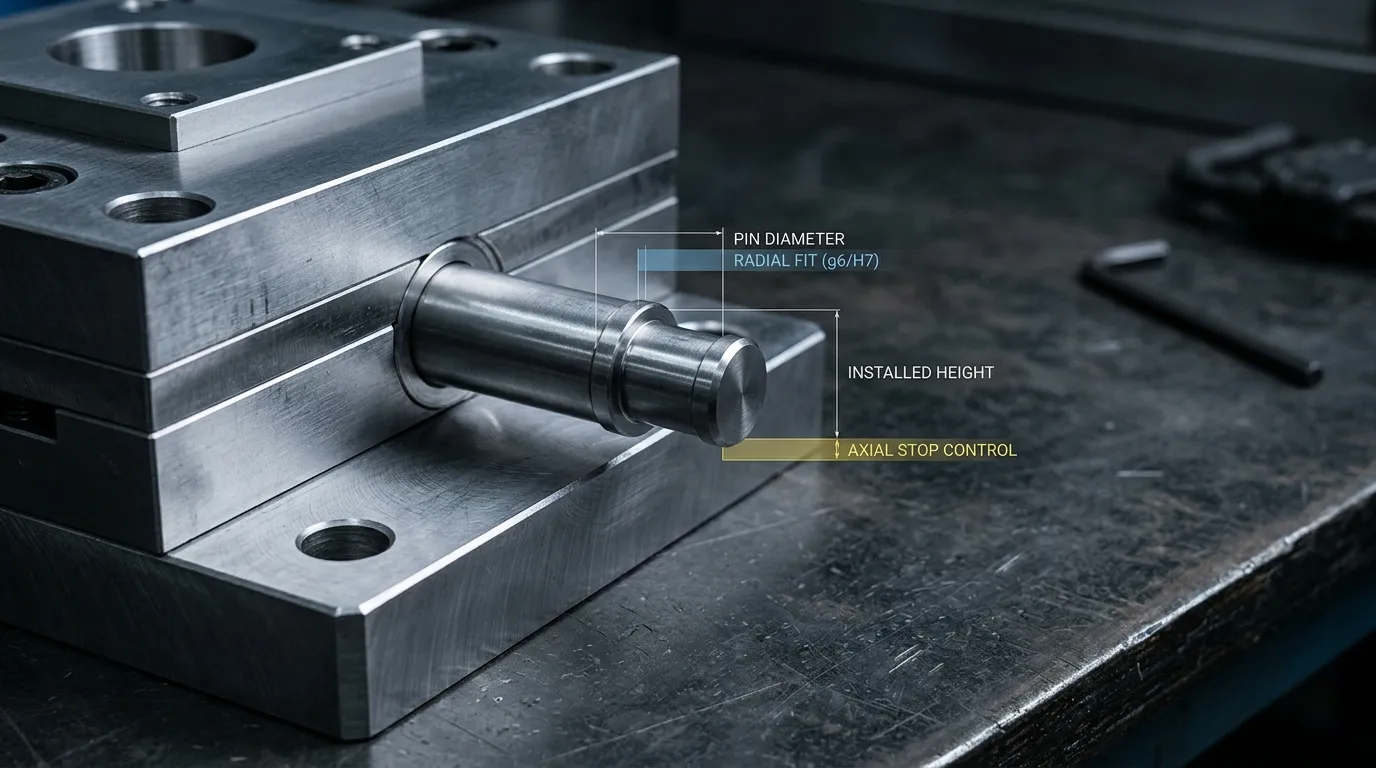
金型リミットピンで実際にコントロールする公差やフィット感は何でしょうか?
取り付けフィットとストッピング寸法は異なる工学的問題を解決します.
ピンボディとボアコントロール間のラジアルフィット:
- ピンがどれだけ簡単に組み立てられるか
- ボア内で動いたり揺れたりするかどうか
- 取り付けに必要な力の量
- 摩擦だけでそれを保持するかどうか
- メンテナンス中にどれだけ簡単に取り外せるか
- 過度の干渉がピンやプレートを損傷させるかどうか
軸方向寸法と接触ジオメトリ制御:
- 設置された作業高さ
- 最終停止位置
- 複数のピンが同時に接触するかどうか
- 接触荷重の分布
- ストップ面が対向面に真っ直ぐ接しているかどうか
この違いは、ピンをしっかり保持しても誤ったストップポジションを生じさせることができるため重要です. 逆のことも可能です: 作業高さは適切かもしれません, しかし、過度に緩い取り付けは動きを許すことがあります, 悩む, または不安定な接触.
リミットピン, ストップピン, ガイドピン, またはダウエル—なぜ名前が重要なのか
サプライヤーは以下の用語を使うことがあります 型枠リミットピン, mold stop pin, stopper pin, 停止ボタン, または レストボタン 関連する停止部品について. 名前だけでは正確なジオメトリや搭載機能が確認できません.
ガイドピンは通常、ブッシングと連携して金型セクション間のスライドアライメントを制御します. ダウエルピンは定常部品同士の位置を相対的に位置づけます. リターンピンとイジェクタピンはイジェクターシステム内で別々の役割を果たします.
したがって、組み立て図面は部品がどの動きを制限するかを確認するはずです, どの表面が接触しているか, そしてその保持方法について. スライディングアライメント成分のより広い説明については, 参照 型ピンとブッシング.
各臨界次元をその関数に写します
有用なリミットピン図面は、各重要な特徴が制御対象に応じて特定されるべきです.
| 特徴 | 交尾の特徴 | 主な機能 | 典型的な検査の焦点 |
|---|---|---|---|
| ピンボディ外径 | 取り付けボア | 放射状フィット, 所在地, および摩擦保持の可能性 | 該当する位置および向きにおける直径 |
| 取り付けボア | ピンボディ | クリアランスまたは干渉範囲 | ボアサイズ, 幾何学, 表面状態, そしてリードイン |
| 交戦期間 | ボア長 | 保持挙動と揺れに対するサポート | 有効接触長 |
| 肩や頭の厚さ | プレートシート面 | ピンの軸方向位置 | 厚さと装着面の状態 |
| カウンターボアまたはシートの深さ | ピンショルダーまたはヘッド | 設置作業高さ | 機能基準面からの深度 |
| 機能的作業高さ | 対向停止面 | 最終停車位置 | 設置された座席基準からの高さ |
| ピンの全長 | アセンブリエンベロープ | 組み立て内のパッケージングとクリアランス | 機能的に重要な全体的な寸法 |
| ストップフェイス直径 | 対向板または停止面 | 接触面積と局所圧力分布 | 直径, 平坦さ, 使用期間, そして被害 |
| ストップフェイスポジション | シートフェイスおよびピン軸 | フルコンタクトとスクエアコンタクト | 必要に応じて並列性または垂直性 |
ピンボディの許容差は単独で見直すべきではありません. 標準的な10mmピン, 例えば, 許容ボア限界が分かっていなければ、アセンブリにクリアランスまたは干渉があるかどうかは明かされません.
全長が必ずしも機能的な停止寸法とは限りません
機能寸法とは、ピンを挿入する面からストップ接触面までの距離です.
ヘッドピンやショルダーピン, これはピンの端から端までの全長とは異なる場合があります. カウンターボア設置の場合, 座席の深さも設置された投影に変化をもたらします. ねじ留め式ストップボタンは、軸方向の基準として別の面を使うことがあります.
図面では可能な限り、定義された機能基準から直接作業高さの寸法を示すべきです. 全長のみを制御すると、真の停止次元は複数の制御されていない中間特徴に依存することがあります.
クリアランスの選び方, 移行, または干渉フィット
すべての金型リミットピンに共通する適合クラスはありません. 適切な選択はピンの保持方法によります, それが代替可能であるかどうか, 交配材料, 交戦期間, 温度, 利用可能な施設部隊, および予想される接触条件.
その ISO 286公差システム 穴間およびシャフトの公差ゾーンを表現するための標準化された枠組みを提供します. すべてのカビ防止剤に一つの適合を規定しているわけではありません.
| フィットタイプ | 主な利点 | Main Limitation | 適切な方向性 |
| クリアランスフィット | 簡単な組み立てと取り外し | 摩擦保持は提供しません; 移動は他の位置特定や保持機能なしで起こることもあります | サービス可用性が重要で、保持が別途提供されている場合に使用します |
| 遷移フィット | 低クリアランスや光干渉の近くに位置できる | 実際のアセンブリはクリアランスと干渉で異なる場合があります | コントロールされた位置が必要な場合に使用しますが、強いプレスは望ましくない場合に |
| 干渉フィット | 摩擦保持を提供し、放射状の動きを制限します | 配備部隊の増加, 可能なボア応力, 困難な除去, そしてプレート損傷のリスク | 材料を確認した後のみ使用してください, 交戦期間, 組み立て方法, およびメンテナンスの必要性 |
| 機械的に保持されたフィット | 保持は肩から来る, screw, ヘッド, スレッド, またはその他の肯定的な特徴 | 追加のジオメトリとアクセスが必要です | 設計者が予測可能な除去でコントロールされた位置を望む場合に便利です |
強い干渉フィットが必ずしも良いわけではありません. 過度な干渉は組立力を増加させる可能性があります, スクレープ面, 薄い周囲の部分を歪めること, または置き換えを困難にする. 保持が不足すると、ピンがボア内でずれたりフレットしたりすることがあります.
設計上の決定は5つの質問に答えるべきです:
- ピンは板を再加工せずに取り外し可能である必要があります?
- 放射状の位置はボディフィットによって提供されるのか、それとも他の特徴によって提供されるのか?
- 摩擦でピンが保持されるのか, それとも肩があるのか, ヘッド, screw, またはスレッド?
- ピンを取り囲む接合長とプレート素材?
- 指定された適合を一貫して組み立て・検査できますか??
最悪の組み立て適合を計算する
ピンとボアの実際の許容限界を使いましょう, 名目上の大きさだけでなく.
経歴:
- (H_{マックス}) = 最大許容ボア
- (H_{ミン}) = 最小の受け入れボア
- (P_{マックス}) = 最大受理ピン
- (P_{ミン}) = 最小の承認ピン
すると:
最大クリアランス
[
C_{マックス} = H_{マックス} - P_{ミン}
]
最低クリアランス
[
C_{ミン} = H_{ミン} - P_{マックス}
]
陽性の結果はクリアランスを示します. 陰性の場合は干渉を示します.
例えば, 仮定の設計でボアが10から.000 10まで.012mmと9.996から10までのピン.004mm.
- 最大クリアランス = 10.012 − 9.996 = 0.016mm
- 最小クリアランス = 10.000 − 10.004 = −0.004mm
これは遷移条件であり、受け入れられた部品はクリアランスまたは干渉のいずれかで組み立てられる可能性があります. 設計者は両方の極端な条件が許容されることを確認しなければなりません.
最大保持よりも取り出しやすさが重要な場合
リミットピンは接点面が摩耗するとサービスアイテムになることがあります, 型は再構築されます, または停止位置を調整しなければなりません. 押し付けが重すぎると交換が難しくなり、取り外し時に取り付けボアを損傷する可能性があります.
サービス性が重要な場合, 制御されたクリアランスや遷移フィットと正の保持を組み合わせることは、干渉だけに頼るよりも実用的かもしれません. 正しい選択はアセンブリのレイアウトによって異なり、ピンとボアの公差が確定する前に確定すべきです.
停止位置の軸方向公差スタックを構築
最終的な停止位置は、固定着座基準点と動く接触面の間の各寸法の結果です. ピン長の公差を厳しくしても、シートやプレートスタックの制御不能を補うことはできません.
実用的なスタック解析はこの順序に従います:
- 固定機能基準の特定.
これは裏板の表面かもしれません, カウンターボア床, ショルダーシート, または他の安定した参照. - 最終接触面を特定する.
どのピン面と対向プレートの面がストップを定めるのかを正確に定義してください. - データチェーンのすべての次元をリストアップします.
ピンの作業高さも含めてください, 肩の厚さ, カウンターボアの深さ, 板の厚さ, スペーサー厚, および設置された投影を変更するその他の機能. - 各次元に方向を割り当てます.
ある次元は投影を増加させます; 他の人たちはそれを減らす. - 受け入れられている極端な位置を計算する.
最大限界と最小限界を使って、可能なストップポジションの全範囲を決定します. - スタックと機能許容を比較してください.
スタックが幅広すぎる場合, 理由なくすべての機能を厳しくするのではなく、最も強く貢献する寸法を改善しましょう.
簡略化された記号スタックは次のように書けます:
[
S = W - D T
]
ここで:
- (S) = 設置された停止位置
- (W) = ピン作業高さ
- (D) = 座面またはカウンターボアの深さ
- (T) = 機能連鎖における任意の追加の板またはスペーサーの寸法
実際の方程式は実アセンブリ構成に従う必要があります.
機能基準から作業高さを定義する
作業高さは、部品を完全に取り付ける面からストップ接触面までの距離を測定すべきです. これらの面は図面基準システムの指針にもなるはずです.
直接的な関数的寸法付けは、長い次元の連鎖よりも通常より明確です. ストップポジションが全長の差に依存する場合, ヘッド厚み, そして座席の深さ, 各公差が最終的な変動に寄与します.
その ASME Y14.5 寸法および公差標準 工学図面上の基準面や幾何関係を定義するための標準化されたルールを提供します. 選択されたコントロールは、自動で追加されるのではなく、実際の停止機能を反映すべきです.
複数のピンを同時に接触させるためにマッチング
同じ公称長さの複数のリミットピンが同時に接触することはない. 相対的な作業高さ差, 座席の深さの違い, プレートの平坦度, ストップフェイスの形状により、1つのピンが先に接触することもあります.
最初に接触したピンが初期負荷の不均衡な割合を受けることがあります. 典型的な証拠には以下が含まれます:
- 一方のピンには強い証人痕があり、他のピンにはほとんど接触がありません
- ペーニングやへこみは一箇所に集中しています
- ムーブリングプレートが停止に到達する際の揺れや傾き
- 交換用ピン取り付け後の接点パターンの変更
同時に接触が重要な場合, ピンをセットとしてどれだけ密接にマッチングさせる必要があるかを指定します. 組立検査では、個々のピンの長さだけで受け入れるのではなく、接触パターンを確認する必要があります.
制御ジオメトリ, 座席, および表面状態
サイズ許容範囲だけでは完全な座りや四角い接触を保証するわけではありません.
以下の管理措置が関係する場合があります:
- ストップフェイスフラットネス: 顔の接触が安定して作れるのを助けます.
- 並列性: 座席面と停止面の間に必要になることがあります.
- 垂直性: ピン軸が肩や接触面に関連している場合もあります.
- 位置: ピンの位置が特定の接触面との接合に影響を与える場合に必要になることがあります.
- ボア形状: 丸み, 直線性, また、測定されたボアサイズが許容範囲に見えても、表面の状態が組立に影響を与えることがあります.
- 表面仕上げ: 組み立て時の摩擦への影響, 座席の一貫性, 測定, および接触行動.
バー, 残骸, 損傷したカウンターボア, 盛り上がったエッジ, または座席が不完全で設置高さが変わることがあります. 寸法的に正しいピンは、組み立て後に誤ったストッピング位置を生じさせることがあります.
最終的なピン径や作業高さが変わる際には、コーティングや表面処理の厚さも考慮する必要があります. 寸法は適切な製造条件に明確に適用されるべきです.
GDを使いましょう&機能的関係が必要とする場合のみTを使います
幾何学的寸法と公差は定義された関数を保護するべきです.
例えば:
- ストップ面が制御された面積接触をしなければならない場合にフラットネスを適用してください.
- ストップ面が座席基準面と平行でなければならない場合は平行さを適用します.
- ピン軸が関数面に対して直角でなければならない場合、垂直性を適用します.
- ピンが定義された領域に接触するか、他のアセンブリ特徴と合わせなければならない場合に位置を適用します.
測定計画なしに厳密な幾何学的制御を加えるのは避けてください. 供給者や検査チームが確実に確認できない場合、コールアウトはほとんど価値を持ちません.
ピンを点検する, ボア, および設置された停止
点検は緩んだ部品だけを確認するのではなく、機能チェーンに沿って行うべきです.
- ピンを掃除してください, ボア, 座席面, および曲面の測定.
- 部品や測定機器が安定するまで待ってください.
- ピンボディを該当する位置と向きで測定します.
- 適切なボアゲージを使って結合ボアを検証してください, ピンゲージ, または他の制御された方法.
- 肩や頭の厚さ、そして座面の深さを確認してください.
- 機能的な座席基準から作動高度を測定してください.
- 指定されたストップフェイスおよび座席形状を検査してください.
- ピンを組み立てて、完全に装着したことを確認します.
- 取り付けられたストップ位置または最終プレート位置を測定してください.
- 複数のピンがストップを共有している場合、接触パターンを確認してください.
測定方法は指定された公差に対して十分な解像度と制御された不確実性を持つ必要があります. 狭い図面公差は、適合部品と非適合部品の違いを識別できない機器やプロセスでは自信を持って受け入れられません.
より広範なサプライヤーおよび品質の考慮事項について 精密金型部品, 検査計画は依然として停止を制御する特定のリミットピン機能に戻るべきです.
近距離測定を受け入れる前に温度を制御する
寸法測定は温度に敏感です。なぜならピンが, プレート, 測定機器の拡張や縮小. 産業用寸法測定では、基準温度として20°Cが一般的に用いられます, 次のように説明されています。 国立標準技術研究所.
近い公差に対して:
- 測定前にピンとプレートを安定化させてください.
- 研磨や取り扱い直後に温かい部分を測るのは避けてください.
- 結果に大きな影響を与える場合は温度を記録しましょう.
- 許容差で必要な場合は温度関連の不確実性を含めてください.
設置されたアセンブリを点検してください, 緩んだピンだけではありません
部品検査で部品寸法が確認されます. 組み立てたストップが正しいとは証明されません.
設置後, 確認:
- 座席面と完全に接触しています
- 設置作業高さ
- ムービングプレートの最終停止位置
- すべての意図されたリミットピンに接触
- 揺れや目に見える隙間がない
- 破片による変化はありません, バー, または設置損傷
特に、複数のプレートや着座した特徴に依存する停止位置の場合、組立レベルの検査が重要です.
一般的なフィットおよび公差の失敗を診断する
| 症状 | 可能な原因 | 検査チェック | 是正方向 |
| ピンの動きやボア内の石 | 過剰なクリアランス, ボア摩耗, 短期間の婚約, または保持不足 | ピンとボアの限界を測定する; エンゲージメントの長さと保持機能の検査 | フィットを修正するか、適切なポジティブリテンションを追加してください |
| 設置の力が過剰です | 干渉が多すぎる, 損傷したリードイン, バー, 荒いフィニッシュ, またはずれ | 実際の干渉を確認し、ボアの入口や表面を点検してください | ボアやフィットの仕様を修正してください; 強制組み立てはしない |
| ピンが完全にはまらない | 破片, バー, 損傷したカウンターボア, 誤った肩の形状, または閉塞の罠 | シートを点検し、設置高さを図面と比較してください | シート機能の清掃や修理とジオメトリの確認 |
| 交換後のストップ位置は変動します | 交換作業高さは異なります, シート損傷, または公差スタックが制御されなかった | 機能的な作業高さを比較し、座席を点検してください | 機能基準から交換可能な作業高さを指定する |
| 1本のピンには強い目撃痕があります | ピンの高さの不等, 座席の深さの違い, プレート歪み, または並列性が悪い | 身長や接触パターンの一致を確認してください | 相対スタックや接触ジオメトリの補正 |
| 栓頭面にはピーニングやへこみが現れます | 集中接触, 面積不足, 過剰な影響, または不適切な材料の組み合わせ | 接触領域を点検してください, 表面幾何学, 硬度条件, および負荷分配 | 接点設計と材料の状態を確認しましょう |
| ボアはフレットや研磨を表現します | 負荷下でのマイクロムーブメント | 適合検査, 保持, そして循環運動の兆候 | サービスアビリティの必要性を確認した後、立地や保持率の向上 |
| 除去時にプレートが損傷します | 過度の干渉や不十分な除去アクセス | 実際のフィット感とメンテナンス要件を比較してください | 将来の設計では、より実用的な定着戦略を用いましょう |
交換は状態に基づいて判断すべきです, 次元変化, 接触損傷, 機能喪失—普遍的なサイクルカウントではない.
機能要件を図面やRFQに変換する
有用なRFQには、結合アセンブリを含めるべきです, 単なるピンのスケッチではありません.
提供:
- ピンの公称直径と許容限界
- 結合ボアの名目直径と許容限界
- 必要な適合または許容可能なクリアランス/干渉範囲
- 機能的作業高さと基準基準点
- 全体の長さは別途重要です
- 肩, ヘッド, スレッド, screw, または保持の詳細
- 効果的な交戦期間
- 板材と関連する熱処理条件
- ストップフェースの直径と必要な幾何学的制御
- 座面またはカウンターボア寸法
- 表面仕上げやコーティングの要件は機能的範囲で必要です
- 数量とピンをセットとして一致させる必要があるかどうか
- 予備部品の互換性要件
- 必要な教材, 硬度, および次元報告
- 停止関数を示すアセンブリ図または断面
また、部品が取り外し可能である必要があるか、最終寸法が熱処理やコーティングの前後に適用されるかも把握している必要があります.
SunshineProの公表された公表公認差が教えてくれること、そして教えられないこと
サンシャインプロズ モールドリミットピン製品ページ S45Cの資料一覧, 外径公差は−0です.0精密研削時の1から−0.2, 長さの許容差は0.1から0.5です, および製品硬度は15〜17 HRC. また、標準サイズと非標準サイズのカスタマイズが利用可能であることも記載されています.
これらの公表値は、掲載されている製品について説明しています, しかし、それらは独立して定義しません:
- その結果、ピン・トゥ・ボアフィットが得られます
- 許可されたクリアランスまたは干渉
- 関数的作業高さ公差
- シートとプレートの公差スタック
- 必要な接触形状
- 特定の負荷や保守計画に対する部品の適合性
したがって、完全な調査には結合ボアを含めるべきです, 機能的基準, 設置作業高さ, 保持方法, およびアセンブリの文脈. SunshineProは図面提出を含むワークフローを説明しています, 設計レビュー, 引用, 加工, および品質検査.
その要件が定義されれば, できます リミットピンと結合アセンブリ図面を提出してください レビューまたは引用用. これにより、供給者はピンの直径や全長だけを照合するのではなく、完全な停止機能を評価するのに十分な情報が得られます.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
