



金型ポジショニングピンレイアウト設計: 間隔と制約制御
信頼性の高い金型位置決めピンの配置は、必要な動きを最小限の位置制約で制御します. 型板や取り外し可能なインサートの場合, 通常、主位置を主位置で確立し、不要なバインを生まない二次位置で回転を防ぐことを意味します.
ピンの間隔は角度感度を下げるのに十分な幅を設けるべきです, しかし、間隔だけでは選べません. プレート強度, 機能的基準, 冷却チャネル, ネジ, エジェクター部品, 熱運動, 機械加工アクセス, 今後のピン除去も最終レイアウトに影響します.
本ガイドは、モールドプレートの位置決めに用いられる固定位置またはダウエル機能に焦点を当てています, インサート, および工具部品. 型半端のアライメントを移動するためのより広い指針, 運用フィット, 使用期間, およびメンテナンス, 参照 型ピンとブッシング (推論).
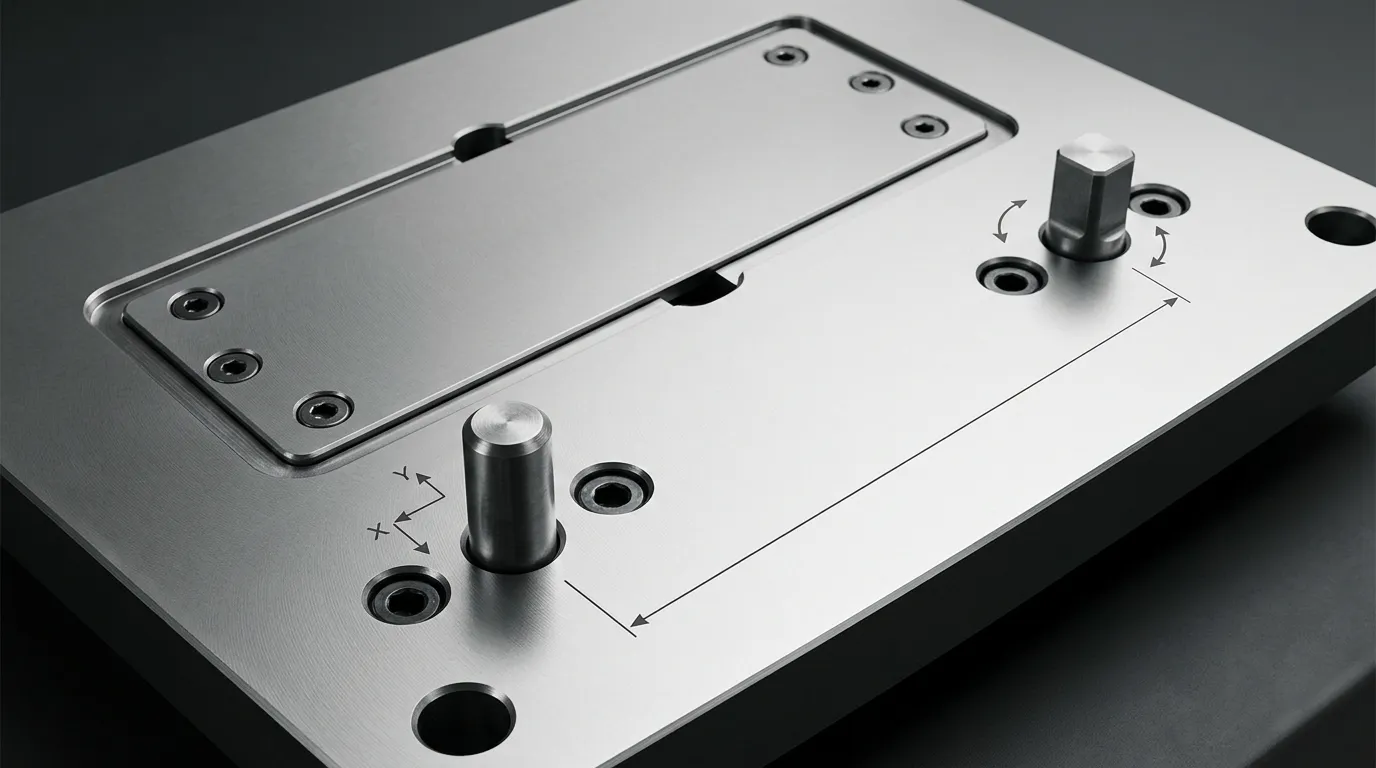
位置ピンの配置が制御しなければならないこと
ピンを置く前に, コンポーネントが許される行動を定義します.
接合面に乗っているプレートやインサートは、その平面内で3つの方向で動くことができます:
- X方向に移動;
- Y方向に移動;
- プレートに垂直な軸を回転させます.
位置ピンの配置は、これら3つの面内移動を制御しなければなりません. 交尾面が座席面を決定します, 一方、ネジやクランプで部品をその面に固定します.
この違いは、すべての金型部品が同じ役割を果たすわけではないため重要です.
別居場所, ガイド, 留め具, および負荷制御
| 特徴 | 主な役割 | 当然のことだと思ってはいけないこと |
|---|---|---|
| 位置決めまたはダボピン | 再現可能なプレートまたはインサートの位置を確立する | すべてのクランプを交換するか、すべての稼働中の負荷を運ぶ |
| ガイドピンとブッシング | 開閉時にモールドの半分をガイドします | 取り外し可能なインサートの唯一の固定位置を提供すること |
| 取り付けネジ | 部品をクランプするか保持するか | 正確に設定しましょう, 繰り返し可能な位置 |
| サイドロックまたはインターロック | 最終的な位置調整を補うか、特定の横方向の条件に抵抗する | すべてのアプリケーションで適切に定義されたプレート位置特定方式を置き換えましょう |
固定ダウエルの位置と移動ガイドシステムは、どちらもアライメントに寄与することがあります, しかし、それらは異なる問題を解決します. 詳細なガイドシステム選択, 使用期間, およびメンテナンスは 型ガイドピン, 位置ピンの配置自体にはそうではありません.
また、位置ピンは自動的に主要な荷重支担要素として扱われるべきではありません. カビが大きな横方向の力を受ける場所, 最終的なパーティングラインの位置や荷重抵抗にはサイドロックが必要な場合があります, テーパーロック, インターロック, 肩, またはその他の構造的特徴.
冗長な制約を加えずに3つの面内運動を制御
レイアウトは制御すべき動きのみを制約すべきです.
一般的なアプローチは次の通りです:
- 一次ラウンドロケータはXおよびYの平行移動を制御します.
- 二次位置器は回転を防ぎます.
- 接合面は座席を制御します.
- ネジはクランプや保持を提供します.
ピンを密着させても必ずしも精度が上がるわけではありません. 複数のロケーターが同じ動きを制御しようとした場合, 穴の位置のわずかな違い, ピンサイズ, 温度, また、加工ミスにより部品の組み立てが難しくなることもあります.
この条件は過大制約と呼ばれます. その効果には結合が含まれる場合があります, 強制集会, 内部ストレス, 損傷した位置特定穴, または座席の不安定さ.
プライマリーとセカンダリーの配置スキームを選択してください
プライマリとセカンダリのロケーターは、各特徴が制御すべき動きに応じて選択すべきです.
正しい配置は部品の形状に依存します, 製造公差, 動作温度, アセンブリ周波数, および位置特定点間の距離. すべての型に最適というわけではありません.
主丸ピンを使って主な位置を特定します
主ラウンドピンは通常、メインの平面内位置を設定します. 円筒形の接点は2方向の動きを制御します.
このロケーターは、便利なプレートコーナーの近くだからといって選ぶのではなく、機能的な型の特徴に対して配置してください. 例えば, キャビティインサートの位置が他の加工された特徴に対して重要な場合, プライマリロケータは同じ機能的データ戦略に属しているべきです.
主要な場所もアクセス可能であるべきです。:
- 掘削とリーム;
- 寸法検査;
- 集会;
- 抜歯または置換;
- 穴が摩耗や損傷した場合の修理.
プレートの物理的な中心が必ずしも最適な一次位置とは限りません. 機能的な制御は視覚的対称性よりも重要です.
2つの狭い円形の場所が絡み合う場合、二次方向を解放します
部品が一次ピンの周りを回転するのを防ぐために、2つ目のロケーターが必要です. 問題は、もう一つぴったり合った丸いピンがXとYの制御も試みていることです.
2つの穴の間の中心距離が2つのピン間の中心距離とわずかに異なる場合, 各直径が許容範囲内であっても、アセンブリは結合することがあります.
ダイヤモンドピン, 安堵ピン, またはピン・アンド・スロット配置はこの冗長な制約を回避します. 二次位置器は回転を防ぐために必要な方向で結合特徴に接触しつつ、垂直方向にはクリアランスを確保します.
レリーフは正しい向きでなければなりません. もしリリーフされた方向が間違った方向に向けられている場合, 二次位置器は回転を制御できなかったり、解決しようとした中心距離の衝突を生じさせてしまう可能性があります.
ASME Y14.5 基準点関係や制御された自由度を伝達するための正式な枠組みを提供します. 技術的な指導 FAROのダイヤモンドピン位置 また、方向性リリーフが冗長制約を減らす方法を示しています.
| 位置づけの配置 | 制約の挙動 | 主な利点 | 主な制限 |
| 2つの密接にフィットした丸いピン | 両方のピンは2方向を制御しようとしています | 単純な幾何学 | 中心距離誤差や熱変動に敏感 |
| ラウンドピンにダイヤモンドまたはリリーフドピンを加えたもの | 主制御 X/Y; 二次制御の回転 | 過剰制約の削減 | リリーフの向きは正しく定義されなければなりません |
| 丸いピンとスロット付きセカンダリーホール | スロットは一方向への移動を可能にします | 理解しやすく、検査しやすい | スロット製造および接点ジオメトリは制御しなければなりません |
| 丸いピンと浮遊式ロケーター | 二次的な特徴が大きな変動を補っています | 中心距離が大きく変わる場合に有用です | より複雑な部品および検査要件 |
浮動式ロケーターは、単純なリリーフドピンでは対応できない中心距離の変化が大きい場合に有用です, 例えば、長いアセンブリや、意味のある温度差にさらされる部品などです. これは、検証済みのコンポーネントデータから選択されるべきであり、デフォルトの解決策として扱うべきではありません.
2本のラウンドピンがまだ適切な場合もあります
2つの丸いピンが自動的に間違っているわけではありません.
効果がある場合もあります:
- ピンの中心距離は厳密に制御されています;
- 結合穴の中心距離は同じ基準系から制御されます;
- 交尾条件の一つは十分なクリアランスです;
- 温度変動は制限されるか考慮されています;
- 最悪の許容条件は確認済みです;
- このアセンブリは強制力なしで取り付けることができます.
決定は完全な公差関係に基づいて行われなければなりません, 名目次元だけではない.
有効なピン間隔を設定し、逆組み立てを防ぐ
ポジショニングピンは一般的に最も長い実用的なロケーターベースラインを持つべきです.
ロケーターベースラインとは、回転に抵抗する2つの位置特定点間の有効距離です. その距離を伸ばすことで、同じ穴の位置誤差による角度の影響が軽減されます.
これは、ピンを常にできるだけ遠い角に配置すべきという意味ではありません. 広い間隔は、得られる位置が構造的に健全である場合にのみ有効です, 製造可能, アクセス可能, 他の金型システムも含まれていません.
最長の実用的なロケーターベースラインを使おう
短い距離で離れた2つの位置点を考えます. 二次的な穴が少しずれると, コンポーネントはプライマリロケータの周りを回転します.
次に、同じ穴位置シフトを位置点が遠くにして考えます. その結果として得られる角度の変化は、誤差がより長い基準線にまたがるため小さくなります.
この効果は、ロケーターから遠く離れた機能的特徴でより顕著になります. ピン付近の小さな角度誤差が、長いインサートやプレートの反対側で位置のずれを大きくすることもあります.
実用的なダボ配置のガイダンス 三隅テックセントラル 同じ原理に従っています: 位置点間の距離が大きくなるほど、等価位置誤差に対する感度は低下します. 正確な間隔は金型の設計によって異なります.
プレートやシステムの制約と対比して、広い間隔を取る
有用な分離は他の要件とバランスを取らなければなりません.
ピンの幅が広い場合、以下のような問題が生じていないか確認してください:
- 定位穴とプレートエッジの間に材料が不足している;
- 冷却チャネルまたは冷却プラグとの交差;
- 取り付けネジやカウンターボアとの衝突;
- イジェクターピンとの干渉, リターンピン, またはエジェクタープレートの特徴;
- 支柱や荷重支え部分との衝突;
- ホットランナー多様体への参入, ヒーター, ノズル, または配線ゾーン;
- センサーまたはコネクタのアクセスが遮断されている;
- 困難な掘削, リアム, または検査;
- 限られた採取アクセス;
- 過剰な熱中心距離変化.
プレートの端近くに位置位置を置くと、角度基準線が改善されることがあります, しかし、残ったプレートリガメントは製造に耐えなければなりません, 集会, および運用条件. すべての材料に安全である普遍的なエッジ距離は存在しません, 板の厚さ, ピン直径, またはロードケース.
誤り防止組立のためにパターンを非対称にする
対称的な2ピンパターンは、プレートやインサートを回転させたり反転させても、装着がうまく見えることがあります.
非対称パターンは意図した向きを唯一無二にします. これは次のように達成できます。:
- 中心線から1つロケーターをずらす;
- 隣接する辺からの異なる距離を利用する;
- プライマリーとセカンダリーの位置をずらして配置する;
- 異なるロケーター形式の組み合わせ;
- 一方の向きを物理的に不可能にしています.
目的は視覚的な多様性ではありません. これは間違いを防ぐためのものだ.
型を分解してメンテナンスした後も、パターンは明確に保管されるべきです. 技術者は記憶や一時的なマーキングに頼って正しい向きを特定する必要はありません.
型の形状やサービスアクセスと照らし合わせてレイアウトを確認してください
位置設定方式とおおよその間隔を選択した後, CADで完全な型組み立てを確認しましょう.
位置特定穴は孤立した特徴ではありません. その掘削経路, カウンターボア, 交尾穴, 抽出経路, 周囲の板材は複数の積み重ねられた部品を通過することがあります.
ロケーター穴を掘る前に型システム障害物マップを作成しましょう
関連するすべてのシステムを同じレビューモデルに表示してください:
- 冷却チャネル, プラグ, 設備, および交差掘削;
- 取り付けネジとカウンターボア;
- イジェクターピン穴とリターンピン穴;
- エジェクタープレートの動き包絡線;
- 支柱;
- ホットランナー多様体, ノズル, ヒーター, および配線;
- スライドおよびリフター機構;
- センサーとコネクタ;
- リフティングホールと取り扱いの特徴;
- ポケットと隣接する交換可能な部品を挿入します.
隠しルートを確認してください, 目に見える物体だけではありません. 提案された位置穴は、あるプレートの部品を除去するものの、冷却ドリルやスクリューカウンターボアとより深いスタックで交差する場合もあります.
移動も重要です. 閉じたCAD位置に穴がはっきりと開いていると、エジェクターと衝突することがあります, スライド, または運転や保守中の他の可動設備.
組立時のプレート強度とアクセスの維持, 検査, および撤去
機能するレイアウトは、金型の寿命を通じて使い続けなければなりません.
それを確認してください:
- 穴は意図した方向から穴を開けてリームすることができます;
- 検査機器は位置面や基準面にアクセスすることができます;
- 交換が必要な場合にピンには抽出方法があります;
- プレート分離はピンを予期せずトラップしません;
- インサートは位置面を傷つけることなく取り外し可能です;
- 選択された交渉長は隣接する特徴を遮りません;
- 将来の穴修理, ブッシング, あるいはオーバーサイズの再加工も可能です.
精密な場所は加工できない, 測定, または修理は完全な設計ではありません.
機能基準の定義, 位置公差, および熱緩和
位置特定パターンは、意図された機能を反映した図面や制御されたデジタルモデルを通じて伝えられなければなりません.
ピンの直径だけでは不十分です. 図面では、部品の機能基準に対して穴の位置も制御しなければなりません.
機能的データからロケーターパターンの次元
成形板やインサートがアセンブリ内でどのように機能するかに応じて基準点を選択します.
実用的な基準点戦略は特定すべきです:
- 座席の表面;
- 主要な機能的参照;
- 方向を決定する方向;
- 一次穴と二次穴の関係;
- クリティカル・モールド, 機械加工, または配置によって制御される結合機能.
両方の穴を外側の任意の端だけから探すのは避けてください。その端が本当に型の機能を制御している場合を除きます.
位置公差は、穴軸の基準座標系に対する許容位置を伝えることができます. 検査方法は設計で用いられた基準点のセットアップを再現するべきです.
記事では1つの公差値を定めていません。なぜなら、正しい値は必要な再現性に依存しているからです, 部品サイズ, 製造工程, 検査能力, および交尾クリアランス.
最悪の適合度と温度条件の検証
許容寸法の最も制限的な組み合わせでアセンブリを確認してください.
分析には以下を含める必要がある場合があります:
- 最大ピン径;
- 最小結合穴径;
- 取り付けられたピンの位置誤差;
- 結合穴の位置誤差;
- 形状と垂直性の変化;
- 温度に関連したピンや穴の中心距離の変化;
- 二次位置での方位と利用可能なレリーフ.
ザ ISO 286リミット・アンド・フィッティングシステム 結合穴およびシャフトの標準用語および公差クラスを提供します. 並列ダウエルピンのカテゴリは、以下のような標準を用いて指定されることもあります。 ISO 8734 又は ISO 2338 該当する場合.
これらの基準は枠組みを提供します. 特定の型に合った適切なものを自動的に選び出すわけではありません.
熱運動は注目に値します:
- ロケーターの基準線は長い;
- 結合部品は異なる素材を使用しています;
- 組み立て温度や動作温度は異なります;
- 一方の部品はもう一方よりも多く加熱します;
- この型は広い温度範囲で動作します.
二次方向が緩和されれば、回転制御を維持しつつ許容された中心距離の変化を許容できます. リリーフは、位置要件を満たすために制御方向に十分な接触を残さなければなりません.
図面を公開する前によくあるレイアウトの失敗を見直す
ほとんどの位置決めピンの問題は、少数のレイアウトミスに起因します.
| レイアウトミス | 起こりうる結果 | 修正方向 |
| 位置定位ピンが多すぎます | 束縛または強制組み立て | 冗長な制約を除去するか、方向性の緩和を導入する |
| 中心距離が不一致な2本の丸いピン | 組み立てが難しい場合や損傷した穴 | レビューフィット, 位置公差, および二次位置測定器の設計 |
| ロケーターは近すぎる配置です | 角度感度の向上 | 実用的な基準値を可能な限り増やしましょう |
| 対称パターン | 反転プレートまたはインサートアセンブリ | 1つのロケーターをずらしたりずらしたりする |
| 任意のプレートエッジから配置されたピン | 機能的特徴のずれ | 機能データ系からの次元 |
| ダイヤモンドピンの向きが誤っている | 回転制御の喪失や結合の継続 | 図面上で制御方向と起伏方向を定義してください |
| 穴が端やポケットに近すぎる | 板靭帯の弱さやひび割れのリスク | 残りのセクションを分析的に再配置または検証する |
| 冷却や排出機能による隠れた衝突 | 機械加工の再加工やシステム損傷 | CAD干渉の全深度レビューを実行してください |
| 抽出アクセスは禁止 | 困難なメンテナンスや破壊的な除去 | 除去経路や抽出機能を追加してください |
| 名目上のみの公差チェック | 公差限界での組立破損 | 最悪のケースを検証する |
| ガイドピンまたはスクリューは最終固定ロケーターとして扱われます | インサートやプレートの位置が不均一 | 各特徴に別々の定義された関数を割り当てます |
| コピーされた間隔ルール | 未検証の設計 | 幾何学上のベース配置, 装填, 公差, アクセス |
リリース前のレイアウトチェックリスト
金型の位置決めピンレイアウト設計をリリースする前に, 以下の点を確認してください:
- 機能的な座面と基準が定義されています.
- 必要なX, Y, 回転制約が特定されます.
- プライマリロケータは意図された主位置を確立します.
- セカンダリロケーターは正しい方向への回転を制御します.
- 必要に応じて冗長な方向制約は削除されています.
- ロケーターの基準線は実用的に長いです.
- パターンは間違った向きで組み立てられません.
- プレートエッジとポケット靭帯は依然として許容範囲内です.
- 冷却, 射出, 留め具, 支援, ホットランナー, センサー, 配線の衝突も確認済みです.
- 掘削, リアム, 検査, 集会, そして抽出アクセスも利用可能です.
- 最悪ケースのピンサイズ, 穴の大きさ, ポジション, 温度も見直しました.
- ドローイングノートは位置特定機能, 日付, 制御された方向, 発作, および適用される基準.
- ネジ, ガイドピン, インターロックは明確に役割を分けています.
ピン仕様とサプライヤーの引き継ぎを準備します
レイアウトが検証されたら, 設計を完全な部品および穴仕様に変換する.
名目上のピン径と全長だけを送信しないでください. サプライヤーは、その部品が位置情報システム内でどのように機能するかを理解するために十分な情報を必要とします.
図面には機能要件および検査要件を含めてください
設計によります, 具体的に:
- コンポーネントがプライマリロケータかセカンダリロケーターかにかかわらず;
- それが丸いかどうか, ダイヤモンド, ほっとした, テーパード, 肩を置いた, またはその他の方法で修正された;
- 制御された方向性と解放された方向;
- 公称直径と長さ;
- 部品の取り付けと配置;
- リードインジオメトリ;
- 除去または抽出の特徴;
- 適用される材料および熱処理要件;
- 必要に応じて表面仕上げや処理要件;
- 基準参照と位置制御;
- 結合孔の要件;
- 検査の特徴と必要記録;
- 適用されるISOまたは図面規格;
- 図面の改訂と数量.
取り付けと位置調整は別々の機能的決定として扱うべきです. 一方の部分はプレートにピンを保持することがあります, もう一方の部分は結合成分の位置を定めています. 正確な適合度は申請書で検証されなければなりません, 公差解析, および適格な製造データ.
標準的な配置とカスタムの位置特定コンポーネントのどちらを選ぶか
標準部品は通常、形状が良い場合に備えます, 耐性, 素材, 除去方法, そして利用可能な長さは設計に合致します.
レイアウトが要求する場合、カスタムジオメトリは正当化されることがあります:
- 特別救助された方向;
- 非標準的な肩;
- テーパード位置特定部;
- 抽出スレッド;
- 異例の交戦期間;
- 設置アクセス制限;
- 取り付け径と位置付けの直径をつなぐ特別なインターフェース.
サンシャインはまっすぐに, テーパード, そしてその描画ベースのカスタムオプション ダウエルピン製品ページ. ウェブサイトでは寸法のカスタマイズも提供しています, 耐性, 素材, および表面仕上げ. これらはすべての図面や公差が作れる証明ではなく、リストアップされた提供品です, したがって、プロジェクト固有の能力はリリース前に確認されるべきです.
カタログコンポーネントとカスタムパーツのどちらを選ぶかについてのより広範なガイダンス, 参照 金型標準部品.
ロケーターの役割終了後, 寸法, 日付, 公差, 材料要件, 運用条件, 検査の必要性が定義されています, 図面は部品サプライヤーと確認することができます. サンシャインズ お問い合わせページ 標準またはカスタムの定位ピン要件を議論するルートを提供し、金型設計者自身のフィットを置き換える必要はない, 強度, および許容度の検証.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
