



パンチおよびダイクリアランスの材料および厚さによる計算
パンチとダイのクリアランスは通常、シートの厚さと材料依存のクリアランス比から計算されます:
- 片側クリアランス:
c = t × r - 総クリアランス:
C = 2c
はい, t はシートの厚さであり、 r はクリアランス比を小数点で表します。. 1辺あたり10%の比率は次のようになります。 0.10 式において.
計算には演算も考慮しなければなりません. ピアスにおいて, パンチは通常、完成した穴のサイズを制御します. ブランキングで, 通常、ダイの開口部が完成したブランクのサイズを制御します. 本ガイドはその計算とその実践的な検証のみに焦点を当てています. ダイの種類に関するより広範な情報, 材料, 公差, そして調達, 参照 パンチダイズガイド (推論).
計算された結果は開始値です, 普遍的な制作環境ではありません. 材料等級, 引張強度, 厚さの変化, 工具の摩耗, アライメント, プレス偏向, そして必要なカットエッジ条件はすべて調整を正当化できます.
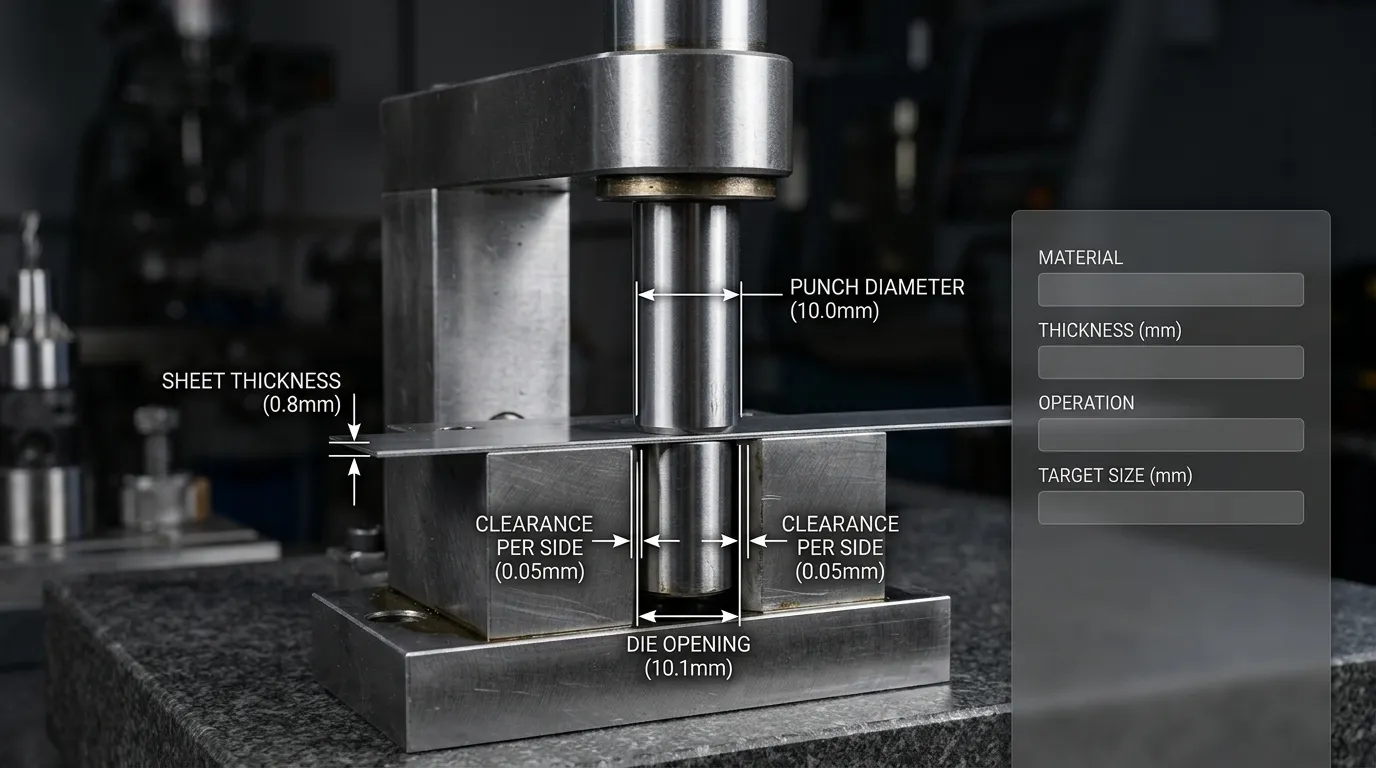
パンチ&ダイクリアランス計算機
以下の入力をご利用ください:
| 入力 | 応募するもの |
|---|---|
シート厚, t | 実際の厚さまたは名目上の厚さ(mmまたはインチ)は |
| 材料 | アルミニウム, 銅, ブラス, スチール, ステンレススチール, または記録された成績 |
クリアランス比率, r | 明確にラベル付けされた パーサイド パーセンテージ |
| 動作 | ピアシングまたはブランキング |
| ターゲット次元 | 穴を開けるための完成穴サイズか、ブランキング用に仕上げたブランクサイズ |
計算機の列は次の通りです:
- 選択したパーセンテージを小数点に換算します.
- 厚さに比率を掛けて、片側ごとのクリアランスを得ます.
- パーサイド結果に2を掛けて総クリアランスを得る.
- 操作が貫通かブランキングかに応じて全クリアランスを適用します.
片側クリアランス:
c = t × r総クリアランス:
C = 2 × c開口部を貫く:
Ddie = Dpunch + Cブランキングパンチサイズ:
Dpunch = Dblank − C
計算全体を一つの単位システムで実行してください. 厚さをミリメートルで入力すると, パンチおよびダイの寸法はすべてミリメートル単位になります. 最終値をインチに変換するときは必要な時だけ.
登場 マテリアル, 厚さ, 動作, およびターゲットサイズ
実際の材料の厚さがあれば、そのまま使ってください. 公称ゲージ値は測定されたストックと異なる場合があります, その差は計算されたクリアランスに直接反映されます.
物質ファミリーは初期比率を提供します, しかし、正確なグレードに代わるものではありません. 「スティール,例えば, 引張強度や切断挙動が非常に異なる材料を指す場合もあります. 高強度鋼の場合, 硬化ストック, または非公開の合金, 学年ごとのデータを使ったり、最も近い汎用教材を選ぶのではなく、工学レビューを依頼してください.
作戦を慎重に選ぶ:
- ピアス: 必要な特徴はシートに残された穴です.
- ブランキング: 取り外された部分が完成品です.
同じ目標寸法を誤った操作で入力すると、パンチやダイサイズが誤ってしまいます.
結果を読む: パーサイド, 合計, Punch, そしてダイ・ディメンションズ
有用な結果は複数の数値を示すべきです. 識別できるはずです:
- マテリアルカテゴリー;
- 選択された比率;
- その比率が片側ごとのものか全体か;
- 片側あたりのクリアランス;
- 総クリアランス;
- 演算によって制御される次元;
- 計算されたパンチサイズ;
- 計算されたダイスの開口;
- メートル法とインペリアルの等価物;
- 選択された素材に付随する制限.
早すぎる四捨五入は避けましょう. 算術で計算された値を全て保持してください, その後、最終的な金型寸法を図面公差と実際の製造解像度に基づいて丸めします.
クリアランス計算の仕組み
パンチ・トゥ・ダイクリアランスとは、パンチの切断面と対応するダイの切断刃の間の隙間を指します. MISUMIは推奨パーセンテージをクリアランスと定義しています 片側ごと, つまり、パーセンテージは各切削刃ごとに独立して適用されます.
この区別は重要な点で、他の文献では「ダイクリアランス」をパンチ寸法とダイ寸法の全差を指すことが多いからです. コニック, 例えば, クリアランスはパンチ寸法とダイ寸法の差として定義されます, ローパー・ホイットニー風の参照は、総ダイクリアランス値を記述することもあります. パーセンテージは、その慣例が確認されるまでは、ある式から別の式へ安全に移すことはできません.
片側クリアランスと総クリアランスの違い
丸いパンチの直径が10と仮定します.00 mmおよび10.20mmのダイ開口部.
次元の差は次の通りです。:
10.20 − 10.00 = 0.20 mm
それは 0.20 mm は 全クリアランスまたは直径クリアランス. 各切削刃のクリアランスは:
0.20 ÷ 2 = 0.10 mm per side
| コンベンション | 意味 | この例における値 |
| 片側クリアランスまたはラジアルクリアランス | 片方の切断面での隙間 | 00.10mm |
| 全クリアランスまたは直径クリアランス | パンチサイズとダイサイズの全差 | 0.20mm |
チャートが10%を推奨している場合 片側ごと, 計算 t × 0.10 そして、パンチからダイまでの寸法差の合計を2倍にします.
チャートが20%を推奨しているなら 総クリアランス, 計算 t × 0.20 一度だけ. もう二倍にするな.
基本式
片側あたりの比率を指定するソースの場合:
c = t × r
ここで:
c= 片側あたりのクリアランス;t= シート厚さ;r= 小数点での片側クリアランス比.
すると:
C = 2c
ここで:
C= パンチ寸法とダイ寸法間の総クリアランス.
1の場合.0 片側8%クリアランスのMMシート:
c = 1.0 × 0.08 = 0.08 mm
C = 2 × 0.08 = 0.16 mm
パーセンテージは厚さの割合を表しています. したがって、選定された比率が変わらなくても厚いシートはより大きな寸法クリアランスを生み出します.
ピアシングとブランキングはクリアランスの使い方が異なります
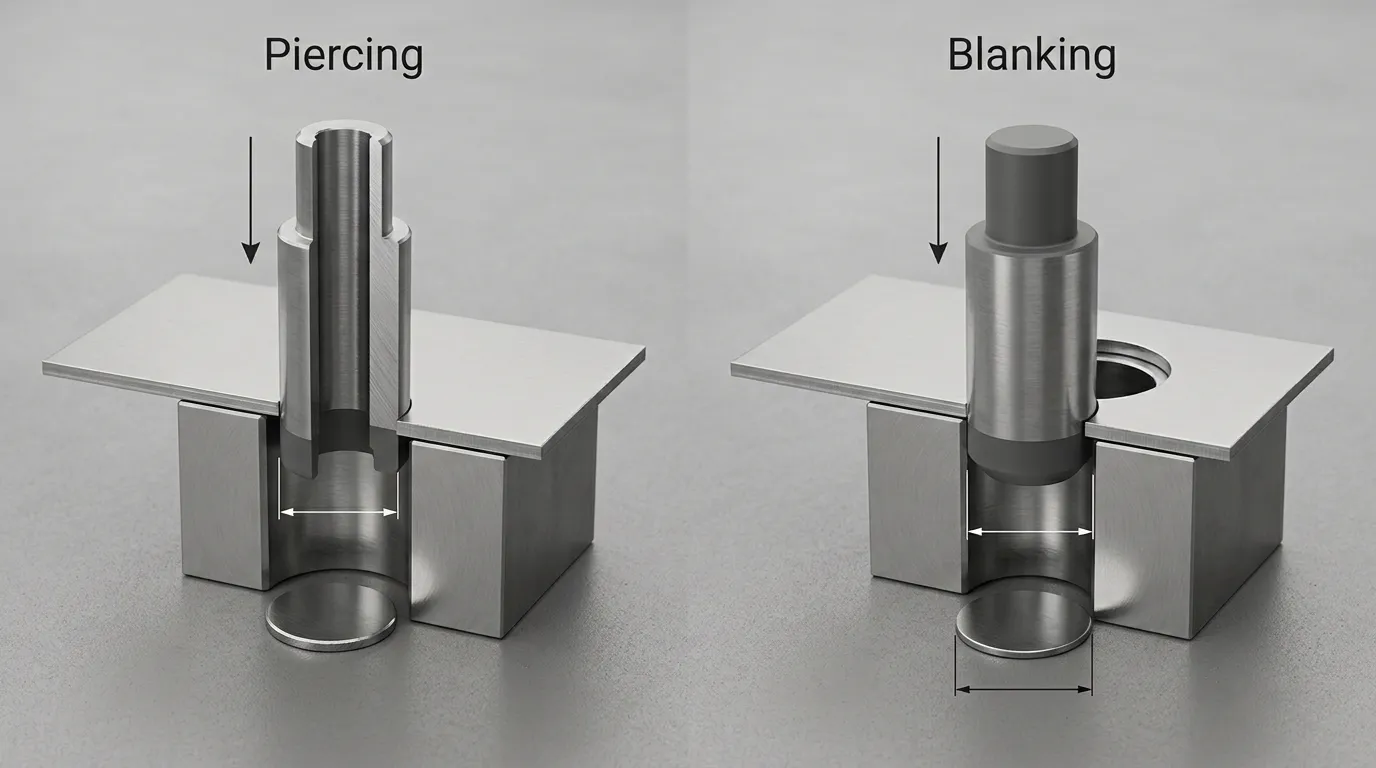
両作戦において同じ片側クリアランスを使用できます, しかし、異なる金型寸法に適用されます.
| 動作 | 完成品 | 通常は目標に保持される寸法 | 交配次元 |
| ピアス | シートの穴 | パンチサイズ | ダイオープニングは大きいです |
| ブランキング | シートから切り離されたピース | 開業 | パンチは小さいです |
Mateの工具ガイドには次のように記載されています, ブランキング中, ダイサイズはブランクサイズであり、パンチ寸法はダイサイズから計算されます.
ピアシング計算
ピアスにおいて, パンチは通常、完成した穴の寸法を決定します.
必要な穴径に対して Dh:
Dpunch = Dh
Ddie = Dh + C
ターゲットホールが12の場合.00 MMで、総クリアランスは0.24mmです:
- パンチサイズ:
12.00 mm - 開業:
12.24 mm
取り出されたスラッグはスクラップです. その寸法やエッジの外観は、クリアランスが正しく機能しているかどうかを確認する際に有用な証拠となる場合があります.
ブランキング計算
ブランキングで, 取り外された部品が必要な部品です, したがって、通常はダイの開口部がその外側寸法を決定します.
必要な空の次元 に対して Db:
Ddie = Db
Dpunch = Db − C
必要な空欄が30の場合.00 MMで、総クリアランスは0.24mmです:
- 開業:
30.00 mm - パンチサイズ:
29.76 mm
ブランキングは、直線壁の場合に追加の調整が必要になることがあります, テーパー減少, または特定のバーニッシュの深さが重要である. メイトは重要なブランク寸法を特定し、ブランキングツールを通常のピアスとは異なる方法で扱うことを推奨しています.
材料と厚さによるスタートクリアランス
以下の表は 標準グレード, 片側値 掲載 三隅のクリアランス選択リファレンス. これらの割合は出発点の参考資料です, ユニバーサル設定ではありません. 材料状態ラベルは供給元のカテゴリーであり、実際のグレードと照合して確認すべきです, 引張強度, 合金, あるいは気性.
| 材料カテゴリ | 状態 | 片側ごとのスタートクリアランス |
| アルミニウム合金 | 柔らかい | 厚さの6% |
| アルミニウム合金 | メディア | 厚さの8% |
| アルミニウム合金 | ハード | 厚さの10% |
| タフピッチ銅 | 柔らかい | 厚さの8% |
| タフピッチ銅 | ハード | 厚さの10% |
| ブラス | 柔らかい | 厚さの8% |
| ブラス | ハード | 厚さの10% |
| 鋼鉄 | エクストラソフト | 厚さの10% |
| 鋼鉄 | 柔らかい | 厚さの12% |
| 鋼鉄 | ハード | 厚さの15% |
| Stainless steel | 柔らかい | 厚さの12% |
| Stainless steel | ハード | 厚さの15% |
例えば, 厚さ1.5mmの中アルミニウムを8%の片側比で使うと、:
c = 1.5 × 0.08 = 0.12 mm per side
C = 0.24 mm total clearance
開始比率の選び方
この順序を使ってください:
- 正確な材料等級を特定してください, 合金, あるいは気性.
- 測定または許容差で制御された厚さを確認してください.
- 株式に本当に合致する公開された資料カテゴリを選びましょう.
- ソースの割合が片面ごとのものか全体かを確認してください.
- 寸法クリアランスを計算します.
- 報道機関が, 工具システム, そして必要なエッジ条件は異なる推奨を課します.
- 最終生産前に試しカットで結果を検証してください.
より大きなバーニッシュゾーンを得るために、利用可能な最小の割合を選ぶのはやめてください. クリアランスが狭いほどアライメントの感度が上がり、摩耗が加速することがあります.
引張強度が材料メニューを上書きすべき時刻
高強度鋼の場合, 幅広い「鋼」の選択肢では不十分です. その AHSS申請ガイドライン 引張強度が上がるにつれてクリアランスは一般的に増加すると述べています, また、最高強度での過度なクリアランスはパンチエッジの曲げ応力や欠けリスクを高めることになると警告しています. したがって推奨値はグレードの関数となります, 厚さ, 引張強度, および必要な下流エッジ性能.
同じガイダンスでは、歴史的な軟鋼の価値は片面あたり厚さの約5〜10%に落ちることがよくあります, 一方で、より優れた成績を求める推奨はかなり高くなることがあります. また、1%だけですべてのAHSS成績で最良の結果が得られるわけではないことも示しています.
学年別データや管理されたパンチング試験を用いて作業を行ってください:
- AHSSまたは超高強度鋼;
- マルテンサイト等級;
- 硬化シート;
- 引張強度が不確かな材料;
- 後でエッジを伸ばしたり成形したりするための素材;
- 厳格な疲労や破壊要件を持つ部品.
公開されたクリアランスチャートが意見が異なる理由
技術的に信頼できる2つのチャートは異なる値を示すことがあります。なぜなら、それぞれが異なる理由で:
- 片側ごとの約定と全クリアランスの慣例;
- 異なる材料条件や引張強度;
- 異なるプレスおよび金型システム;
- 精密グレードターゲットと標準グレードターゲットの比較;
- バリの異なる要件, ロールオーバー, バーニッシュ, または工具寿命;
- 独自の工具の前提;
- 厚さの範囲の違い.
例えば, UniPunchの電卓 アルミニウムの因子15%を公表しています, 軟鋼は20%, ステンレススチールの場合は「ダイクリアランスが必要」として25%です,しかし、ページ上ではそれらの要素を各サイド値として明示的に示していません. 意図された慣例を確認せずに、パーサイドの公式に挿入してはいけません.
CONICはまた、機械機械やサーボまたは油圧機械の異なる比率を公表しており、引張強度を考慮するようユーザーに推奨しています, 厚さ, 機械の制限, そして実際のパンチング試験.
計算例
ピアシングの例
要件: ピアース 10点.00 1.20mm中アルミにmmの穴が開いています.
参考表より:
- 材料: 中アルミニウム
- 片側比: 8%
- 厚さ: 1.20mm
片側ごとのクリアランスを計算します:
c = 1.20 × 0.08
c = 0.096 mm
総クリアランスを計算する:
C = 2 × 0.096
C = 0.192 mm
ピアスの寸法を適用してください:
- パンチサイズ:
10.000 mm - 開業:
10.000 + 0.192 = 10.192 mm
計算されたダイ開口部は、その丸みが図面と整合的であれば10.19 mmと表記できます, 工具工程, そして耐性. 合計を計算する前に中間の片側値を切り上げないでください.
ブランキング例
要件: 25を作れ.00 1.50mm軟質真鍮からMMブランク.
参考表より:
- 材料: 柔らかい金管
- 片側比: 8%
- 厚さ: 1.50mm
片側ごとのクリアランスを計算します:
c = 1.50 × 0.08
c = 0.120 mm
総クリアランスを計算する:
C = 2 × 0.120
C = 0.240 mm
ブランキング寸法を適用します:
- 開業:
25.000 mm - パンチサイズ:
25.000 − 0.240 = 24.760 mm
これらの次元は計算の例です. 最終的な金型寸法は実際の材料によって異なります, ブランク公差, 期待されたエッジテーパー, 工具の状態, および生産試験.
クリアランスを確定する前にカットエッジとスラッグを確認してください
公式ではプレス負荷時に何が起こるかを示すことはできません. 最初の試作駒を調べて、, ピアス用, スラッグ.
切断辺は通常、4つの観測可能な領域を含みます:
- ロールオーバー: 入口側の初期塑性変形.
- バーニッシュゾーン: パンチが素材に切り込む際に作られる滑らかな部分.
- 破砕帯: パンチやダイの縁から亀裂が広がって生じる粗い部分です.
- バー: 出口側付近に残る置換された物質.
AHSSのために, バリの高さだけでは誤解を招くことがあります。強いグレードは比較的少ない回転やバリで破損することがあります. バーニッシュから破砕への全体的な移行, 破砕帯の滑らかさ, 二次的なせん断やエッジ損傷がないことが、より良い証拠となる可能性があります.
バランスの取れたカットエッジが示すべきもの
探してみて:
- 特徴の周囲に一貫したエッジの外観を;
- 明確なバーニッシュゾーン;
- 比較的滑らかな破断帯;
- 明らかな二次せん断はありません;
- 部品要件内でのバリとロールオーバー;
- 公差内の寸法;
- 繰り返しのストロークでも同様の結果が得られます.
理想的な外観は用途によって異なります. その後のエッジストレッチを目的とした部品は、単純なクリアランス穴とは異なる最適化条件を必要とする場合があります.
ランニングクリアランスの不均一なサイン
不均一なバーニッシュ, 破砕, ある特徴の周りにバリアが現れる場合、誤った名目パーセンテージではなく、ランニングクリアランスの不均等さを示しています.
考えられる原因には以下が含まれます:
- パンチ&ダイのずれ;
- 摩耗したガイドポストやブッシング;
- パンチ側ローディング;
- 摩耗または損傷した切断刃;
- 不適切に研がれた工具;
- ダイや負荷下でのプレスのたわみ;
- 水平外のプレス.
AHSSガイドラインは、より高い切断荷重がダイやプレスをたわみ、静的な条件下で測定されたクリアランスが変化する可能性があると警告しています.
ガイド要素の詳細はこちら, パンチ, ダイコンポーネント, およびアライメント関連の摩耗, 参照 ダイ部品ガイド.
クリアランスが少なすぎるか
| 状態 | 典型的な症状 | 比率を変更する前に確認する |
| クリアランスが小さすぎる | 二次せん断, ダブルブレイク, より深いバーニッシュの深さ, パンチングやストリッピング負荷が高まる, 擦過, 腹立たしい, 急速摩耗, 欠け声 | アライメントを確認する, 工具の鋭さ, 実際の厚さ, マテリアルグレード, また、ソース値が各辺であったかどうか |
| 使用可能な範囲付近のクリアランス | 一貫したロールオーバー, バーニッシュ, 破砕, そしてバール; 安定次元; 管理可能な工具負荷 | プロファイル全体と生産速度で繰り返しの結果を確認する |
| クリアランスが大きすぎる | グレーター・ロールオーバー, リローズバーニッシュ, 破壊帯の拡大, テーパー, 歪み, 一部の材料ではバリが大きい, 次元制御の不十分さ | 材料強度を確認する, プレス偏向, パンチサイズ, サイズ, そして合計値が誤って2倍になったかどうか |
CONCの比較によると、クリアランスが広いほどロールオーバーが増加する傾向があります, 断裂面積, バー, そして歪み, 狭いクリアランスはせん断面とパンチングトン数を増加させます. AHSSのガイダンスでは、非常に狭いクリアランスが二次せん断を引き起こす可能性があると付け加えています, 一方で、非常に広いクリアランスは空洞を生むこともあります, 横転事故による損傷, または高強度材料におけるパンチエッジ応力.
クリアランスは工具損傷の一因に過ぎません. パンチ幾何学, アライメント, 材料強度, ストリッピング条件, 使用期間, また、報道行動もチェックしなければなりません. より広範な故障解析のために, 参照 プレス金型のパンチ破損.
計算機だけでは足りないとき
アプリケーションに関しては、一般的な計算だけに頼るのではなく、工具やプロセスのレビューを依頼してください:
- AHSS, マーテンサイト鋼, 硬化シート, または非公開の合金;
- 非常に小さな穴や狭いパンチ部分;
- 複雑または非対称なプロファイル;
- ファインブランキング;
- クリティカル・バリ, テーパー, 疲労, またはエッジストレッチの要件;
- タイトブランク次元;
- 材料厚みの大きな変動;
- 繰り返し登場するスラッグ, 欠け声, または破損の問題;
- 特徴の周囲のクリアランスが目に見えて不均等です;
- 不確かな材料等級や引張強度;
- プレス専用の最低クリアランス制限.
ファインブランキングでは、この一般的な計算機をそのまま使ってはいけません. 特殊な拘束と、プロセス固有のクリアランスがはるかに小さい. MISUMIの技術ガイダンスでは、これを別のものと指定しています, 摩耗負荷の高い用途には異なるクリアランス処理が必要です.
図面や工具レビューに含める情報
以下の情報を準備してください:
- 正確な材料等級, 合金, あるいは気性;
- 公称厚さおよび厚さ許容;
- 引張強度または硬度, 知られている場合;
- 貫通またはブランキング操作;
- 目標完成寸法;
- 寸法公差;
- 許容されるバリやエッジの状態;
- パンチ&ダイプロファイル;
- プレスまたは工具システム;
- 現在のクリアランス条約;
- カットエッジとスラッグの写真やサンプル;
- 現在の症状は、不均一なバー(不均一なバー)です, 二次せん断, スラッグ問題, あるいはパンチダメージ.
SunshineProリスト パンチダイとピン 標準部品と図面に基づくカスタマイズ部品の両方を提供していると述べています.
非標準材料の場合, 臨界許容差, または未解決の生産問題, お問い合わせ:SunshinePro 材料仕様とともに, 厚さ, 必要な運行, ターゲット寸法, および利用可能な図面またはサンプル. 計算された値は、普遍的な設定として扱うのではなく、実際の適用と照合して検討することができます.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
