



プラスチック型製造: プロセス, コスト要因, および品質チェック
プラスチック型の製造には設計が含まれます, 機械加工, 組み立て, また、繰り返し可能なプラスチック部品を製造するための工具の試験も行います. 金型のコストは鋼材の種類によって異なります, 空洞, 公差, 冷却設計, および検証作業. ほとんどの型はサンプリングが必要です, 寸法検査, 生産承認前の修正. 買い手はリードタイム計画を評価するべきです, QCシステム, また、工具の決定は長期的な生産コストや部品品質に直接影響するため、サプライヤーの経験を慎重に行う必要があります.
プラスチック部品は、その背後にある型の性能にしか耐えられません. 不十分な金型は不安定な寸法を生み出します, 外観上の欠陥, そして高額な生産遅延. 良い工具はサイクルタイムを短縮します, 一貫性の向上, そして長期的な製造リスクを低減します. 新しいカビを調達する場合, 製造プロセスの仕組みを理解することで、生産承認前により良い質問をすることができます.
プラスチック型製造とは何ですか?
プラスチック型の製造は、設計のプロセスです, 機械加工, 組み立て, また、繰り返し可能なプラスチック部品を製造するための工具の試験も行います. 金型の品質は部品の整合性に直接影響します, 生産速度, 欠陥率, および長期的な製造コスト.
プラスチック型製造は、CAD製品設計を射出成形機で使用される物理的な金型に変換します. 型は生産中に溶融したプラスチックを完成部品に成形します. 次の通りです TWIグローバル, 射出成形は繰り返し可能であるために広く使われています, 大量生産が可能なプラスチックは、一貫した寸法と迅速なサイクルタイムを実現しています.
ほとんどの生産型にはキャビティが含まれています, 冷却チャネル, エジェクターシステム, およびランナーシステム. これらの機能はプラスチックの流れを制御します, すごい, 制作中のリリース. 小さな金型の変更でも部品の品質に影響を与えることがあります, ワーページ, またはサイクルタイム.
工具システムやコンポーネントの広い概要が必要な場合, その 射出成形ガイド より広範な射出成形エコシステムについて詳しくカバーしています.
また、レビューも可能です プラスチック射出成形の基本 型が成形プロセス自体とどのように相互作用するかを理解するために.
プラスチック型の製造工程はどのように機能するのか?
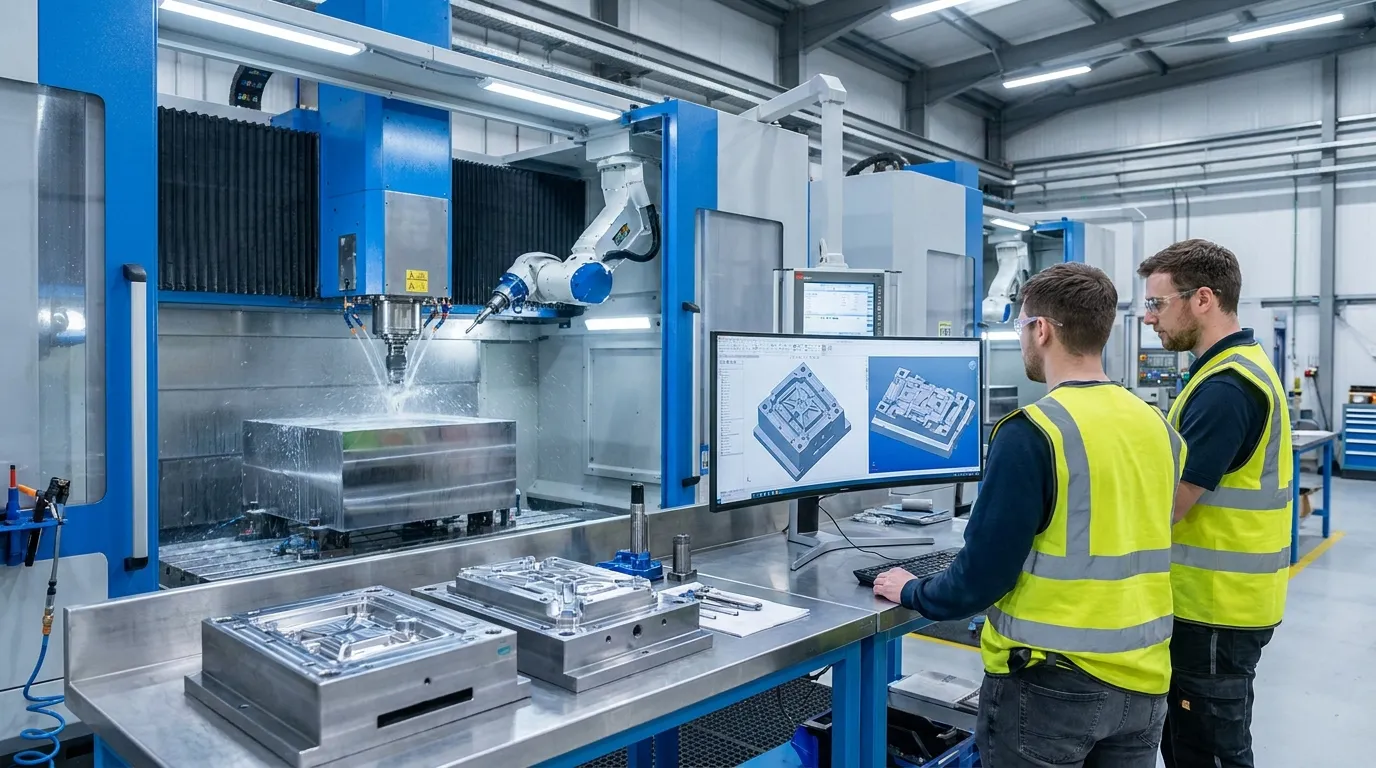
プラスチック型の製造はDFM分析と型設計から始まります, その後、機械加工が続きます, EDM, フィッティング, 研磨, 集会, およびカビ試験. ほとんどの生産型は最終承認前にテストと調整が必要です.
このプロセスは通常、DFM解析から始まります, 製造可能性のためのデザインの略です. エンジニアが壁厚をレビューします, ドラフト角, ゲートの位置, 縮小リスク, 加工開始前の冷却要件. このステップは、後々高額な工具交換を避けるのに役立ちます.
設計が承認されたら, 金型ベースとコアインサートは鋼またはアルミニウムから加工されています. CNC加工はほとんどの成形作業を扱います, 一方、EDM加工は標準的な切削工具では得られない細かいディテールや鋭い角を作り出します.
DFMと金型設計
金型設計は部品の充填方法を制御します, すごい, および排出. 冷却チャネルの配置は特に重要です。なぜなら、不均一な冷却は歪みや寸法不安定性を引き起こすことが多いからです.
家電の筐体が良い例です. 外観の表面は、完成品に目に見える陥没痕や溶接線を避けるために、バランスの取れた流れの経路や慎重にゲートの配置が必要になることがあります.
機械加工とEDM
加工後, 硬化鋼金型が必要な場合は、メーカーが熱処理を行います. その後、型はフィッティングに移ります, 研磨, 集会, テクスチャワーク.
速い工具編成スケジュールが必ずしも良いとは限りません. 厳しいリードタイムは、フィッティングやテストの時間を短縮することが多いです, これにより、生産試験中の修正リスクが高まります.
カビ試験と検証
ほとんどの型は承認前に1つ以上のサンプリングを経ます. カビ試験中, 技術者によるサイクル安定性の試験, 寸法精度, 冷却性能, そして化粧品の品質.
もしカビが検査に失敗した場合, 技術者は冷却レイアウトを調整することがあります, 換気, ゲート, または次の裁判が始まる前のプロセス設定.
加工および工具の段階の詳細な分解については, これをレビューしてください 型製造ワークフロー リソース.
プラスチック型製造コストに影響を与える要因?
金型のコストは主に金型の複雑さに依存します, 鋼製タイプ, キャビティカウント, 冷却設計, 公差, および検証要件. 加工開始後の設計変更は、予期せぬ金型コスト増加の最も一般的な原因の一つです.
単純な試作型の金型は、数百万サイクルで設計された硬化鋼の生産型よりもはるかに安価です. 最大のコスト要因は通常、加工時間です, カビの複雑さ, および検査要件.
より厳密な公差は加工や検証作業を増加させます. マルチキャビティ型はバランス調整も多く必要です, 冷却制御, および生産中の寸法一貫性.
工具コストドライバー表
| コストファクター | なぜコストが上がるのか | リードタイムの影響 | 制作への影響 |
|---|---|---|---|
| 硬化鋼 | 機械加工や熱処理が難しい | メディア | カビの寿命が延びる |
| マルチキャビティ設計 | バランスと正確さが必要です | ハイ | 生産量の増加 |
| ホットランナーシステム | 熱制御の複雑さが増す | メディア | 材料廃棄物の削減 |
| 厳密な公差 | 追加の加工と検査が必要です | ハイ | より良い寸法精度 |
| 外観仕上げ | 研磨とテクスチャ加工の増加 | メディア | 外観の改善 |
| 設計改訂 | 加工後の再加工が必要 | ハイ | 承認の遅れ |
ホットランナー型が必ずしも最良の選択肢とは限りません. 安定した材料で大量生産に適した, しかし、コールドランナーシステムは、低量プロジェクトや材料が頻繁に変わる製品には安全性が高いことが多いです.
医療コネクタープロジェクト, 例えば, 長時間の生産には数百万サイクルにわたる安定した寸法が必要なため、硬化鋼工具の正当化が正当化される場合があります.
比較できます 型の種類比較 工具の複雑さや寿命要件を評価する際の選択肢.
アルミニウム型とスチール型の比較: どちらが理にかなっているか?
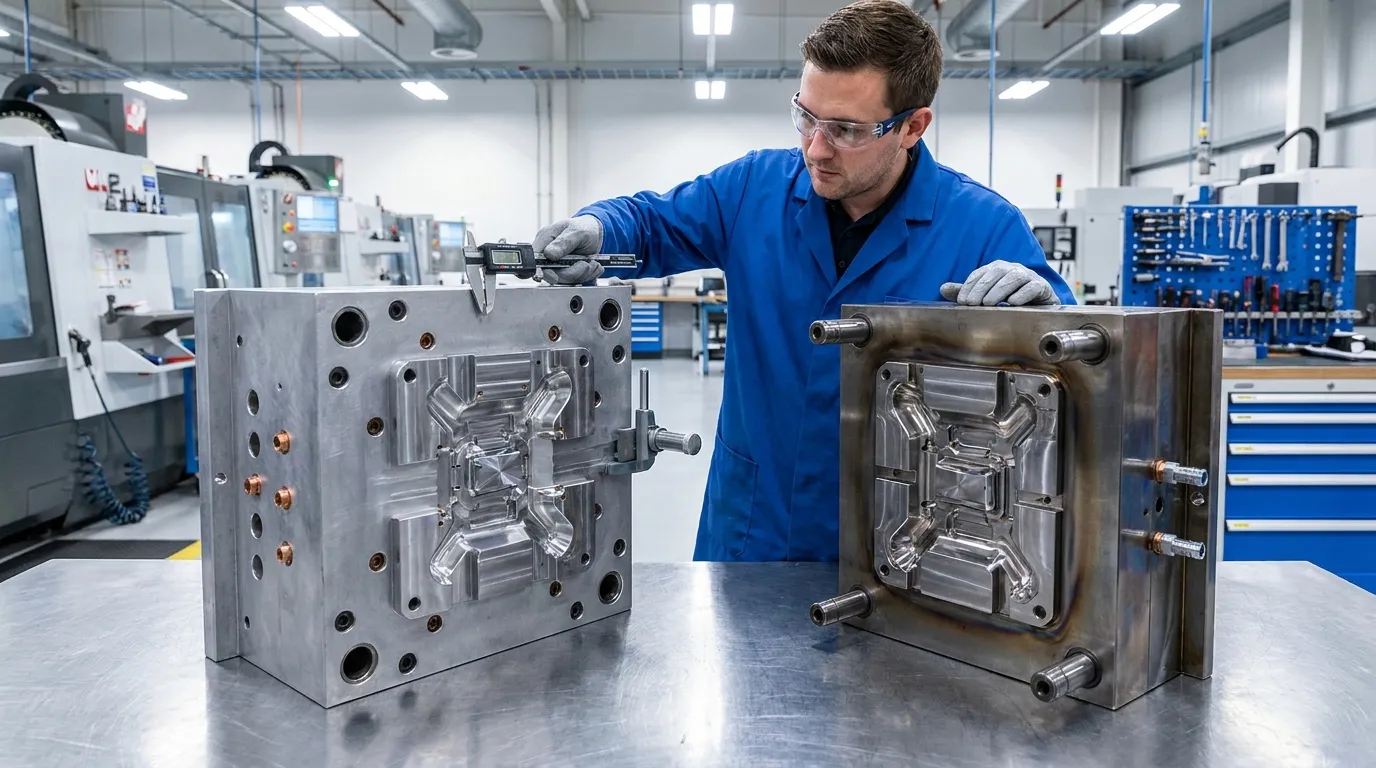
アルミ型は納期と初期金型コストを短縮します, 一方、鋼製金型は大量生産と厳密な公差を扱います. より良い選択肢は予想される生産量によります, 材料の研磨性, 寿命要件.
試作機にはアルミニウム金型が一般的です, ブリッジ金型, そして生産量の少ない. 鋼よりも速く加工されます, これによりリードタイムと初期費用が削減されます.
消費者向け製品を発売するスタートアップは、開発期間を短縮し、市場需要を検証してから硬化鋼生産工具に投資するためにアルミニウム金型を選ぶことがあります.
| 要因 | アルミニウム型 | スチールモールド |
|---|---|---|
| 初期費用 | 下 | 高く |
| Lead time | もっと速く | 遅い |
| 耐久性 | 下 | 高く |
| 生産台数 | 低〜中 | 中〜高 |
| 研磨材料 | あまり適していません | こちらの方が適している |
| Dimensional stability | 中程度 | ストロング |
鋼鉄の金型は通常、長時間の生産に適しています, 研磨材料, またはより厳密な公差. ただし、初期費用は高めです, 長期的な生産安定性はしばしば良好です.
もっと広い範囲を探ることができます スチール型とアルミニウム型の違い 工具材料選定を最終決定する前の考慮事項.
プラスチック型の製造にはどれくらい時間がかかります?
プラスチック型の製造期間は、工具の複雑さによって数週間から数ヶ月に及ぶことが多いです, サンプリングの改訂, 検証要件, および航行条件. 鋼切断後の設計変更は遅延の最大の原因の一つです.
次の通りです EvokPolyのリードタイムガイド, 金型の大きさによって金型のスケジュールは大きく異なります, 複雑性, 生産要件.
単純な試作品型でも、加工や検証を迅速に進めることができます. 外観の要件を満たすマルチキャビティ生産工具は、装着に時間がかかることが多いです, 研磨, そしてサンプリングはより要求が高い.
プラスチック金型製造タイムライン
| 舞台 | 典型的な活動 |
|---|---|
| DFMレビュー | 製造可能性分析 |
| 金型設計 | 冷却, ゲート, キャビティ設計 |
| CNC加工 | コアおよびキャビティ切断 |
| EDM加工 | 細部まで細かい作業 |
| 組み立てと取り付け | 型のアライメントと研磨 |
| カビ試験 | 初期生産サンプリング |
| 検証 | 寸法および外観検査 |
| 出荷 | 包装および通関 |
工具遅延の一般的な原因
- 後期の製品設計改訂
- サンプリング中に発見された冷却不均衡
- 鋼材調達の遅延
- 繰り返される型の修正
- 輸送中の通関問題
加工中は完成に見える包装型プロジェクトでも、冷却チャネルによって空洞全体で収縮が不均一になる場合は、いくつかのサンプリング修正が必要になることがあります.
国際的な工具輸送も税関分類遅延に直面することがあります. FreightAmigoのHSコードガイド カビ分類が輸送書類や通関処理にどのように影響するかを説明します.
追加のスケジューリングの背景として, これだ 工具のリードタイムプロセス ガイドが生産段階がどのようにつながっているかを説明します.
カビ承認前にどのような品質検査が行われますか?
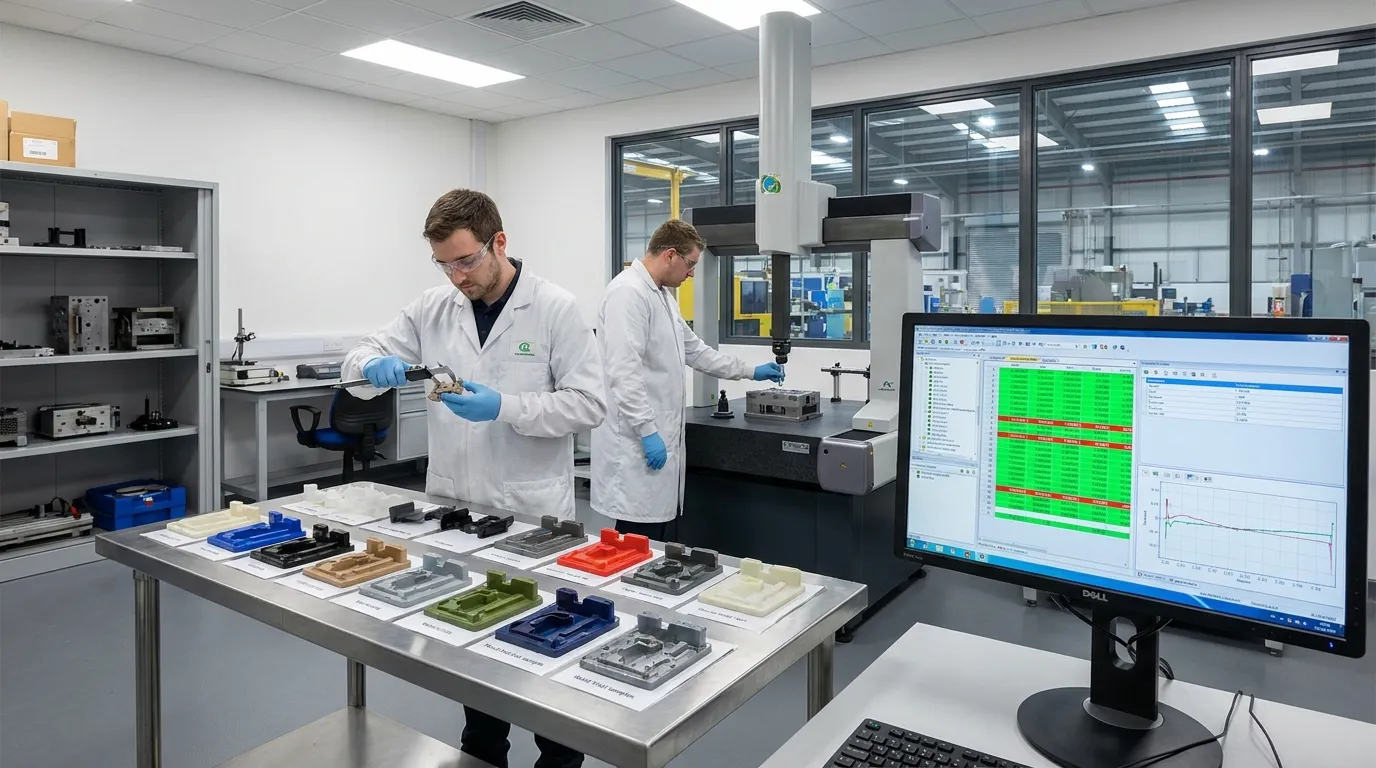
型の承認には寸法検査を含めるべきです, 外観検証, カビ試験報告書, 冷却検証, および生産サンプリング. 加工検査に合格した金型でも、実際の生産試験中に故障する可能性があります.
加工精度だけでは安定した生産性能が保証されません. 型試験では、実際の成形条件下での工具の挙動を検証します, 圧力も含めて, 冷却, 収縮, およびサイクル一貫性.
メーカーは通常、サンプリング後に承認済み図面と比較して重要な寸法を測定します. 陥没痕の外観検査, フラッシュ, ショートショット, 溶接線.
カビ試験検査
- 空洞間のバランスを埋める
- 冷却性能
- 部品の歪み
- 排出一貫性
- 表面仕上げの品質
- サイクルタイムの安定性
家電製品の筐体は寸法検査に合格しても、ゲート配置がディスプレイ表面に目に見える跡を残す場合、外観審査に不合格となることがあります.
本番検証チェック
優れたサプライヤーは、生産承認前にプロセス設定や検査報告書を文書化します. これらの記録は大量生産開始後の一貫性維持に役立ちます.
最も安い金型見積もりは、冷却性能に関しては後の生産決定として最も高価になることが多いです, メンテナンスアクセス, またはサンプリングサポートが弱い場合.
もしより広い工具の概要が必要なら, その 型の部品概要 生産中の金型システムがどのように連携して機能するかを説明しています.
また、レビューも可能です カビ検査の基本 追加の検査用語および工具の概念については.
カビプロジェクトを遅延または損傷させる一般的な問題?
多くの金型遅延は加工開始前から発生しています. 不完全な製品図面, 後期のエンジニアリング変更, 弱冷却設計, 通関の問題も、工具のスケジュールを延長し、プロジェクトコストを増加させる可能性があります.
修正が遅れることは、金型製造における最大のリスクの一つです. 鋼の切断が始まると, わずかなジオメトリの変更でも高額な再作業や交換インサートが必要になることがあります.
冷却レイアウトが弱いことも長期的な生産上の問題を引き起こします. 不均一な冷却は収縮の変動を増大させます, これにより繰り返しのサンプリング補正や不安定な次元が生じることがよくあります.
一般的な工具リスクチェックリスト
- DFM審査不完全な
- 公差要件は不明瞭です
- 換気設計の不備
- 限定的なメンテナンスアクセス
- 非現実的な納期
- 弱いサンプリング計画
- 税関書類の誤り
貿易条件や関税の変更も、工具スケジュールやコスト計画に影響を与えることがあります. プラスチック産業協会 貿易状況の変化がプラスチック、サプライチェーン、製造物流に引き続き影響を与えていることに注意.
金型の出荷が税関で遅れると、型が完成した後でも生産計画が停止することがあります. だからこそ、国際プロジェクトにおいては経験豊富な輸出支援が重要なのです.
追加の制作状況, レビュー 射出成形生産 金型の選択が後の成形性能にどのように影響するかを理解するために.
購入者はプラスチック製型メーカーをどのように評価すべきか?
適切な金型メーカーを選ぶには、価格以上の要素が重要です. 購入者はエンジニアリングサポートを評価するべきです, サンプリング能力, 検査システム, 通信品質, プロジェクト承認前の長期的なツールサポート.
優れたサプライヤーはリードタイムを明確に説明し、リスクを早期に特定します. また、DFM審査の際には、単にすべての製品デザインを無制限に受け入れるのではなく、現実的なフィードバックを提供します.
買い手評価チェックリスト
- DFMレビュー機能
- 型流解析の支援
- サンプリングと検証プロセス
- 品質管理のドキュメント品質
- カビのメンテナンス計画
- 輸出および輸送経験
- 改訂処理プロセス
- 本番環境でのトラブルシューティングサポート
生産開始前に工具の所有権やドキュメントも明確にしておくべきです. ハリス・スリウォスキーの工具ガイド 国際的な製造関係において工具契約が重要な理由を説明します.
こちらもご覧いただけます 射出成形メーカーガイド より広範なサプライヤー評価基準のために.
次のステップを正しく進める
プラスチック型の製造は、単なる金型コスト以上の影響を及ぼします. 金型設計, 冷却レイアウト, サンプリング品質, 検証計画は長期的な生産パフォーマンスを形作る. 初期見積もりが低くなると、ツールに繰り返しの修正や不安定な生産設定が必要な場合、後でコストが大きくなる可能性があります.
プロジェクト承認前に, サプライヤーのDFMプロセスのレビュー, 検査基準, そしてワークフローを慎重にサンプリングすること. 改訂の扱い方を聞いてみてください, 冷却検証, および生産のトラブルシューティング. よく作られた型は、たいてい時間を節約します, スクラップ, そして最初の生産開始後もメンテナンスコストがかかる.
よくある質問
プラスチック型の製造費用はいくらかかります?
プラスチック型の製造コストは、工具の複雑さによって異なります, 鋼製タイプ, 空洞, 公差, ランナーシステム, および検証要件. 単純な試作型は、長時間の生産用に設計された硬化鋼製生産工具よりもはるかに安価です.
プラスチック型の製造にはどれくらい時間がかかりますか?
プラスチック型の製造は、工具の複雑さや検証要件によって数週間から数か月かかることがあります. 鋼材切断後の設計変更は、リードタイムを延長し生産遅延を生むことが一般的です.
カビ承認前に必要な品質チェックとは何か?
型の承認には寸法検査を含めるべきです, 外観検証, カビ試験報告書, 冷却検証, およびサンプリングレビュー. 生産試験は重要です。なぜなら、加工精度だけでは安定した成形性能を保証するわけではないからです.
アルミニウムとスチールのどちらを選ぶべきか?
アルミニウム製の金型は、コストとリードタイムを削減するため、試作機や生産量の少ない環境に適しています. 大量生産には鋼製の金型が通常適している, 研磨材料, そしてより厳密な公差.
金型製造の遅延の原因?
金型製造の遅延は、設計の遅れによることが多いです, 鋼材調達の問題, サンプリング補正, および輸送問題. プロジェクト計画が不十分だと、工具のスケジュールが大幅に延長されることがあります.
カビサンプリング中に何が起こるか?
型サンプリングは、寸法や製造要件を満たす部品を製造できるかどうかをテストします. メーカーはしばしば冷却を調整します, ゲート, または最初の試験後のプロセス設定.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
