



スタンピングダイのスラッグプル防止: 原因と解決策
スラッグプルは、穴を開けたスラッグがパンチに付着したまま、リターンストローク中に上方へ移動する現象です. スラッグはパンチ面に留まることがあります, ストリップに戻る, ストリッパーの近くに閉じ込められてしまう, または作業エリアに戻って再度打つことができます.
プレス金型での効果的なスラッグプル防止は、スラッグをパンチに固定しているものを特定することから始まります. 一般的なメカニズムには真空があります, 潤滑剤の接着, 残留磁気, バークランプ, パンチ・トゥ・ダイのクリアランスが不適切, 摩耗した切断刃, そしてダイウォール保持力の不足.
クリアランス, アライメント, ダイ構造, そして最先端のメンテナンスは、より広範な工具の基礎であり、 パンチダイズガイド (推論). このガイドは、スラッグプルの診断と、その修正と実際の原因の照合に焦点を当てています.
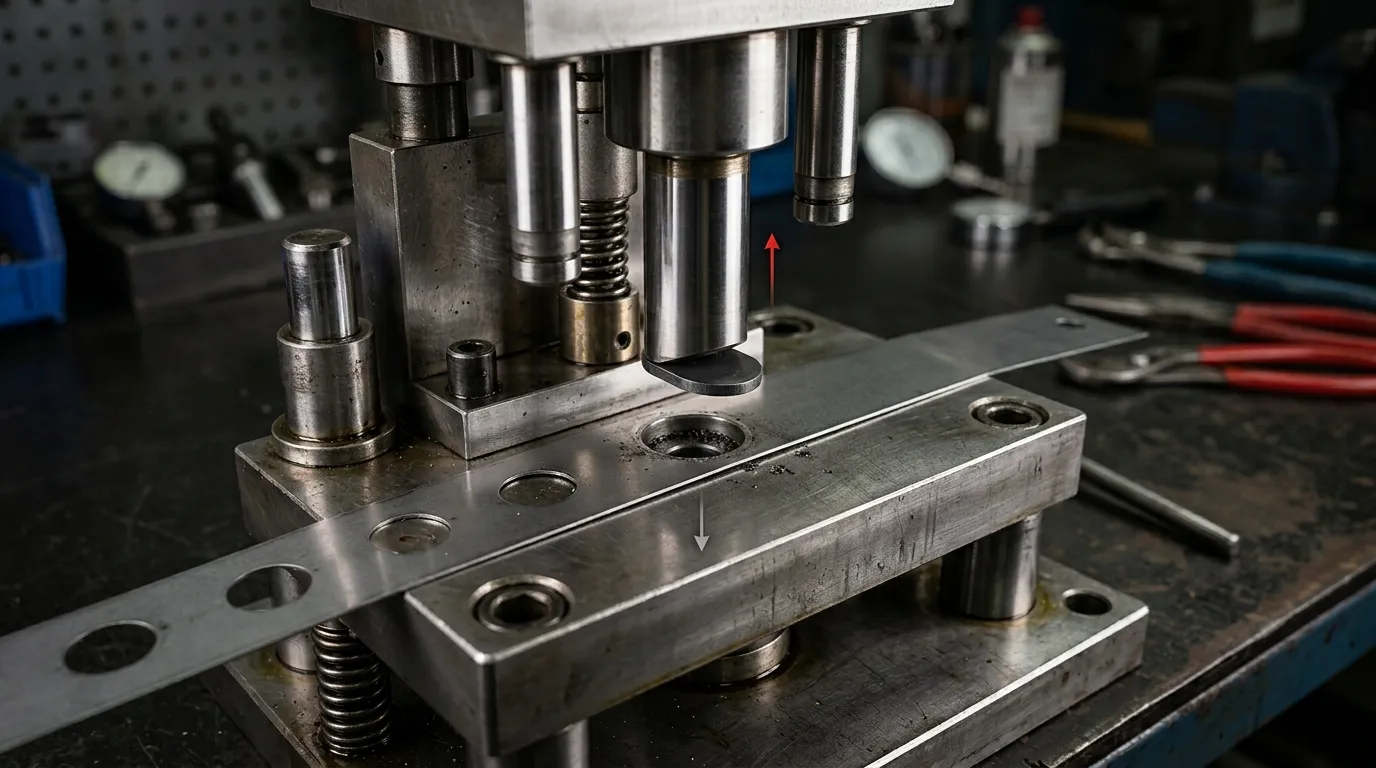
スラッグプルとはどのようなもので、なぜダイを傷めるのか
通常のピアス周期中に, パンチはシートに入ります, スラッグを分離します, そしてそれを金型の開口部に押し込みます. パンチが引っ込めるとき, ストリッパーはスラッグがダイチャネル内に留まるか、リリーフエリアを通過する間、シートを押さえつけます.
スラッグプルで, 分離したスラッグは引き込み時にパンチの後を追います. アップストロークの間ずっと取り付けたままにするか、ダイ表面の上で予期せず離すことがあります.
典型的なサインには以下があります:
- パンチフェイスにくっついた弾丸.
- ストリップの上に緩いナメクジが現れる.
- 穴の近くに円形または形をしたへこみ.
- ストリッパーやダイ面の周りに繰り返しスラッグを塗る.
- ピアシングステーション後の給電中断.
- その後の脳卒中時の異常な衝撃音.
- ダブルヒット後に現れる最先端の痕跡.
- 通常の印刷速度でのみ発生する断続的な欠陥.
次のサイクルでパンチとストリップの間に戻ったスラッグを打撃することができます. これがその役割を示すかもしれません, 切断先を削る, 小さなパンチをオーバーロードする, またはプログレッシブダイのストリップ移動を中断する. 繰り返しの衝撃が工具の故障に寄与しているかどうか, 関連 プレス金型のパンチ破損 ガイドはより広範な破壊および過負荷メカニズムを扱っています.
問題が本物のスラッグプル(スラッグ引き)であることを確認してください
ダイ面近くで見つかったすべてのスラッグがパンチで上に運ばれたわけではありません. スクラップが制御不能になる箇所を特定することで、誤った是正措置を防げます.
| 状態 | 何が起こるか | 典型的な観察 | 主な調査対象 |
|---|---|---|---|
| 真のスラッグプル | スラッグは引き込み中もパンチに付着したままです | パンチ面にスラッグが見えるか、ストリップの上に放出される | パンチ・トゥ・スラッグの粘着力とダイ保持力 |
| スラッグスタッキング | 複数のスラッグがダイチャネル内に蓄積します | 放電抵抗の増加, ブロックド・レリーフ, 圧縮スラッグカラム | 国について, 地形, アウトレット, スクラップ道 |
| スラッグのタンブルやバウンスバック | ナメクジは分離しますが、放出後は予測不能に動きます | ダイの近くでパンチの痕跡がない緩い弾丸が見つかりました | ダイ出口ジオメトリとスクラップ制御 |
| 浮遊スクラップ | 取り外した軽いスクラップは気流を通じて作業エリアに戻る, 振動, あるいは避難の不備 | 緩い駒はパンチとは独立して動く | 滝, 放送局, 気流, およびスクラップ取り扱い |
スローサイクル観察により、スラッグがどこから放出されるかが明らかになることがあります, しかし、一部の故障は生産速度でのみ発生します. 高速ビデオ, 利用可能な場合, スラッグがパンチに追従するかどうかを示せます, サイコロの開口間, または放電後に緩むこともあります.
その他の有用な手がかりには以下があります:
- スラッグやパンチフェイスのオイルパターン.
- 切削刃周辺の金属屑や堆積物.
- パンチとスラッグの間には明らかな磁力が感じられます.
- 研削直後に始まった変化.
- 印刷速度を上げた後にのみ現れる故障.
- ダイ面に到達する前にすでに外れているスラッグ.
スクラップ吸引は、剥がれた軽いスクラップを取り除くのに役立ちます, しかし、パンチにまだ付着したスラッグを直接放出するわけではありません. パンチなどの構成要素の役割, ボタン, ストリッパー, ガイド要素, 摩耗部品はより広くカバーされています。 ダイ部品ガイド.
なぜスラッグは引き戻す際にパンチの後をついてくるのか
スラッグプルは力のバランスの問題として理解するのが最善です. スラッグをパンチに押し付ける力は、スラッグをダイス内に留めたり、パンチから押し離す力に対抗します.
次の通りです スラッグプル機構に関する査読付き研究, 支配的な機構はパンチ径によって変わることがあります, クリアランス, 貫通深度, 切削速度, 潤滑剤の粘度, エッジコンディション, および物質的振る舞い. 複数の機構が同時に作用することもあります.
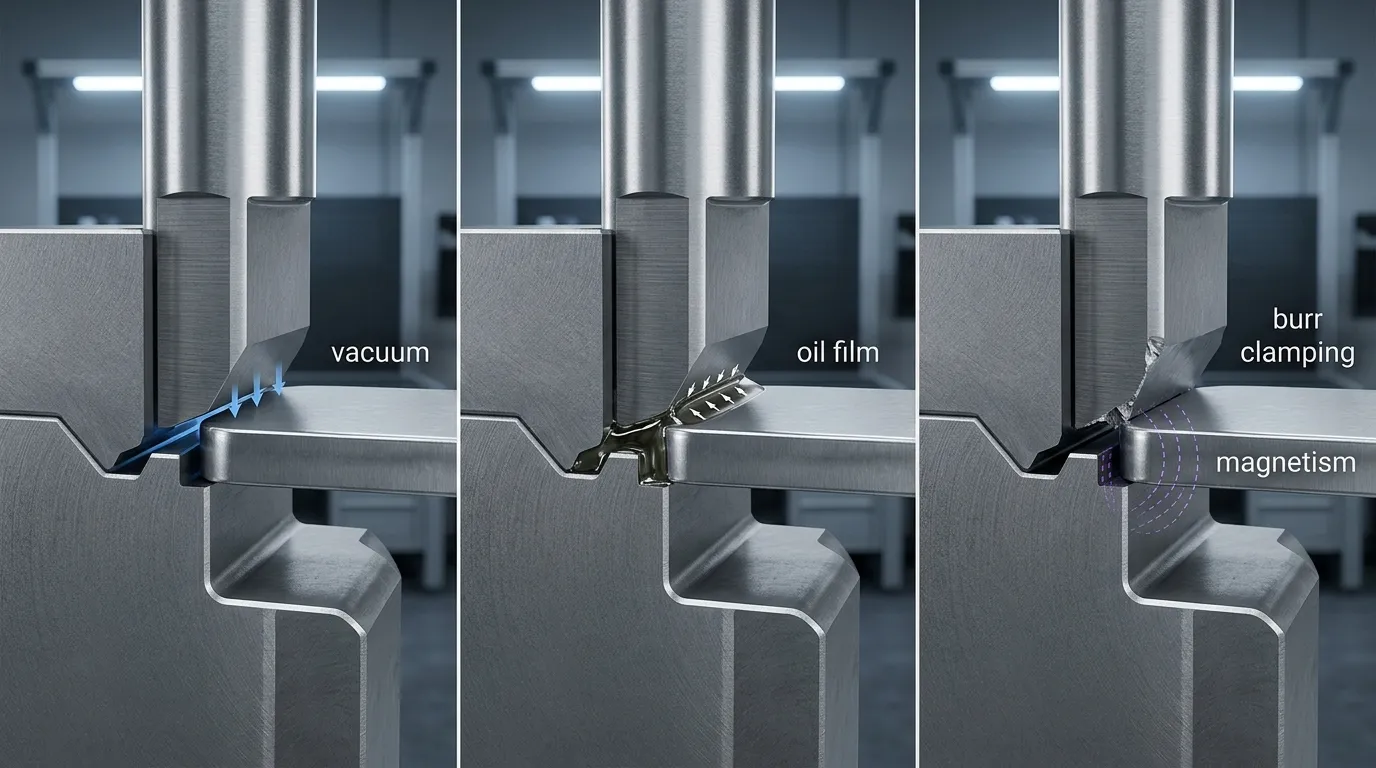
真空および油膜接着
ナメクジが分離した後, パンチ面とスラッグの間に小さな密閉空間ができることがあります. パンチが引っ込めるとき, その空間の圧力は周囲の圧力より下がることがあります. その結果生まれる真空力がスラッグをパンチ面に押し付けるのを助けます.
真空に関連した引き込みは、より影響を及ぼすことがあります:
- ナメクジは広い, パンチ面との平坦な接触.
- パンチは素早く引っ込める.
- 空気は簡単には入ってこない.
- パンチはサイコロの奥深くまで進みます.
- パンチ径は比較的大きな密閉面積を作り出します.
- 潤滑剤はシールの維持に役立ちます.
潤滑剤はまた、独自の接着力を生み出すこともあります. パンチ面とスラッグの間に厚い油膜がかぶせば、分離が難しくなることがあります, 特に潤滑剤が粘度が高い場合や過剰に塗布されている場合はそうです.
しかし、潤滑剤を単純に取り除くべきという意味ではありません. 工具の摩耗制御には潤滑剤が必要になる場合があります, ストリップムーブメント, および部品品質. 正しい対応は潤滑剤の種類を確認することです, 数量, 温度, および対照試験による応用一貫性.
残留磁性とバリクランプ
スチールパンチは研磨後も磁性を保持できます, 研ぎ, または磁気作業保持装置との接触. スラッグ材料が強磁性の場合, 磁気の引力だけで、小さくて軽いスラッグを上方に運ぶのに十分かもしれません.
残留磁気は特に、スラッグプルが直後に始まる場合に疑わしいです:
- パンチ研ぎ.
- 表面研削.
- 磁気チャックの使用.
- パンチ交換.
- 磁気工具を用いたメンテナンス.
バークランプは別の機構です. 破砕中, スラッグエッジには、パンチ切断刃を機械的に掴むバリが発生することがあります. 摩耗したエッジ, 欠け声, 不適切なクリアランス, そして、破砕形状の変化はこの掴み方を強めることがあります.
この区別は重要です. 磁気消滅では機械的クランプは修正されません, ただし、研ぎだけでは残留磁性は除去されません.
ダイ保持不十分なか、スラッグのリリースが不正確
ダイチャネルは互いに競合する可能性のある2つの作業をこなさなければなりません. スラッグの上方への反発に耐えなければなりません, しかし、スラッグが積み重ねられたり過度な圧縮を受けずに下向きに進むことも必要です.
パンチ・トゥ・ダイクリアランスの影響:
- 破壊挙動.
- スラッグの大きさと変形.
- バーの方向とサイズ.
- スラッグとダイウォールの接触.
- 切断力とストリッピング力.
- スラッグがサイコロを通過する能力.
過度に開いたクリアランスは、ダイウォールの保持力を低下させたり、不安定なスラッグ挙動を引き起こす可能性があります. 過度に狭いクリアランスは切断力を増加させる可能性があります, 使用期間, バリ関連クランプ, またはスラッグ圧縮.
土地の長さ, リリーフ幾何学, 内部摩耗, 堆積物, また、損傷した遷移は保持力と解放力にも影響を与えます. 研究 ダイ・トゥ・スラッグ接触応力 ダイ形状と半径接触がスラッグ保持摩擦に影響を与えることを示しています. 圧縮が多いからといって必ずしも良いわけではありません; 過度な塑性変形は有効な保持応力を減少させたり、積み重ねの原因となる可能性があります.
したがって、スラッグがすべての材料を引き込むのを防ぐ普遍的なクリアランスパーセンテージは存在しません, 厚さ, そしてパンチ幾何学.
ツールを改造する前に原因を診断してください
構造化された調査は、すぐにエジェクターを追加するよりも効果的です, クリアランスの変更, またはサイコロを改造すること.
- 弾丸がパンチの後に動くか確認してください.
スラッグが引き戻される間を観察し、それがまだ固定されているかどうかを判断してください, ストリッパーの近くでのリリース, または、サイコロを離れた後にのみ緩みます. - 故障が現れる前に何が変わったのかを特定しましょう.
最近研ぎ直したかどうか確認してください, 新しい材料コイル, 潤滑剤の変更, 印刷速度の向上, 部品交換, 再グラインド, またはクリアランス調整. - スラッグがどこに放たれるか記録してください.
アップストローク中ずっとスラッグが付着していると、強い真空を示すことがあります, 油の接着, 磁気, またはバークランプ. ダイの入口付近でスラッグが放出される場合、限界保持を示すことがあります. - パンチ面とカッティングエッジを点検してください.
擦り切れているかどうかを探す, 欠け声, 積み上げた材料, 油残留物, バーマーク, または繰り返し接触による円形の証人痕跡. - ダイチャネルの点検.
土地を確認しましょう, 地形, 壁の状態, 堆積物, 損傷, そしてスラッグ積み重ねの証拠. - 残留磁気の確認.
磁気の粘着が疑われる場合、消磁前後のパンチの引力を比較してください. - 実際のクリアランスを確認してください.
名目上の図面だけに頼らないでください. パンチサイズを確認する, 開業, 使用期間, および現在の工具条件における片側あたりのクリアランス. - パンチ貫通のレビュー.
貫通が不足すると、スラッグが保持部やリリーフ領域に進むのに失敗することがあります. より深い貫通, しかし, パンチ下の体積変化を増やし、引き出し時の真空を強化する可能性があります. - 遅い動作と生産速度の挙動を比較する.
スローサイクル中に機能するセットアップでも、撤退速度で失敗することがあります, 潤滑, 振動, 熱条件は通常の生産レベルに達する. - 一度に一つの変数を変えてください.
もしクリアランスなら, 潤滑, 速度, 貫通は同時に変化します, チームはどの調整が問題を修正したか悪化させたかを確実に特定できません.
すべての検査と試験は、工場が承認したプレス安全および工具室の手順に従うべきです.
修正を確定した原因に合わせる
まずはリバーシブルメンテナンスとセットアップの修正から始めましょう. 次にプロセス変更に移る. パンチ側やダイ側の改造は、観察された機構が正当化する場合のみ実施すべきです.
メンテナンスおよびセットアップの修正
| 観察状態 | チェック | 修正の可能性 |
| 問題はグラインド後に始まりました | 残留磁力 | パンチを消磁させて結果を確認しました |
| パンチとスラッグの間に見える油膜 | 潤滑剤の量と粘度 | 正しい過剰または不規則な使用方法 |
| バリやエッジの跡がパンチをしっかりと握ります | 最先端の摩耗, 欠け声, クリアランス | エッジを元に戻し、実際のクリアランスを再確認してください |
| パンチウォールやダイウォールの堆積物 | 物質の回収や汚染 | 影響を受けた表面を清掃し、原因を調べてください |
| 不均一な証人マーク | パンチとダイのアライメント | ジオメトリを変更する前にアライメントを修正してください |
| 問題は交換後に始まりました | 設置寸法と貫通 | 新しい部品が図面やセットアップに合っているか確認してください |
これらのチェックは比較的低コストで、故障が元のダイ設計ではなくメンテナンスやセットアップによって発生したかどうかを明らかにできます.
プロセスとジオメトリの調整
クリアランスは切断全体の条件の一部として確認すべきです, デフォルトで一方向に変わるわけではありません. 正しい値は材料によって異なります, 厚さ, 穴の大きさ, 部品品質要件, 工具の状態, そしてダイの幾何学.
パンチ貫通も慎重な評価が必要です. 入りを増やすことで、スラッグが保持セクションのより深くに沈むのに役立つかもしれません, しかし、真空効果を増やす可能性もあります. 進入を減らすことで真空体積が減少し、スラッグがダイによって十分に制御されなくなる可能性があります.
その他の制御された調整には以下が含まれます:
- 潤滑剤の量と供給位置の確認.
- 低速と通常の生産速度の比較.
- 材料供給やストリップ支持の不均一な修正.
- 予定されていたダイの土地と救済状態の復元.
- スラッグが妨げられずに下へ移動できることを確認しました.
変更の後, チェックホール品質, バリ状態, ストリッピング動作, 工具の跡, スクラップの移動. スラッグプルを止めつつも過剰なバリやダイチャネル積み重ねを引き起こす修正は完全な解決策ではありません.
パンチサイドおよびダイサイドの金型改造
パンチ側の改修は、スラッグやパンチ下の圧力に直接作用します:
- ベンテッドパンチ: 圧力均等化のための経路を提供し、真空が支配的なメカニズムである場合に最も重要です.
- 機械式スラッグ排出装置: スプリング式または弾性のある要素を用いて、スラッグをパンチ面から押し離します.
- 圧縮空気吹き出し: パンチの間やその近くにタイミングを合わせた下向きの力を加える.
- せん断幾何学: スラッグがパンチから離れやすくなるため、顔全体への接触が減るか変形します.
ダイサイドの改造は上昇運動に対する抵抗を高めたり、制御放電を改善したりします:
- スラッグ保持溝やキャッチャーの特徴: 切削刃の下で局所的な干渉を生み出します.
- 制御されたダイウォール接触: ダイチャネルを使って十分な保持摩擦を生み出します.
- 修正された土地と地形幾何学: 必要な場所にスラッグを保持する, その後、下方向へのリリースを許可します.
- 修理または交換: 摩耗または損傷した内部ジオメトリの復元.
それぞれの選択肢には制限があります. 小さなパンチはベントや排気口を設置する十分な内部スペースがない場合があります. 気道が詰まります, 圧縮空気を消費する, 細長いパンチを弱める. エジェクター要素は疲労することがあります. せん断形状はサイドロードや許容できないスラッグ変形を引き起こすことがあります. 保持機能は研ぎ直後も有効でなければならず、スラッグ積み重ねを起こしてはなりません.
研究 スラッグ除去のための高圧空気 また、空気圧式アプローチは汎用的な後付けではなく、用途特化型の工具ソリューションとして扱うべき理由も示しています.
スラッグプル防止方法のメカニズムとトレードオフを比較する
| 方法 | 最適適合機構 | 主な利点 | 主な制限 | 確認すべき点 |
| 磁気消滅 | 残留磁気 | 迅速で低侵襲 | 真空やバリクランプの修正はしません | 磁気の引力が減少し、引っ張る動きが止まります |
| 潤滑剤レビュー | 油膜接着 | 工具を改造しなくても問題が解決するかもしれません | 潤滑剤が不足すると摩耗が悪化することがあります | 工具の摩耗, ストリップムーブメント, 部品の品質は許容範囲内です |
| エッジの修復 | バリクランプや摩耗切断刃 | 意図された破壊状態を復元 | 研ぎ澄ましは磁気の入り方や離脱性を変えることがあります | エッジ条件, 貫通, 磁気 |
| クリアランス修正 | 破損やダイの保持不良 | 基本的な切削変数に対応しています | 調整を間違えるとバリが増えることがあります, 力, または着用 | 穴の品質, バー, ストリッピング, およびスラッグ運動 |
| 貫通調整 | スラッグが正しいダイス領域に入らない | スラッグの位置調整を改善することができます | より大きな侵入は真空を強化する可能性があります | スラッグの位置と生産速度の挙動 |
| ベンテッドパンチ | 真空 | 圧力を直接均等化します | 通路は詰まったり、パンチの力を低下させたりすることがあります | 通路は開けたまま、パンチは構造的に適したままです |
| 機械式エジェクター | 強い顔の接着 | 正の分離力を加えます | スペースと継続的なメンテナンスが必要です | エジェクターフォース, 疲労, タイミング |
| 圧縮空気 | 真空または持続接着 | 強い, 制御分離 | 空気供給が必要, タイミング, そしてきれいな通路 | 空気消費, 詰まり音, および信頼性の高い排出 |
| せん断幾何学 | 広い面接触または接着 | 内部機構なしで接触を妨害します | サイドロードやスラッグ変形を引き起こす可能性があります | パンチロードと部品要件 |
| ダイ保持機能 | スラッグ反転に対する抵抗が不十分 | 切削刃より下にスラッグを保持します | 研ぎやスクラップの流れに影響を与えることがあります | 保持は積み重ねなくても効果的です |
| ダイプロテクションセンサー | 間欠的異常周期 | 繰り返しダメージを受ける前にプレスを止めることができます | 問題は検出しますが、原因は除去できません | 油下での信頼性の高い検出, 振動, および通常速度 |
最良の選択肢は、確認されたメカニズムによって決まります, 利用可能な工具スペース, パンチ強度, 物質的条件, 保守要件, およびその方法が, 削除, または異常なスラッグだけを検出する.
修正が本番環境で動作するかどうか確認してください
いくつかのスローストロークが成功しても問題が解決したとは限りません. 真空, 潤滑剤の挙動, 振動, また、プレスが通常の動作速度に達するとスクラップの動きが変わることもあります.
制御された検証シーケンスを用いましょう:
- 減速観測中のスラッグ放出が一貫していることを確認する.
- 承認された手順に従い通常の生産速度に引き上げること.
- スラッグが意図したダイやスクラップの経路を通過しているか確認してください.
- 穴や周囲の表面に新しい痕がないか点検してください.
- バリの状態が悪化していないか確認してください.
- ストリッピングが安定しているか確認してください.
- パンチやダイの縁に異常な証人マークがないか調べてください.
- ダイチャネルにスラッグが溜まっていないか確認してください.
- 工具が正常な動作温度に達した後を観察してください.
- 数サイクルで結果を判断するのではなく、再発があれば記録してください.
試験記録には材料ロットを含めるべきです, 潤滑剤の状態, 印刷速度, 変わった変数, 運行時間, 観察, および検査結果. これにより、後の再発を追跡しやすくなります.
パンチやダイの改造を依頼する前に収集すべき情報
メンテナンスや制御されたプロセス調整でスラッグプルが解決できない場合, 金型供給業者は、損傷したパンチサンプル以上のものを必要とします.
準備:
- 部品またはストリップドローイング.
- パンチとダイの寸法.
- 材料グレードと厚さ.
- 穴またはスラッグの形状とサイズ.
- 片側あたりの実際のクリアランス.
- パンチ貫通深度.
- ダイランドとリリーフ寸法.
- 印刷機の種類と生産速度.
- 潤滑剤の種類と塗布方法.
- 研ぎとメンテナンスの歴史.
- パンチフェイスの写真, 最先端, チャンネル, ナメクジ, そしてバール.
- スラッグがいつどこで放出されるかを示す動画.
- Failure frequency.
- 最近の工程や工具の変更.
- すでに検証された修正とその結果.
- 必要な穴, バー, および表面品質基準.
完全なアプリケーションデータは、代替コンポーネントの区別に役立ちます, 幾何学的補正, あるいは、新しいパンチでは解決できないプロセスの問題.
サンシャインプロズ カスタムパンチピン ページが図面ベースのパンチ寸法カスタマイズを確認, プロフィール, 材料, および表面処理. また、CNC加工も記載されています, EDM, グラインド, および熱処理. これらの検証済み能力はコンポーネントレビューを支援します, しかし、それだけでベントパンチの存在を証明するものではありません, エジェクターシステム, 空気圧通路, またはスラッグ保持機能.
交換やカスタム金型のレビューが正当化される場合
交換やカスタム金型のレビューが合理的になる場合:
- パンチやダイは実用的な修復にはあまりにも摩耗または損傷しています.
- 実際のジオメトリは意図されたクリアランスや貫通と一致しなくなりました.
- ダイチャネルは信頼性の高い保持と放電を提供できません.
- スラッグプルはメンテナンスとプロセス修正が確認された後に戻ります.
- 異なるパンチプロファイルや部品寸法が必要です.
- 提案された換気口, エジェクター, せん断, または保持機能の構造的レビューが必要です.
SunshineProリスト パンチダイとピン 製品カテゴリーの中で、図面ベースのカスタムパンチ部品も提供しています. 技術的なレビューのために, 図面を提出してください, 資料情報, 工具寸法, 印刷速度, 潤滑油条件, そしてナメクジの挙動を SunshineProの連絡先ページ. 目的は、一般的なアンチスラッグ改造を依頼するのではなく、確認された故障メカニズムと照らし合わせて部品をレビューすることであるべきです.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
