



タブレット工具の改修基準: 修理, 再塗装, または置き換え
タブレット工具の改修基準は、3つの非常に異なる状態を区別すべきです. 軽微な表面損傷は修理可能かもしれません. 機能性コーティングが摩耗している場合、基礎の工具が健全であれば再塗装が正当化される場合があります. ひび割れ, 失われた幾何学, 深いピッティング, または、承認された範囲外の寸法は通常交換の可能性があります.
この決定はタブレットの圧縮パンチやダイにも適用されます, 電子タブレットツールには使わない. 工具構成についてより広い文脈が必要な読者は、まずレビューを検討できます タブレットプレスの金型タイプ. 本ガイドは、既存の工具が再び運用可能かどうかを判断する状態評価に焦点を当てています.
すべてのパンチや死に単一の公共の着用制限が適用されるわけではありません. 最終的な受理基準は承認された図面から出るべきです, 工具仕様, 内部標準作業手順(SOP), 認証済みプロセス要件, および工具セットの測定履歴.
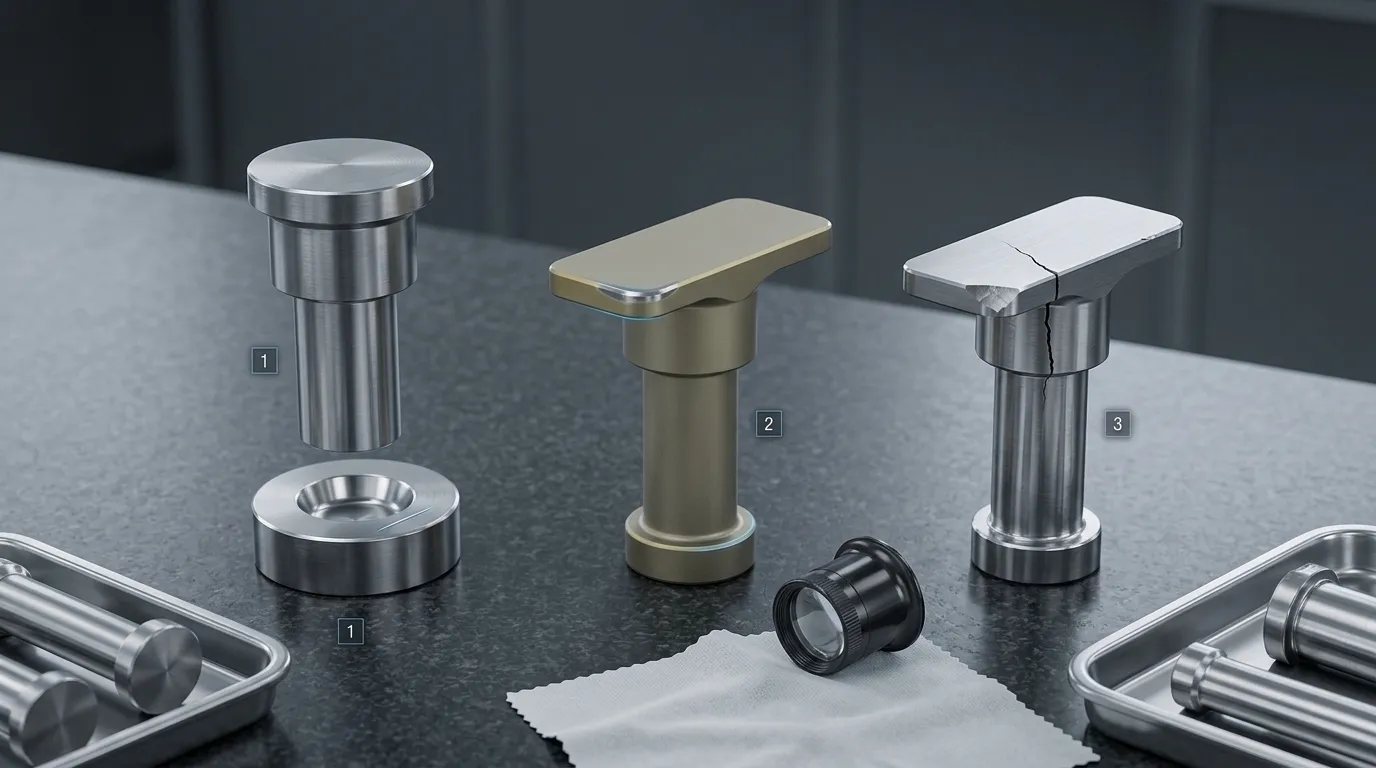
修理, 再塗装, または置き換え: 決定の概要
目に見える欠陥が自動的に正しい行動を決定するわけではありません. 場所, 深さ, 残された幾何学, 基質の状態, コーティングの歴史, そしてすべての工具セットに影響を与える.
| 観察状態 | 予想される性格 | 必要な検証 | 理由 |
|---|---|---|---|
| 軽いバリ, 浅い引っかき傷, 小さなニック, 初期のJフック, または限定的な表面腐食 | 管理された修理が可能な場合もあります | 材料除去前後の拡大検査および寸法確認 | 軽微な表面損傷でも重要なジオメトリを失わずに除去できます |
| 摩耗, 損傷, または部分的に剥がれたコーティングで防音基材を施す | 再塗装が検討されることもあります | コーティング除去評価, 基質検査, 次元検証, およびコーティング後の検査 | 故障は機能面に限定されることがあります |
| 失われた土地, 改変されたカッププロファイル, 過度な作業長変動, または認可された制限外のダイボア摩耗 | 交換または専門の審査を受ける | 承認図面との比較, 仕様, および測定値の集合 | コーティングや研磨では欠損したジオメトリを修復できません |
| パキッ, 深刻なチップ, 深いピッティング, 変形, または不確かな構造的完全性 | 置き換え | 文書化された拒絶と根本原因のレビュー | 継続使用は破損を悪化させる可能性があります, 汚染, そしてタブレット品質リスク |
| 状態は測定や追跡が確実にできません | 専門家のレビューまたは交換のためにお待ちください | ツールの識別を確認する, 図面の改訂, 素材, コーティング, および整備の歴史 | 適合性が証明できないツールは生産に戻るべきではありません |
「専門医審査」は有効な判断です. メンテナンスチームは、必要な測定や材料評価が得られる前に、不確実な工具を修理や交換カテゴリーに無理に組み込むべきではありません.
判断を下す前に証拠を確立しましょう
研磨前にパンチやダイの状態を記録しておくべきです, 機械加工, コーティング除去, または他のいかなる作戦でも証拠が変わる.
管理された評価は通常、この順序に従います:
- 工具を分離し、識別する. 工具番号を記録してください, セット, ポジション, 素材, コーティング, 図面の改訂, そして発行された生産バッチまたはキャンペーン.
- 部品を洗浄して乾燥させてください. 残留物は腐食を隠すことがあります, 得点, コーティング破損, 細かいひび割れ.
- 運用履歴の確認. 過去の研磨を確認してください, 修理, 作業長補正, コーティングサイクル, および繰り返される欠陥.
- 目視および拡大検査を実施してください. タブレット成形面の調査, 接触面, ガイドエリア, 鍵, エッジ, そしてダイボア.
- 臨界寸法の測定. 校正済みの機器と承認された検査方法を使用してください.
- 各コンポーネントを仕様と集合と比較してください. ツールは孤立次元チェックに合格しても、集合の他の部分と一致しなくなると矛盾が生じます.
- 暫定処分を割り当ててください. 修理, 再塗装, 専門的なレビュー, または置き換え.
- 元の状態を記録してください. 写真や事前の測定は、どのような作業が行われ、どれだけの材料が除去されたかを明らかにするのに役立ちます.
規制された医薬品製造において, 機器の清掃および保守は、以下の書面による手順に従うべきです 21 CFR 211.67. 測定装置も適切な校正プログラムの下で制御されるべきです, 以下の方へ 21 CFR 211.160. これらの要件はパンチやダイの摩耗制限を規定していません, しかし、管理された検査は支持しています, 文書化された責任, および信頼性の高い測定値.
タブレットの欠陥を検査のトリガーとして扱う, 証明ではない
スティック, ピッキング, キャップ, ラミネート加工, 点滅, 困難な射出, また、タブレットの寸法が一貫していないと、工具検査が必要になることもあります. それらは摩耗した金型だけが原因であることを証明するものではありません.
タブレットの欠陥には、:
- 定式化の性質;
- 造粒条件;
- 潤滑油分布;
- タブレットの形状とエンボス加工;
- 圧縮力;
- プレスセットアップ;
- フィーダー性能;
- 停留時間;
- 環境条件.
パンチ面の進化に関する研究では、粘着挙動は粉末によって左右されることが示されています, 圧縮条件, ランレングス, そして、単一の孤立要因ではなくパンチ面の品質. この研究は以下の文献に索引付けされています。 PubMed(出版情報). タブレットのスコアリングや製造欠陥に関するより広範な技術的レビューも、配合間の相互作用を説明しています, 設計, 金型, およびプロセス変数 応用科学.
生産症状が検査場所の判断を導くべきです. それらは次元測定や根本原因分析に取って代わるべきではありません.
正しい図面を使う, 仕様, およびツールの歴史
正しい参照文書は、誰かが工具を「許容範囲内」と判断する前に特定しなければなりません。
評価記録がそれを裏付けるはずです:
- 工具形式と部品タイプ;
- 一意のツールまたはセットの識別;
- 承認された図面と改訂;
- 指定された材料;
- コーティングの種類と歴史, 該当する場合;
- 必要な臨界寸法;
- 内部受理限界;
- 以前の修理や再作業;
- 以前のコーティング剥がしと再塗装;
- 録音された生産やメンテナンスの問題.
一般的なインターネット値は承認された制限に取って代わるべきではありません. 見た目が似ている工具でも、カップ形状が異なる場合があります, 土地の幅, 作業長, ヘッド構成, コーティング, または申請要件.
特に使用履歴は重要です。なぜなら、研磨や加工作業では材料が除去される可能性があるからです. 軽微な修復を1回耐えた成分は、複数回の早期介入後に回復マージンが狭くなることがあります.
管理された修理が適切な場合
損傷が限定的な場合、制御された修理が最も適している, アクセス可能, 部品を承認されたジオメトリから外さずに取り外し可能.
修理可能な状態には以下のようなものがあります:
- 小さなバリ;
- 浅い引っかき傷;
- 小さな傷;
- 軽度の表面腐食;
- 初期のJフック形成;
- わずかな表面劣化;
- 基質に深く浸透していない局所的な粗さ.
これらの説明は自動的に承認される基準ではありません. 重要でない部分の浅い傷は、パンチカップに似たような傷があるよりも軽い場合があります, 土地, キー, またはダイボア.
技術者は考慮すべき点を考えなければなりません:
- 欠陥深度;
- 欠陥位置;
- 除去しなければならない物質の量;
- 残された陸地またはエッジの幾何学;
- カップ概要;
- 作業長;
- コーティングの現状;
- 工具セットへの影響.
コントロールされた研磨で小さな不完全さを取り除くことができます, しかし、工具の素材も取り除きます. 技術的な指導 製薬技術 検査を推奨, 修理, 測定, 研磨をメンテナンス全体の工程として扱うのではなく、別々の段階として扱うこと. ナトリのパンチメンテナンスガイダンス また、不必要なリフォームは材料を除去し、すべての摩耗状態が修理可能ではないと警告しています.
目標は部品を新しく見せることではありません. 目標は、承認されたジオメトリと機能を維持しつつ欠陥を除去することです.
資料が除去された後に再確認すべきこと
材料を除去する修理は、再度検査を行うべきです.
影響を受ける部品によります, これには含まれることがあります:
- パンチ作業長;
- カップの深さとプロファイル;
- エンボス加工の条件;
- 土地の幅と連続性;
- パンチチップ形状;
- ヘッドフラット条件;
- ヘッドアングル;
- 銃身の状態;
- キーまたは向きの特徴;
- ダイボア寸法;
- 他の集合との整合性.
ビフォーアフターの測定値は工具履歴に保持すべきです. 修復でカップが変わってしまった場合、見た目が滑らかな表面だけでは不十分です, パンチを短くした, 土地を過度に削減した, またはセット全体で変化を生み出す.
再塗装が技術的に防御可能な場合
再塗装は、機能性コーティングが主な故障であり、その下の工具が使用に適している場合にのみ検討すべきです.
コーティングに関連する可能性のある証拠には以下が含まれます:
- 局所的な摩耗;
- コーティング剥離;
- 表面性能の低下;
- 露出基質;
- 取り扱いやサービスによるコーティング損傷;
- 摩擦や製品の付着に寄与する劣化.
再塗装前, 評価は5つの質問に答えるべきです.
- 既存のコーティングを除去しても工具を傷つけずに済みますか?
ストリッピング工程は基板と互換性がある必要があります, 幾何学, および既存の地表の状態. - 基材は構造的にしっかりしていますか??
工具にひび割れがないか確認すべきです, 深刻な腐食, 深いピッティング, 変形, そしてコーティングの下に隠れた損傷. - 臨界次元はまだ適合しているのか?
コーティングの更新は失われた土地を隠すために使われるべきではありません, 変形されたカップジオメトリ, 過度な作業長変動, またはダイボアの摩耗. - 交換用コーティングは塗布に適していますか??
素材, 定式化の挙動, 運用条件, また、元の金型仕様が選択に影響を与える場合があります. - 再塗装後に完成した工具の確認は可能ですか??
地表の状態, コーティングカバレッジ, 影響を受ける寸法, そして、リリース前にセットの整合性を検査する必要があります.
リファービッシュ業者はコーティング除去を行うことがあります, 表面準備, そして、別々の制御段階としてのコーティング塗布. 正確なプロセスと受け入れ方法はそのサプライヤーに確認してください. SunshineProの公開ウェブサイトでは、コーティング剥離や再塗装の提供は確認されていません, したがって、これらのサービスを当然のこととして考えるべきではありません.
再塗装で直せないこと
再塗装は機能的な表面を変えます. 欠損した基材は再構築しません.
修正はできません:
- パンチやダイスが割れた;
- ひどく欠けた刃;
- 深い基材ピッティング;
- 失われたカップ幾何学;
- 過度に縮小された土地;
- 許容できない作業長の変動;
- 変形したヘッドまたはバレル;
- 壊れた鍵;
- 認可された制限外のダイボア形状;
- 不確かな基質の完全性.
不適合の基材に新しいコーティングを施すことで、外観は改善される一方で、根本的な故障は解決されないままになることがあります.
代替を示唆する条件
部品の機能や安全性を損なうことなく復元・検証できない場合、交換がより強力な技術的選択肢となります.
一般的な代替指標には以下が含まれます:
- 目に見える、または疑われる亀裂;
- 深刻な欠け;
- 欠損資料;
- 深い腐食やピッティング;
- 変形;
- 許容できない作業時間;
- 回復不能なカップやエンボス形状;
- 過剰な土地損失;
- 著しく摩耗したヘッドや銃身の特徴;
- 損傷した向きキー;
- ダイボアの摩耗が認可された制限を超えている;
- 以前の修理や再塗装後の再発故障;
- 未知の素材やコーティングの歴史;
- 正しい図面や受領仕様を特定できないこと.
欠陥の深刻さは位置にも依存します. タブレット成形面の損傷はタブレットの外観に影響を与えることがあります, リリース, または次元整合性. パンチヘッドの損傷, バレル, またはキーが動きに影響を与える可能性があります, アライメント, 報道陣との交流も. ダイボアの損傷は圧縮に影響を与えることがあります, 射出, 点滅, そしてタブレットの完全性.
技術的適合性はコストの前に判断すべきです. 低い修理見積もりは、構造的に損傷している、または寸法的に不適合な工具を受け入れられるものにしません.
工具セット全体とその改修履歴を考えてみてください
パンチやダイスは、常に孤立して判断すべきではありません.
修理されたパンチ1回が、:
- 作業時間は他と異なります;
- カップの層が変わった;
- 土地は変わっています;
- ヘッドジオメトリがもはや一致しません;
- コーティングの厚さや表面状態は異なります;
- 以前の修理履歴は大きく異なります.
完全な金型記録には、各部品が何回研磨されたかが記載されているはずです, 機械加工, 訂正, または再塗装. 普遍的な安全な最大改修回数は存在しません. 軽い修理は、別の積極的な介入よりも少ない材料を除去することもあります.
繰り返す損傷は、より広範な未解決の問題を示す場合もあります, 例えば、プレスアライメント, ハンドリング, 掃除, 保管, 配合の研磨性, 腐食性曝露, または過剰な動作負荷. 原因を調査せずに工具を交換すると、同じ故障サイクルが再始動するだけかもしれません.
パンチやダイスはその重要な特徴で評価してください
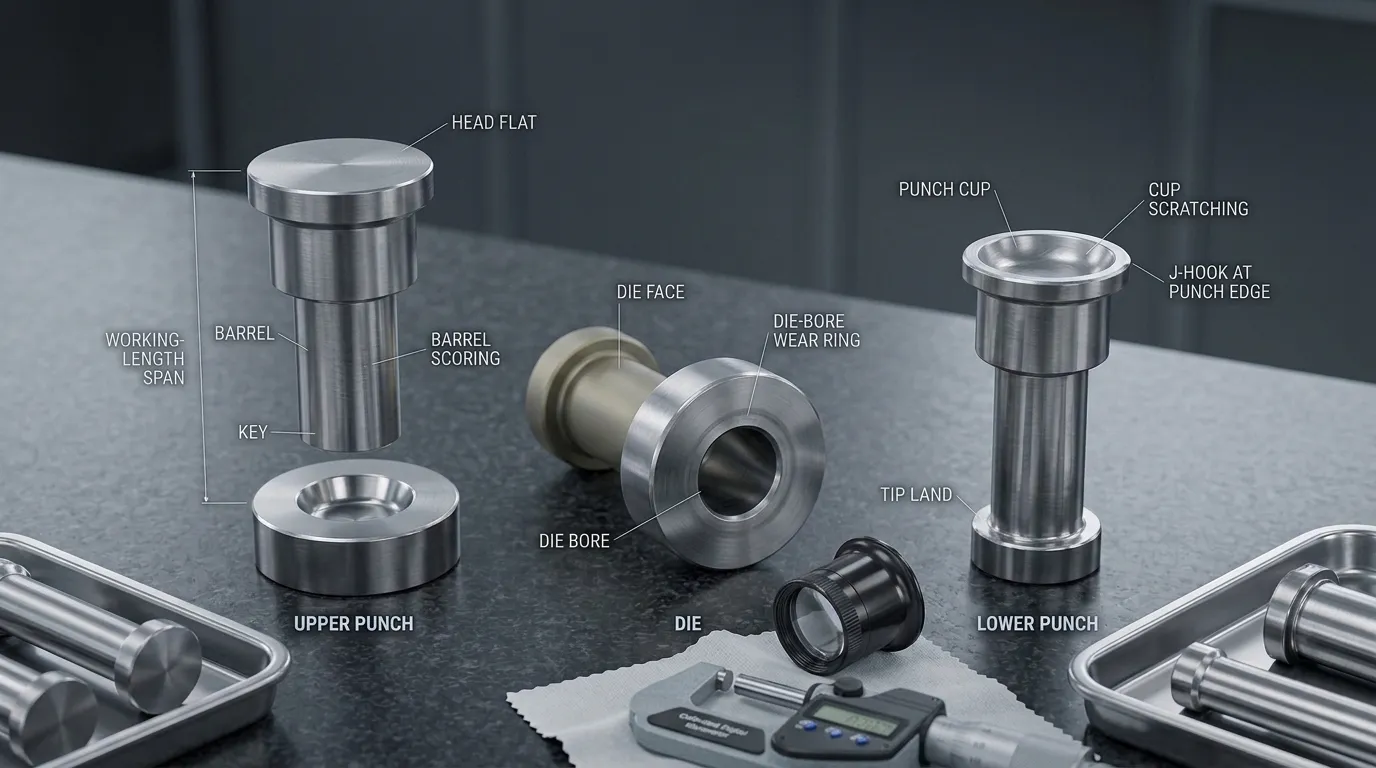
異なる工具機能は異なる機能を果たします. 検査では各欠陥を影響を受ける特徴と結びつけるべきです.
| 特徴 | 審査すべき条件 | なぜ重要なのか |
| パンチカップとエンボス加工 | 傷, ピットティング, コーティング損失, プロファイル損傷, 塗りつぶしや丸みを帯びたディテール | これらの表面がタブレットの顔と刻印を形成します |
| パンチチップランド | バー, Jフック, 幅が不均等です, 欠け声, 物的損失 | 土地の状態はタブレットの縁に影響を与えることがあります, リリース, および構造的挙動 |
| 作業時間 | 承認された限界や工具セットからのバリエーション | 作業長の不一致は圧縮やタブレットの整合性に影響を与えることがあります |
| パンチヘッドとヘッドフラット | 使用歴, 変形, 得点, 接触面の変化 | これらの領域はプレス部品と相互作用し、力の伝達に影響を与えます |
| パンチバレル | 得点, 腐食, 過度な摩耗, 変形 | 銃身の状態は誘導と動きに影響を与えます |
| キーまたは向き付けの特徴 | 使用歴, ゆるさ, 損傷, 位置が誤りです | 向き機能はパンチのアライメントを制御します |
| 顔 | 損傷の取り扱い, 腐食, チップス, バー | 顔面の損傷は取り付けやアライメントに影響を及ぼす可能性があります |
| ボア | Wear ring, 得点, 腐食, テーパー, 表面劣化 | ボア状態はタブレット形成に影響を与えます, 圧縮, および射出 |
パンチ機能のレビュー
パンチカップ, エンボス加工, 土地, 作業長, ヘッド, バレル, キーは別途評価されるべきです.
カップの小さな表面の跡は、プロファイルを変えずに除去できれば修復可能かもしれません. 欠けたエンボス加工や深く穴のこぼれたカップは、研磨で安定して再現できないタブレット成形の形状を再現できないため、交換が必要になることがあります.
パンチエッジの初期のJフックの発達は、制御された修復によって修正されることもあります. 重度のエッジロスは異なります. 除去する材料を十分に取り除くと、土地が減少したり、石板の形状が変わったりする可能性があります.
ヘッドやバレルの欠陥は、タブレットに接触しないからといって無視すべきではありません. これらの機能はパンチの動きやプレスとの相互作用を制御します. 得点, 変形, 摩耗はアライメントや荷重に影響を与えることがあります.
ダイ機能レビュー
ダイボアの検査が必要です:
- 指輪を着けてください;
- 得点;
- 腐食;
- ピットティング;
- テーパーまたは次元変化;
- 粗さ;
- 局所的なコーティング破損;
- 入口や圧縮ゾーン付近の損傷.
ダイボアの摩耗は射出不良に寄与する可能性があります, キャップ, 点滅, および次元不整合, しかし、原因を特定する前に測定が必要です. 詳細な計測プロセスは、専用のガイドに掲載されています。 タブレットダイボアの摩耗測定.
ダイ面や外部取り付け面もバリがないか点検してください, 損傷の取り扱い, そして座り方やアライメントに影響を与える変形.
リファービッシュされた金型を生産に戻す前に必ず確認してください
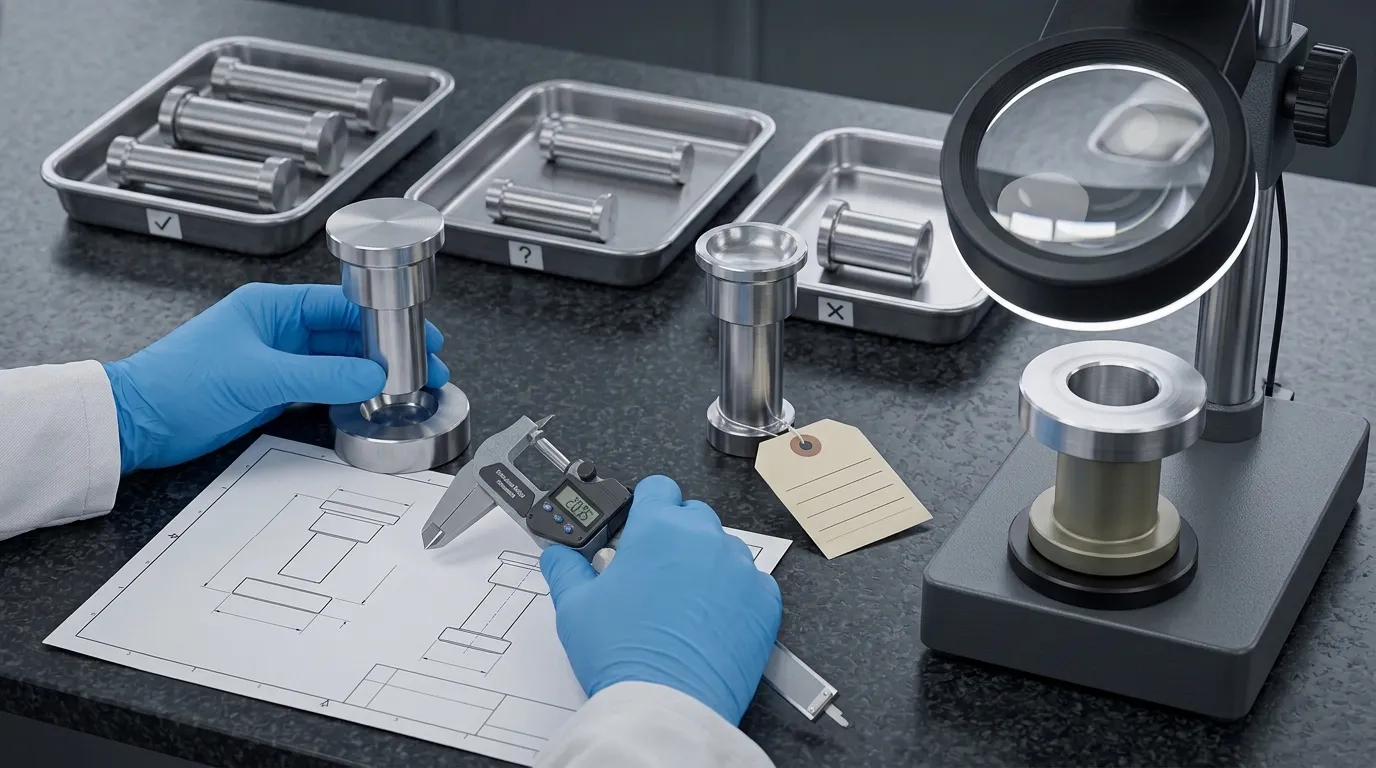
修理やコーティング作業が完了したことは、リリース承認とは異なります. 作業終了後に影響を受けた工具は再度点検してください.
実用的なリリースチェックリストには以下が含まれます:
- 視覚的および拡大再検査;
- 元の欠陥が除去または制御されているか確認してください;
- 影響を受けるすべての重要な寸法を測定してください;
- 部品と承認された仕様を比較してください;
- 部品を他の工具セットと比較;
- 修復されたエッジを点検してください, 土地, カップ, 表, バレル, 鍵, および該当する場合のダイボア;
- 再塗装が行われた塗料の被覆範囲と表面の状態を確認してください;
- 清潔さと防錆性の確認;
- 完了した作業を記録します;
- 前後の寸法を記録;
- 技術者と承認者の特定;
- 最終処分の記録.
規制された製薬事業に関して, 21 CFR 211.182 機器の清掃および保守記録の年代順に対応. その EU GMP 第4巻フレームワーク 制御機器もサポートします, 記録, 制作, および品質システムの実践.
これらの情報源は、管理された手続きと記録の必要性を示しています. これらは普遍的に許容されるスクラッチの深さを定めているわけではありません, 土地の幅, 作業長, またはダイボア限界. その限界は、適用される技術文書および承認された品質システムから得られるものでなければなりません.
リファービッシュや交換業者の評価
サプライヤーは、自分がどのような作業ができるかだけでなく、説明できるべきです, しかし、完成した金型が使用に適しているかどうかを判断する方法です.
リフレッシュ用の工具を送る前に, 聞いてみて:
- 初期の状態はどのように記録されています?
- 作業開始前にどの寸法が測定されるか?
- 修理の対象となる欠陥?
- どの欠陥が拒絶反応を引き起こすか?
- どれだけの素材が除去されるか?
- 既存のコーティングは特定され、安全に除去できますか?
- コーティング除去後の基材の点検はどのように行われますか?
- 修理や再塗装後にどの寸法が再確認されるか?
- 工具セットの整合性はどのように評価されるのですか?
- 完成した金型に付随する記録とは何か?
- 部品が最終検査に失敗した場合はどうなるか?
- 個々のツールはどのように特定され、追跡されるのでしょうか?
- サプライヤーは承認された図面やサンプルから交換用金具を製造できますか?
新品工具メーカーが中古工具の修理や再塗装も提供しているとは限りません. これらの機能には別途確認が必要です.
交換が技術的に正しい判断である場合, SunshinePro presents タブレットプレス金型 パンチとダイスのために, 標準サイズおよび非標準サイズ、図面やサンプルからのカスタム処理を含む. 製品ページには高速鋼も掲載されています, CNC加工, 熱処理, 材料検査報告書, そして新しい工具の検査および納品ワークフロー.
承認された図面を提出してください, サンプル, 工具形式, 材料の必要性, 能力レビューを要請する際の検査期待事項. 交換工具の議論のために, SunshineProを使いましょう お問い合わせページ 損傷した部品がリファービッシュ可能だと仮定するのではなく.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
