



射出成形におけるコアピン: 穴や内部の特徴の形成方法
コアピン射出成形システムは精密ピンを使って穴を開けます, スロット, プラスチック部品内部の内部構造. 注入中に溶融樹脂がピンの周りを流れます, 冷却後に完成した空洞が残ります. 適切なピン材料, 支援, 冷却バランス, そして公差制御はフラッシュ防止に役立ちます, ホール歪み, 早期摩耗, および成形部品の欠陥. ステンレススチールやカーバイドは、樹脂の種類や生産需要によって一般的に選ばれます.
小さな金型部品が、成形部品が生産でスムーズに動作するか、あるいは常に品質問題を引き起こすかを決めることが多いです. コアピンは良い例です. 支持が不十分なピンは曲がることがあります, 早くに摩耗してしまいます, または数千サイクル後に不均一な穴を生じさせる. よく設計されたピンは寸法精度を向上させます, カビの寿命を延ばす, ダウンタイムを短縮します. これらのピンの仕組みを理解することで、エンジニアや購入者は生産開始前に高価な金型ミスを避けることができます.
射出成形におけるコアピンとは何ですか?
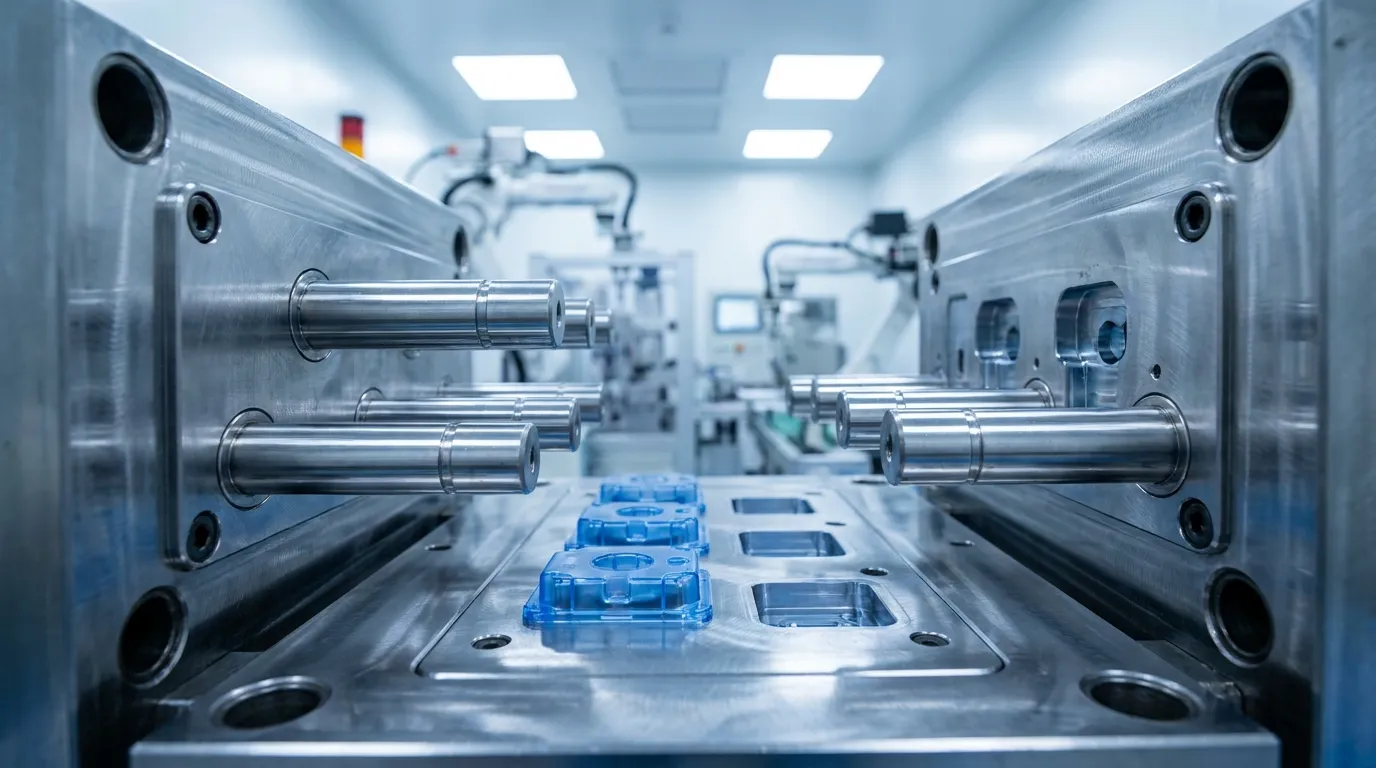
射出成形におけるコアピンは、穴を開けるために使われる精密な金型部品です, スロット, プラスチック部品内部の内部構造. 溶融プラスチックが注入や冷却中に流れる間、金型内に固定されたままです.
コアピンは通常、型のコアやキャビティエリア内に設置されます. 彼らの仕事はシンプルです: プラスチックが存在すべきでない空間を占有すること. 部品が冷えて排出されるとき, 残された空白は完成した内部の特徴となります. 次の通りです DME, これらのピンは、寸法管理が重要な精密成形用途で一般的に使用されています.
ほとんどのコアピンは硬化された工具鋼で作られています, ステンレススチール, またはタングステンカーバイド. 材料は成形される樹脂によって異なります, 予想生産量, 摩耗条件. ガラス充填プラスチック, 例えば, 標準鋼は研磨性の充填剤含有量のため、すぐに摩耗します.
メーカーは部品設計に応じて形状やジオメトリも異なります. 一部のピンは単純な丸い穴を形成します, 一方で、複雑な内部チャネルや狭いスロットを作るものもあります. 大量生産型は交換型を使うことが多いです 精密コアピン そのため、摩耗したピンは型全体を再構築せずに交換できます.
コアピンはどのようにして穴や内部構造を形成するのですか?
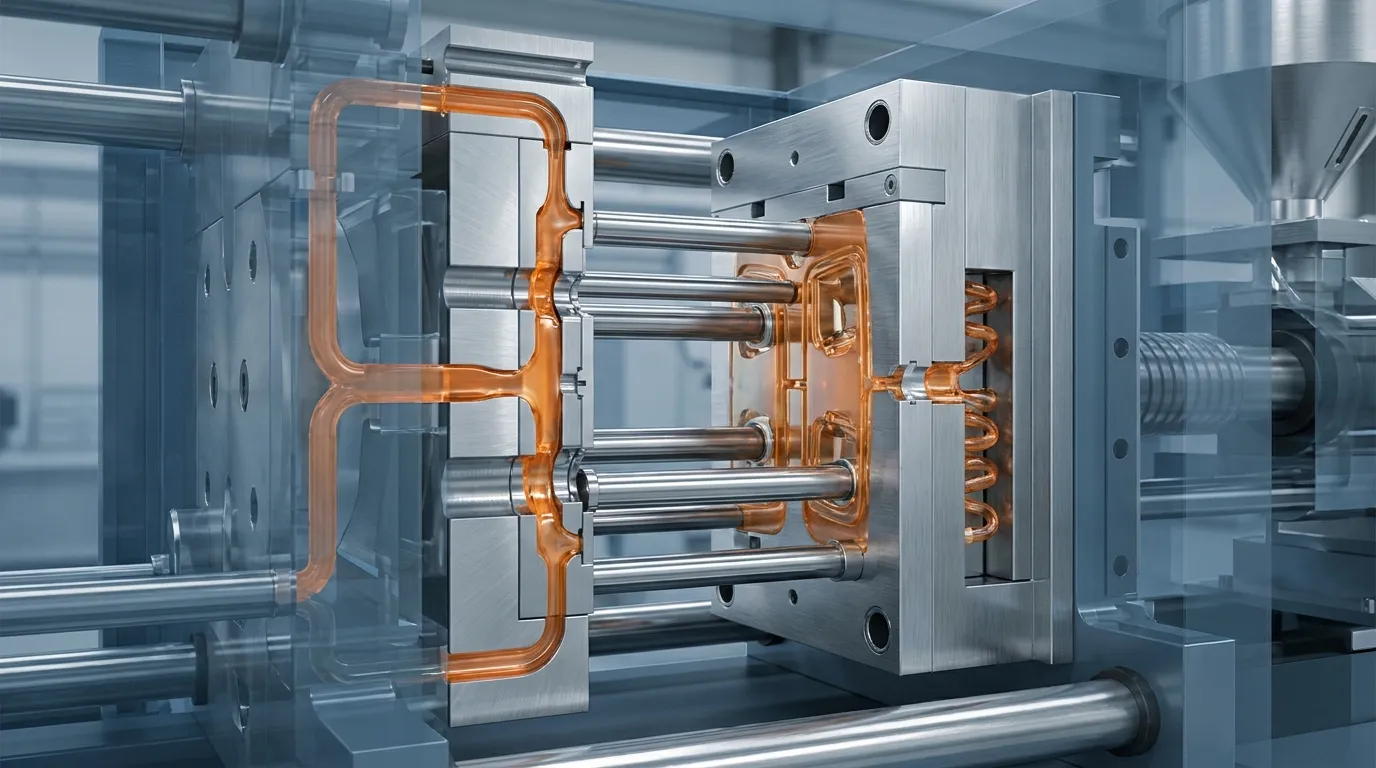
コアピンは金型空洞内の空間を占め、溶融したプラスチックがその周りを流れることで内部の形状を作り出します. 冷却後, 残った空洞が完成した穴となります, チャンネル, または成形部品の内部構造.
成形サイクルは、型が閉じて圧力をかけて溶融樹脂が空洞に入ったところから始まります. コアピンはプラスチックが特定の部分を満たすのを遮断します. 代わりに樹脂がピンの表面を流れます, 注入および詰め込み中の周囲形状の形成. エレクトロニクスメディア このプロセスは二次加工なしに内部成形特徴を作成するために不可欠であると説明しています.
注入および詰め込み中
空洞内の圧力は非常に高くなることがあります, 特に薄壁部品やガラス充填材の場合. ピンが細すぎたり、支持が不足している場合, 注射中にわずかに偏ることがあります. その小さな動きが楕円形の穴を開けることもあります, 次元ドリフト, または壁の厚さが不均一であること.
この問題はコネクターハウジングや医療部品のマイクロフィーチャーでよく見られます. 薄いカーバイドピンを用いた医療用ハウジング型は、厳密な公差をうまく保持できることがあります, ただし、ピンの長さと支持形状が慎重にバランスを取られている場合に限ります.
冷却および排出時
冷却は最終的な穴の品質にも影響します. ピン周辺の熱伝達が不均一になると、成形プラスチックの収縮差が生じることがあります. 一部の金型では、サポートスリーブや最適化された冷却チャネルを追加して、長いピン周辺の温度を安定させます.
冷却後, 型が開き、部品が排出されます. コアピンは引きずったり引っかかったりせずにきれいに離さなければなりません. もし樹脂がピンの周りで収縮しすぎた場合, 排莢力が増し、表面損傷の可能性が高まります.
コアピンにはどの材料が使われているか?
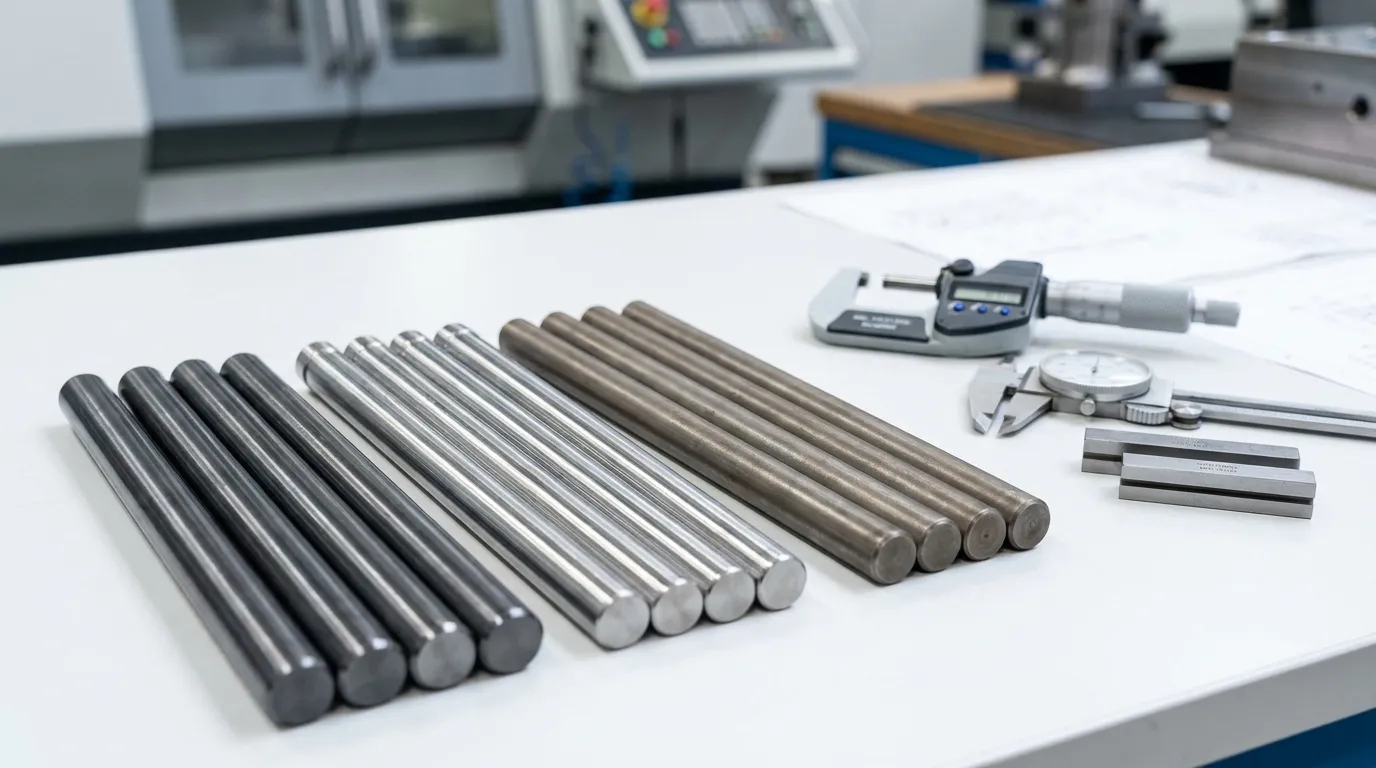
コアピンの材料選択は樹脂の研磨性に依存します, 腐食曝露, および公差要件. ステンレス鋼は腐食環境によく対応します, 一方、カーバイドはガラス充填プラスチックのような高摩耗用途で性能が優れています.
異なる成形条件によってコアピンにかかる応力は異なります. 熱循環, 射出圧力, 樹脂化学, 研磨剤はピンの寿命に影響を与えます. 間違った素材を選ぶとメンテナンス期間が大幅に短縮されることがあります.
標準的な工具鋼ピンは、少量の消費者向け部品に完璧に使える場合があります. 同じピンは、24時間24時間稼働するガラス入りナイロン製の自動車型でも急速に摩耗する可能性があります. ファルコンCNCスイス 高摩耗型成形環境においてカーバイドが強力な選択肢であることを強調しています.
| 素材 | 最適なユースケース | 主な利点 | Main Limitation |
|---|---|---|---|
| Tool steel | 一般的な成形 | コスト効率の良い | 耐摩耗性の低下 |
| Stainless steel | 腐食性樹脂 | 耐腐食性 | カーバイドよりも耐摩耗性が低い |
| タングステンカーバイド | ガラス充填樹脂 | Excellent wear resistance | コストの高さ |
カーバイドが必ずしも最良の選択肢とは限りません. 研磨用途でも良好な性能を発揮します, しかし、腐食性樹脂システムにはステンレス鋼の方が安全であることが多いです. PVCや難燃性材料は時間とともに標準鋼を侵攻する可能性があります, 特に湿度の高い生産環境では.
大量のボトルキャップ型はその実例の一つです. ステンレスピンからカーバイドピンへの切り替えは、研磨剤による摩耗増加の際にメンテナンス間隔を大幅に延長することがあります. それでも, カーバイドは、中程度の公差を持つ低容量型では正当化が難しくなります.
特殊な形状を必要とする型の場合, 多くのメーカーは カスタム金型ピン 部品形状と樹脂タイプに合わせて特別に設計されています.
コアピン設計の不備が引き起こす問題?
コアピンの設計が悪いと寸法ドリフトを引き起こすことがあります, フラッシュ, 歪んだ穴, 取り付け部品, および早期ピンの破損. 薄い支持されていないピンや誤った材料選択は、成形品質の問題の一般的な原因です.
コアピンは内部形状を制御するため、成形部品の品質に直接影響します. 注入中のわずかなピンの動きでも、目に見える欠陥や公差の問題を引き起こすことがあります. ピン周辺の冷却不均衡も周囲のプラスチックを歪めることがあります.
家電の筐体がその代表例です. 長く支えのないピンが不均一な冷却ゾーンの近くにある場合, 完成した穴は収縮後にやや楕円形になることがあります. その小さな欠陥が後々組み立ての問題を引き起こす可能性があります.
UPMold 冷却設計ガイダンス 冷却不均衡が成形中の歪みや寸法の不均一にどのように寄与しているかを示しています.
コアピン故障トラブルシューティング表
| 問題 | 原因としては | ピンコンディション | 推奨修正案 |
|---|---|---|---|
| 穴の周りにフラッシュ | ピンの動き | 緩んだり摩耗したりするサポート | サポートフィット感の向上 |
| 楕円形の穴 | ピンのたわみ | 細長いピン | 直径や支持力を増やす |
| 射出時の詰まり | 過剰収縮 | Surface wear | ポリッシュまたはコートピン |
| 急速な摩耗 | 研磨樹脂 | 鋼鉄の侵食 | カーバイドへのアップグレード |
| 特徴付近の焼け跡 | 換気不良 | 熱の蓄積 | 換気と冷却の改善 |
非常に細いピンでも複雑な形状をうまく作り出すことができます, しかし、支持されていないロングピンは生産中のたわみのリスクを高めます. 高精度の公差は、熱の動きや繰り返しの圧力サイクルがプロセスに入ると維持が困難になります.
冷却は加工精度と同じくらい重要です. 一部の金型は、長時間の生産中にピン周辺の熱バランスが変化するため、寸法検査に失敗します. より良い冷却レイアウトは、より厳密な加工公差よりも問題を早く解決することが多いです.
成形部品は内部構造の周りの射出にも依存しています, 理解 エジェクタースリーブ設計 粘着や部品損傷を減らすのに役立ちます.
コアピンとイジェクターピン: 違いは何ですか??
コアピンは内部構造を形成します, 一方、エジェクターピンは冷却後に完成部品を金型から押し出します. コアピンは通常、成形中は固定されたままです, 射出ピンは排出段階で動く.
これら2つの型の部品は、どちらも工具内の円筒形のピンのように見えるため、しばしば混同されます. 彼らの機能はまったく異なります. コアピンは形状を作り出します. イジェクターピンで完成品を型から取り出します.
オプロテック コアピンがキャビティ成形に直接関与していることを説明しています, 一方、エジェクターシステムは冷却後にのみ作動します.
| 特徴 | コアピン | イジェクターピン |
|---|---|---|
| 主な機能 | 形状の穴/特徴 | 押し出した成形部品 |
| 移動 | 通常は静止しています | 退場中の動き |
| サイクルにおける位置 | 噴射と冷却 | 排出ステージ |
| 主な摩耗問題 | たわみと摩耗 | 繰り返し滑り |
この区別は金型設計審査時に重要です. エジェクターの配置だけに注目する購入者は、ロングコアピンの重要なサポート要件を見落とすかもしれません. その見落としが後で高額な工具の修正を生む可能性があります.
より広い工具比較のために, その 金型排出システム このセクションでは、射出部品が成形部品リリースとどのように相互作用するかを説明します. 異なるコンポーネントカテゴリを比較するエンジニアも、 イジェクターピンガイド 追加の工具詳細.
エンジニアはコアピン設計を承認する前に何を確認しるべきか?
コアピンの配置を承認する前に, エンジニアは支持長を確認するべきです, 材料選定, 冷却露出, および予想される樹脂摩耗条件. 小さな設計上の妥協は、大量生産サイクル開始後に生産失敗につながることが多いです.
長く支えのないピンは最大の警告サインの一つです. 小さなコネクタ機能ならCADでは許容範囲に見えるかもしれません, しかし、繰り返しの射出圧力で生産中にピンがわずかに曲がることがあります. サポートスリーブやジオメトリの変更は、許容範囲を過度に押し広げるよりも安全な場合があります.
コアピン材料選択マトリックス
| 樹脂タイプ | 摩耗レベル | 腐食リスク | 推奨教材 | トレードオフ |
|---|---|---|---|---|
| 標準PP | 低め | 低め | Tool steel | 低コスト |
| ガラス充填ナイロン | ハイ | 低め | Carbide | 高い工具コスト |
| 難燃樹脂 | メディア | ハイ | Stainless steel | カーバイドよりも摩耗が早い |
| 医療用樹脂 | メディア | メディア | Stainless steel | 良好な耐腐食性 |
承認チェックリスト
- ピン径を支持されていない長さと照合してください
- 樹脂の研磨度と充填剤含有量のレビュー
- 長いピンの近くの冷却レイアウトを確認してください
- 生産量と共に許容範囲の期待を確認してください
- 狭い部分の周囲の換気点を点検してください
- メンテナンスのための交換アクセス性をレビュー
高精度の公差は冷却バランスが悪い場合には意味がありません. 一部の金型は、最初は優れた加工精度を達成します, その後、生産中に炉心周辺の熱分布が変化するためドリフトします.
より広い視点を必要とするエンジニアのために 金型部品の完全な概要, ピラーガイドはコアピンが冷却システムとどのように相互作用するかを説明しています, 空洞, エジェクター, および金型全体の構造全体にわたるその他の工具要素.
次のステップを正しく進める
コアピンの射出成形システムは一見シンプルに見えます, しかし、それらは部品の品質に影響を与えます, 工具寿命, メンテナンス頻度, そして多くの買い手が予想するよりも生産の安定性も高い. 適切なピン材料と支持設計を組み合わせれば、フラッシュを防ぐことができます, ホール歪み, そして生産が始まる前の初期の摩耗.
新しい型の設計を見直す場合, 樹脂タイプに注目, サポートされていないピン長, 冷却バランス, そして生産量が予想されるのは先です. これらの要素は通常、紙の上でできるだけ厳密な公差を追い求めるよりも重要です. より複雑な工具の決定のために, レビュー中 射出成形設計ガイド コアピンの選択を広い型システムに結びつけるのに役立ちます.
よくある質問
射出成形におけるコアピンとは何ですか?
コアピンは、穴を形成するための精密な金型部品です, スロット, そして成形プラスチック部品内部の内部構造. 溶融樹脂が注入や冷却中に周囲を流れながら、キャビリティ内に留まります.
コアピンとイジェクターピンの違いは何ですか??
コアピンは成形部品の内部形状を作り出します, 一方、イジェクターピンは冷却後に完成品を型から取り出します. 各部品は成形サイクルの異なる段階で動作します.
コアピンはどのような素材で作られています?
コアピンは一般的に工具鋼で作られています, ステンレススチール, またはタングステンカーバイド. 最適な素材は摩耗状態によって決まります, 腐食曝露, 樹脂の研磨性, 生産量.
コアピンが成形欠陥を引き起こすことがあります?
はい. 設計が不十分だったり、摩耗したコアピンはフラッシュを生じさせることがあります, 次元変動, くっつきの問題, そして歪んだ穴. 長く支えのないピンは、注入時に特に動きやすいです.
なぜコアピンは摩耗するのでしょうか?
コアピンは繰り返しの熱サイクルで摩耗します, 樹脂による摩耗, および射出圧力. ガラス充填プラスチックや腐食性樹脂は、標準材料よりも摩耗速度を速く増加させる傾向があります.
射出成形コアピンの精度はどのくらいですか?
精密コアピンは適切に支持・冷却されれば、非常に厳しい公差を保持できます. 高精度の型は、材料や生産条件によってミクロンレベルの一貫性を達成することがあります.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
