



射出成形表面仕上げ: 規格, オプション, およびコスト影響
射出成形の表面仕上げがテクスチャーを制御します, グロス, 成形時にプラスチック部品に粗さが伝わる. SPI仕上げは、研磨された化粧表面に一般的に使用されています, VDI仕上げはマットやテクスチャのある部分に適しています. 適切な仕上げが見た目に影響します, 射出, スクラッチの視認性, 型の摩耗, および工具コスト, したがって、仕上げの選択は見た目の目標と製造可能性、生産効率のバランスを取るべきです.
金型表面仕上げは部品の見た目を変えるだけではありません. リリース力に影響を与えることがあります, スクラッチ耐性, 研磨の時間, さらには、型がどれくらいの期間生産されるかまでも. 間違った仕上げを選ぶと、しばしば金型コストが高くなったり、回避可能な外観の問題が生じたりします. このガイドでは、SPIとVDIの仕組みについて説明します, いつ使うべきか, そして、製品や生産目標に仕上げを合わせる方法についても学びます.
射出成形表面仕上げとは何か?
射出成形の表面仕上げは、金型空洞からプラスチック部品に移されるテクスチャーと粗さを定義します. 選ばれる仕上げは製品の外観に影響します, スクラッチの視認性, 射出性能, 型の摩耗, および工具コスト.
すべての成形プラスチック部品は、型枠の空洞表面の状態をコピーします. 高度に磨かれたキャビティは光沢のある外観を作り出します, テクスチャーのあるキャビティはマットまたはパターン仕上げを作り出します. 表面仕上げは、射出時の部品と金型の相互作用も変化させます.
滑らかな仕上げはしばしば高級感を帯びて見えます, 特に消費者向け製品に関しては. また、傷や指紋が見えやすくなります. テクスチャー仕上げは摩耗を隠しやすく、グリップ力も向上します, そのため、自動車の内装や産業用ハウジングでよく使われています.
仕上げの選択も製造時間に影響を与えます. 鏡面で磨かれた表面はより多くの加工が必要です, 研磨, および検査作業. これにより、金型のライフサイクル全体を通じて工具のコストやメンテナンスの必要性が増加します.
型の構造や工具システムのより広い概要を知りたい場合, サンシャインプロズ 完全プラスチック射出成形ガイド より詳細な金型工学のプロセスを説明します.
また、 型製造段階 最終的な表面品質に影響を与える.
SPIおよびVDI表面仕上げ基準とは何を意味するのか?
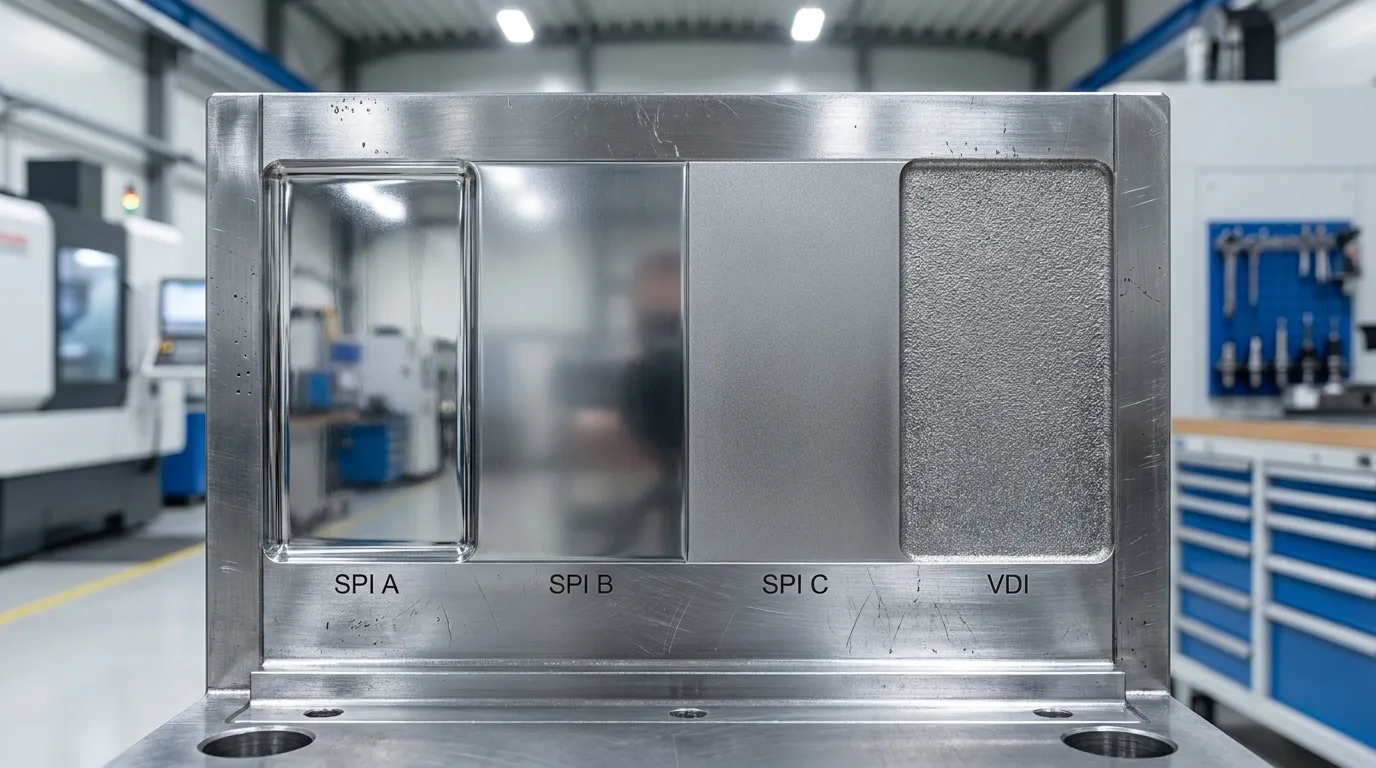
SPI規格では、ポリッシュドモールド仕上げを高光沢AグレードからテクスチャーDグレードまで分類しています, 一方、VDI 3400はマットおよびテクスチャ面にEDMテクスチャスケールを使用しています. SPIは研磨された化粧部品に一般的に使われます, 一方、VDIはテクスチャー加工された工業用仕上げに好まれます.
ほとんどの射出成形表面仕上げ仕様はSPIまたはVDI規格を使用しています. SPIはプラスチック産業協会(Society of the Plastics Industry)の略で、研磨仕上げに重点を置いています. VDI 3400はテクスチャ処理EDMサーフェスに一般的に使用されています.
次の通りです フィクティブのSPIフィニッシュガイド および エンジニアリングプロダクトデザインの表面仕上げリファレンス, SPIグレードは、非常に磨かれたミラー仕上げから粗い質感の表面まで多岐にわたります.
SPIの成績解説
| SPIグレード | 外見 | Typical Use | 相対コスト |
|---|---|---|---|
| SPI A1-A3 | ミラーグロス | 光学部品, プレミアムコスメティックス | 最高位 |
| SPI B1-B3 | セミグロス | 消費者向け住宅 | 中〜高 |
| SPI C1-C3 | マット | ユーティリティコンポーネント | メディア |
| SPI D1-D3 | テクスチャー付き | 工業部品 | 下 |
ミラーポリッシュされたSPI A仕上げが必ずしも最良の選択肢とは限りません. 光学的クリアさや高級なコスメにとても効果的です, しかし、指紋も明らかになります, 引っかき傷, そして成形欠陥の改善も容易にします.
VDIテクスチャグレードの説明
| VDIレンジ | テクスチャレベル | 典型的な用途 |
|---|---|---|
| VDI 12-18 | ファインマット | 消費財 |
| VDI 21-27 | ミディアムテクスチャー | 自動車用トリム |
| VDI 30-45 | 厚いテクスチャー | 工業用住宅 |
VDIテクスチャはしばしばEDMで作成されます, または電気放電加工. これらの仕上げは、グリップが必要な製品によく合います, 反射の軽減, あるいは、むしろスクラッチマスキングの方がいい.
表面仕上げは外観にどのような影響を与えるのでしょうか, 摩擦, および射出?
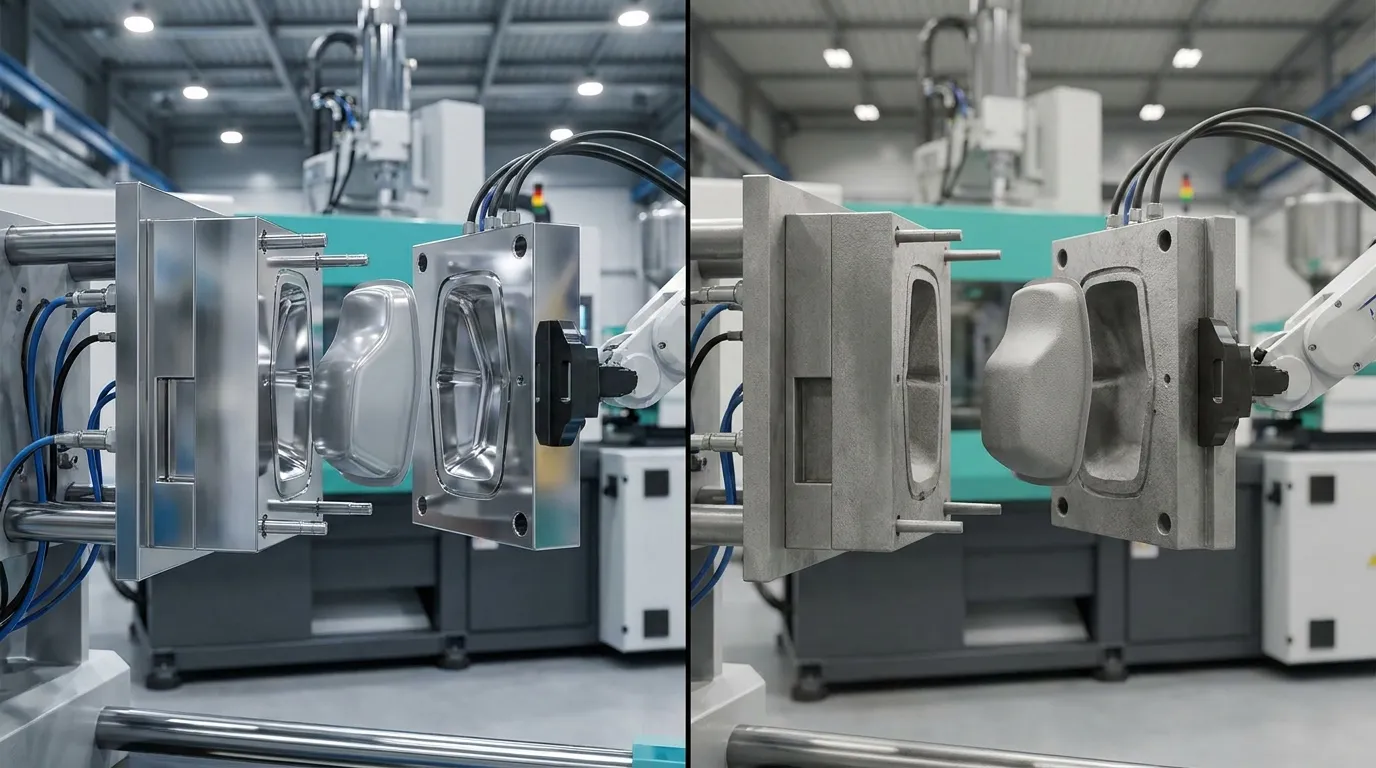
表面仕上げは見た目だけでなく、さまざまな影響を与える. 高光沢仕上げは粘着性を増やし傷を目立たせることがあります, テクスチャー仕上げはグリップを改善し欠陥を隠すことがありますが、滑らかな排莢には大きなドラフト角度が必要なことが多いです.
表面仕上げは成形部品のキャビティ内での挙動を変えます. 滑らかで磨かれた表面はプラスチックと鋼との接触面積を増やします. 一部の材料では, それが射出時の摩擦を増加させます.
テクスチャのある表面は接触点を分散させ、目に見えるドラッグマークを減らすのに役立ちます. また、沈み跡も隠します, 指紋, そして、磨かれた表面よりも軽微な外観上の欠陥も改善しています. これが自動車内装でミラーグロスの代わりにテクスチャー仕上げがよく使われる理由の一つです.
次の通りです ニコレプラスチックスの表面仕上げ概要, 仕上げの選択は、外観の目標と成形性能の要件の両方に合致している必要があります.
なぜテクスチャのある表面はもっと強いドラフト角度が必要なのか
テクスチャー型は、プラスチックが排出時にキャビティ表面をより強く掴むため、通常はより強いドラフトを必要とします. より深いテクスチャほど機械的な抵抗が強くなります, 特に柔らかい素材の場合.
| 仕上げタイプ | 典型的なドラフトニーズ | 射出リスク |
|---|---|---|
| 高いポリッシュ | 低流の可能性があります | スティックリスク |
| 軽いテクスチャー | 中程度の徴兵 | バランス |
| 深いテクスチャー | より高いドラフトが必要 | 抵抗痕の可能性もあります |
ナイロン充填の工業用ハウジングは良い例です. あるメーカーはグリップ向上のためにアグレッシブなテクスチャを選択しました, しかし、元の喫水角度は低すぎました. 射出中に部品がくっつき始めました, そのため、目に見える抵抗痕やサイクルタイムの遅延が生じました. ドラフトを増やすことでレジンを変えずに問題は解決しました.
テクスチャー仕上げを評価する場合, サンシャインプロズ ドラフト角のガイドライン 設計段階の初期段階でのリリース問題を避けるのに役立ちます.
異なる製品タイプでどの仕上げを選ぶべきか?
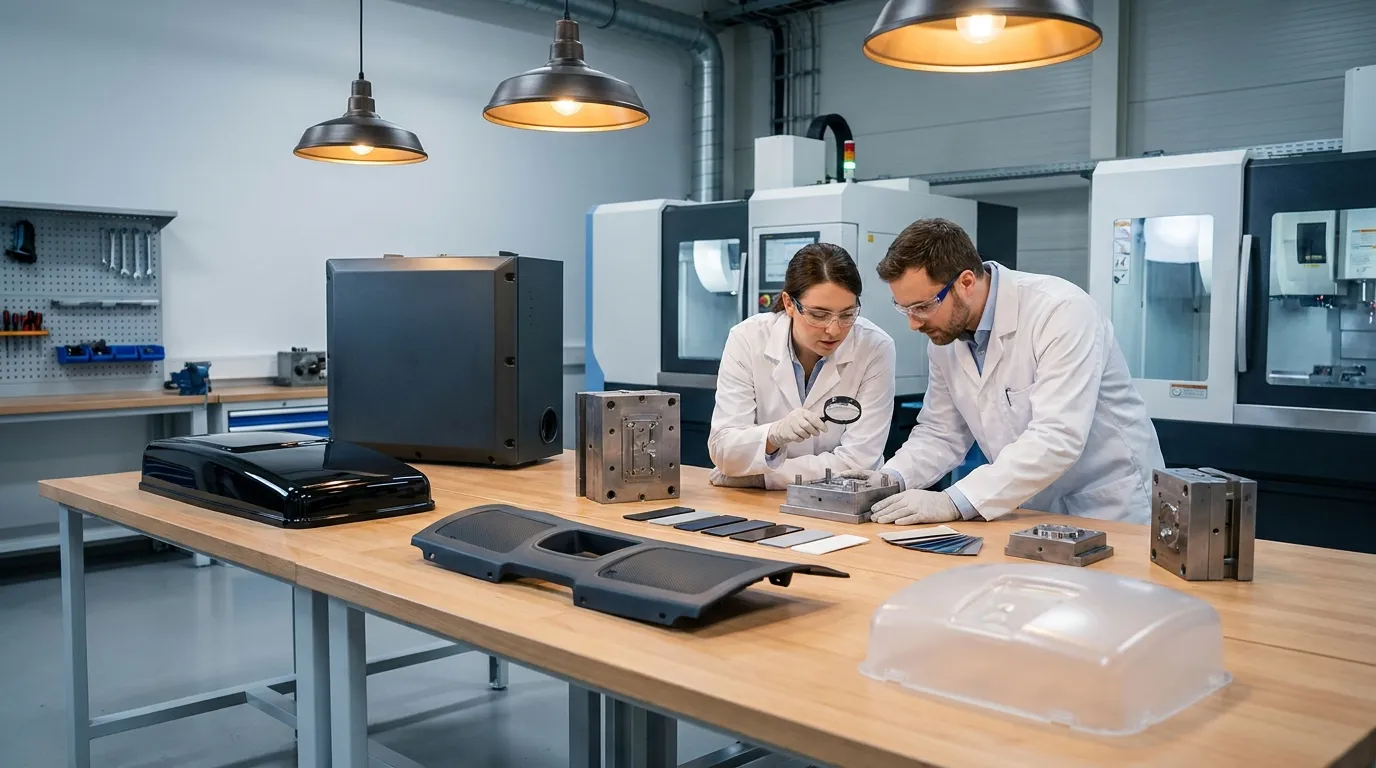
最適な射出成形表面仕上げは、製品の外観要件によって異なります, 取り扱い環境, および生産目標. 高光沢のSPI A仕上げは化粧品の消費財に適しています, 一方、テクスチャー入りVDI仕上げはグリップにより優れていることが多いです, スクラッチ耐性, および産業の耐久性.
適切な仕上げは成形後の製品の使い方によります. 化粧用電子機器のハウジングは、産業用ブラケットや医療用エンクロージャーとは異なる表面挙動が必要です.
テクスチャー仕上げは、頻繁に扱う製品には見た目摩耗を隠しやすく、時間とともに目立つ取り扱い跡を減らすため、より安全な選択肢であることが多いです.
製品タイプ別の仕上げ選択
| 製品タイプ | 推奨仕上げ | 主な理由 |
|---|---|---|
| 民生用電子機器 | SPI A2またはB1 | プレミアムな外観 |
| 自動車内装トリム | VDI 24-30 | まぶしさや傷隠しの軽減 |
| 医療用囲い | SPI Bフィニッシュ | 中程度の光沢で掃除が楽です |
| 工業用住宅 | VDIテクスチャ | 耐久性とグリップ |
| 内部構造部品 | SPI C仕上げ | 金型コストの削減 |
家電メーカーがよくある例です. 最初のハウジングデザインは、製品にプレミアムな外観を求めていたため、ミラーポリッシュ仕上げのSPI A仕上げを採用しました. 生産開始後, 指紋の苦情増加. メーカーは金型のジオメトリを変えずに目に見えるにじみを減らす細かいVDIテクスチャに切り替えました.
より広範な製造可能性計画のために, サンシャインプロズ DFMの決定 ガイドが、見た目の選択が工具や生産効率にどのように影響するかを説明します.
表面仕上げはどれくらい金型のコストを上げるのでしょうか?
表面仕上げは金型コストに大きな影響を与えることがあります。なぜなら、高研磨の空洞は追加の加工を必要とするからです, 手磨き, 検査, およびメンテナンス. ミラー仕上げは通常、金型作業時間を増加させるため、外観や光学的クリアさが本当に必要な場合にのみ指定してください.
高光沢研磨は金型製造の複数の段階で労働力を増やします. 工具メーカーはしばしば複数回の研磨パスを必要とします, より細かい研磨剤, さらに、小さな表面欠陥を除去するための追加検査作業も行っています.
次の通りです BECグループの射出成形表面仕上げガイド, 仕上げに関連する製造可能性の決定は、工具コストやリードタイムに大きな影響を与えることがあります.
なぜミラーポリッシュは金型時間を増やすのか
ミラー研磨は遅いです。なぜなら、小さな加工痕を手作業で除去しなければならないからです. 高度に研磨されたキャビティは、長時間の生産期間中も表面品質を維持するために慎重なメンテナンスが必要です.
| 仕上げタイプ | 相対的な工具時間 | メンテナンス需要 |
|---|---|---|
| SPI A ミラーポリッシュ | 最高位 | ハイ |
| SPI Bセミグロス | 中程度 | メディア |
| SPI C マット | 下 | 下 |
| VDIテクスチャ | 中程度 | メディア |
多くのメーカーは、部品がほとんど目立たなくても高光沢仕上げを過剰に指定しています. そういう場合, 低コストのマット仕上げは、製品の価値に影響を与えないまま製造性を向上させることが多いです.
産業用ブラケットプロジェクトがこれを明確に示しています. 元の設計では、隠れた内部部品には磨き上げ仕上げが指定されていました. 審査後, 金型チームはマットなSPI C仕上げに切り替えました. これにより研磨作業が減り、部品性能を変えずに金型の納品時間も短縮されました.
工具予算を比較している場合, サンシャインプロズ 工具コスト係数 記事がカビの複雑さについて説明しています, フィニッシュレベル, キャビティ設計が価格に影響を与える.
どの仕上げは異なるプラスチック素材に最も合うか?
プラスチックごとに磨かれた表面やテクスチャーのある表面に対する反応は異なります. 樹脂の挙動は光沢の一貫性に影響します, スクラッチの視認性, そしてリリースパフォーマンス.
| 素材 | 最良の仕上げタイプ | 共通の懸念 |
|---|---|---|
| ABS | SPIAまたはB | 光沢面の指紋 |
| Polycarbonate (PC) | SPI A | 光学的クリアリティ要件 |
| Polypropylene (PP) | SPI B または VDI | 表面ディテールのシャープネスが低い |
| ナイロン | SPI C またはテクスチャ | 排莢抵抗 |
| ガラス充填樹脂 | マットかテクスチャか | 研磨性充填剤による型の摩耗 |
充填された材料は特に注意が必要です. ガラス充填プラスチックは、補強繊維が研磨性があるため、磨かれた空洞の摩耗が早くなります. 多くの産業用途において, マットやテクスチャー仕上げの方が長期間生産しても耐久性があります.
医療機器のハウジングは、ミラーポリッシュの代わりにセミグロス仕上げが使われることが多いです. 適度な光沢のレベルは、不要な研磨コストを増やさずに表面を掃除しやすくします.
欠陥やコストを増やす一般的な表面仕上げミス
多くの金型仕上げの問題は過剰仕様から始まります. 樹脂の挙動を考慮せずに高光沢仕上げを選ぶ方法, ドラフト角, または生産の摩耗は、金型コストを増加させ、回避可能な外観や射出問題を引き起こすことがあります.
最も一般的な間違いは、見た目だけで仕上げを選ぶことです. 見た目の目標は重要です, しかし仕上げの選択も脱型剤に影響を与えます, メンテナンス, 生産の安定性.
もう一つよくある問題は、デザインプロセスの遅い段階でテクスチャを選びすぎることです. ドラフト角度が確定した後にテクスチャを追加すると、排出時に粘着や目に見えるドラッグマークが発生することがあります.
表面仕上げチェックリスト
- 仕上げレベルと実際の製品の可視性を合わせる
- テクスチャのある表面のドラフト角を大きくする
- 研磨レベルを承認する前に樹脂の互換性を確認してください
- 見た目が必要でない限り、ミラーポリッシュは避けてください
- 長期的なメンテナンスや摩耗を考慮してください
- 図面の外観優先ゾーンを確認する
テクスチャーのある自動車トリムパネルは実用的な例です. 元の設計では、車内内で強く日光を反射する磨かれた仕上げが施されていました. 中程度のVDIテクスチャに切り替えると、まぶしさが減り、日常の使用による傷が隠れました.
SunshineProのレビューはできます 工具レビュープロセス 仕上げの決定が工具承認前にどのように評価されるべきかを理解するため.
エンジニアリング図面で金型表面仕上げをどのように指定すればよいでしょうか?
明確な仕上げ仕様はサプライヤーの混乱を減らし、生産ランを通じた外観の一貫性を維持するのに役立ちます. 図面には仕上げ基準と仕上げが適用される正確な表面積の両方が示されているはずです.
ほとんどのメーカーは、設計図面上でSPIまたはVDIのコールアウトを直接使用しています. また、見た目が最も重要となる場所を型製造者が把握できるように、化粧優先ゾーンも明確に表示すべきです.
表面仕上げ仕様チェックリスト
- 図面に直接SPIまたはVDI仕上げグレードを指定してください
- 化粧品の表面をはっきりとマークしてください
- テクスチャ付きゾーンとポリッシュゾーンを別々に識別してください
- テクスチャー付き表面のドラフト要件を確認する
- 最終承認前に樹脂の適合性を確認しましょう
- 仕上げの期待を工具予算と一致させる
良好な仕様プロセスは、後々高額な改訂を防いでいます. 質感の深さや光沢のレベルがわずかに変わると、研磨時間に影響します, 維持管理の取り組み, そして生産の一貫性.
より広範な金型計画の指針, サンシャインプロズ 型の仕様レビュー Resourceは、設計上の意思決定が工具の性能や製造可能性にどのように影響するかを説明します.
次のステップを正しく進める
最良の射出成形表面仕上げは見た目のバランスを取っています, 生産効率, そして長期的な耐久性. 磨かれた表面は見た目の向上にも役立ちます, しかし、それは工具のコストを上げたり、傷が目立ったりしやすくなることもあります. テクスチャー仕上げは、グリップや耐摩耗性が光沢よりも重要な高接触用途で性能が良いことが多いです.
完走を承認する前に, 樹脂の種類を確認しましょう, 製品の可視性, ドラフト角, そして工具予算をまとめて. 設計段階の早い段階で実用的な仕上げを決めることで、後々高額な金型の修正や製造上の問題を防げることが多いです.
よくある質問
射出成形におけるSPI仕上げとは何か?
SPI仕上げは、射出成形部品に使用される標準化された金型表面分類システムです. グレードは高光沢のポリッシュ仕上げからテクスチャー付きマット仕上げまで多岐にわたります, メーカーが外観および機能的な表面要件を明確に定義する支援.
SPI仕上げとVDI仕上げの違いは何ですか?
SPI仕上げは主に研磨された表面品質を指します, VDI仕上げはテクスチャーEDM表面に一般的に使われます. SPIはしばしば美容用の光沢のために選ばれます, 一方、VDIはマットテクスチャや工業製品により適しています.
テクスチャー仕上げはドラフト角度をもっと必要としますか??
はい, テクスチャー仕上げは、部品が型からきれいに取り出されるよう、通常は大きなドラフト角度が必要です. 深いテクスチャほど表面抵抗が強くなります, これにより、射出時のドラッグマークのリスクが高まります.
どの射出成形仕上げが傷を最もよく隠すか?
マットやテクスチャー仕上げは、一般的に傷を隠します, 指紋, そして鏡面よりも小さな外観の欠陥が良い. 高度に磨かれた部品は、日常使用中に取り擦り傷が目立ちやすい傾向があります.
磨かれた金型は高いですか??
はい, 研磨された金型は通常、追加の加工が必要なため高価になります, 手磨き, 検査, およびメンテナンス作業. ミラー研磨された空洞は、工具のリードタイムや長期的なメンテナンス作業も増加させることができます.
家電製品に最適な仕上げは何でしょうか?
消費者向け電子機器では、プレミアムな外観が最も重要な場合にSPI AやSPI B仕上げが使われることが多いです. フィンガープリント抵抗やグリップが高光沢よりも優先される場合、細かいVDIテクスチャはより効果的です.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
