



ステンレスプレス用のパンチピン: 素材とコーティングの選択肢
ステンレスプレスに使用されるパンチピンに最適な材料やコーティングは存在しません. 適切な組み合わせはステンレスのグレードや状態によって異なります, シート厚, パンチジオメトリ, 生産量, 潤滑, 路線, クリアランス, そして、すでに生産段階で現れている故障モード.
パンチ基材は全体の靭性を提供します, 圧縮強度, およびエッジサポート. 熱処理により、その実用的な硬度と破壊耐性が確立されます. 表面仕上げは摩擦や材料の吸収に影響を与えます. その後、コーティングや表面処理によって摩耗が変化します, 熱, および滑動挙動. これらの要素のうち一つだけを選ぶだけでは、完全な問題を解決することはほとんどありません.
このガイドは、ステンレス鋼板を貫通またはブランクするためのパンチピンに焦点を当てています. パンチ自体がステンレス鋼で作られているとは限りません. ダイの種類に関するより広範な情報, システムレベルの材料選択, クリアランス, 公差, そして調達, 参照 パンチダイズガイド (推論).
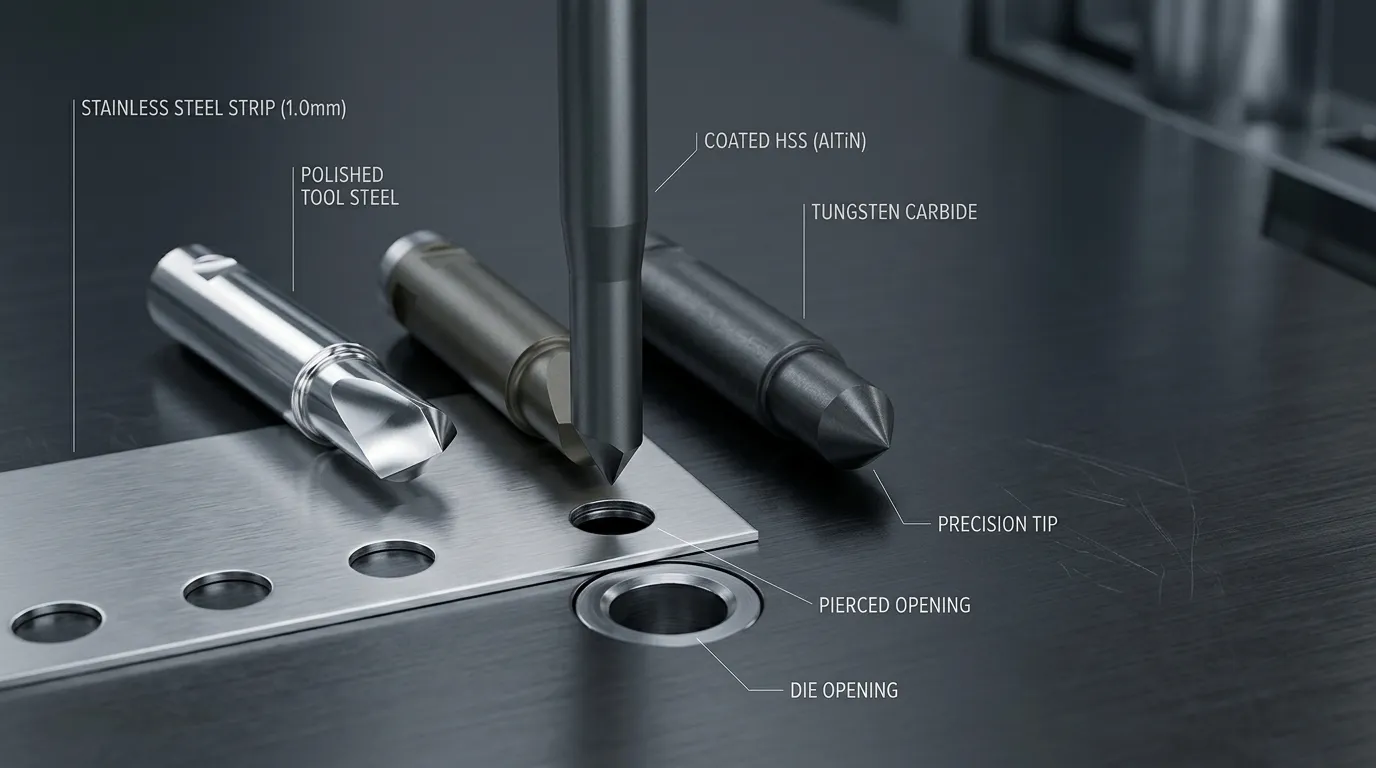
なぜステンレス鋼がパンチピンの選択を変えるのか
ステンレス鋼は一つの均一な作業材料ではありません. オーステナイト, フェライト系, マルテンサイト, また、デュプレックスグレードは異なる機械的特性や成形挙動を持っています. ザ ワールドステンレススチールファミリーの概要 役立つ背景, しかし、工具の決定は単なる姓を特定するだけにとどまらなければなりません.
サプライヤーや工具エンジニアが知っているはずです:
- 正確なステンレスグレード;
- シート厚;
- 気性, 硬度, または引張状態;
- 表面状態;
- 穴開きまたは空白ジオメトリ;
- 予想生産量;
- 潤滑方法や制限;
- 現在のパンチ材料とコーティング;
- 実際の生産失敗.
ステンレス鋼の用途はしばしば高い接触圧力を生み出します, 滑り摩擦, パンチ面での加熱. 不利な状況下で, ワークピースの材料はパンチに移すことができます. この接着の摩耗過程は一般的に「ガリング」または「材料のピックアップ」と呼ばれます.
査読付きレビュー 金属成形におけるむき取り その摩擦の説明がつく, 表面状態, 圧力, 温度, 摩耗開発はプロセス中に相互作用します. ピックアップが始まると, 粗くされたパンチ面はより多くの物質を引き寄せることができます, ストリッピング力を増加させる, シート表面を損傷させる, さらに摩耗を加速させる.
ステンレスシートは切断ゾーン付近で加工硬化することも可能です. 厚手や強度のある材料は切断刃の荷重を増加させます. これらの条件により、名目上の硬度だけでパンチを選ぶのはリスクがあります.
コーティングを選ぶ前にパンチ基板を選びましょう
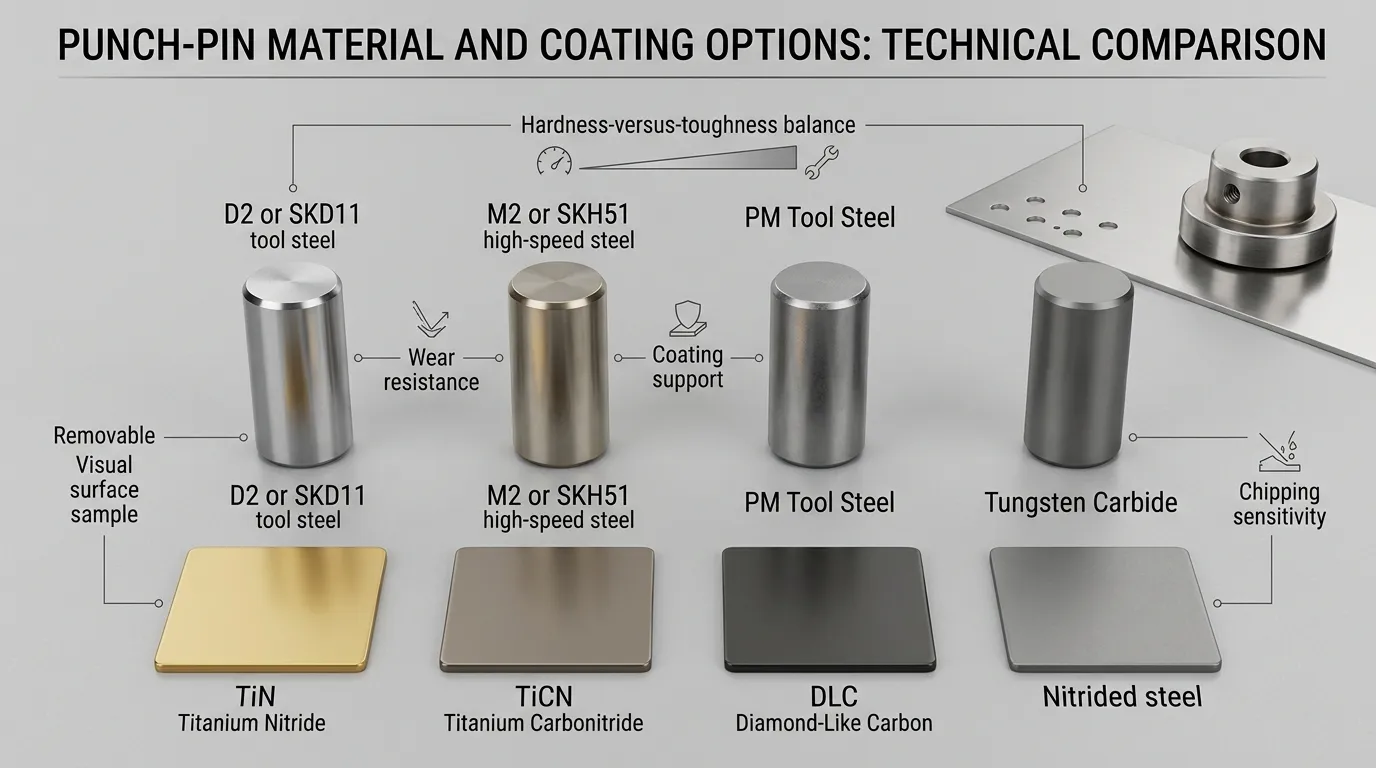
コーティングはその下の素材によって支えられています. 不適切なものに硬いコーティングを施しています, 加熱処理が不十分, 損傷した基材も割れることがあります, デラミネート, チップ, または切断刃で故障する.
主なパンチ材料の選択肢は、いくつかの特性を用いて比較すべきです:
| パンチ基板 | 主な強み | 主な制限 | 典型的な理由 |
|---|---|---|---|
| D2またはSKD11型工具鋼 | 耐摩耗性, 圧縮強度, 次元安定性 | 衝撃に対する耐性が低いことがあります, 偏向, または、より厳しい勾配よりも鋭い応力集中を選んでください | 安定した形状と適度な摩耗による生産 |
| M2, SKH51, またはSKH9 HSS | 耐摩耗のバランスが良くなる, タフネス, 耐熱性 | 従来の工具鋼よりもコストが高い; それでも適切な熱処理に依存しています | ステンレス, 厚いシート, コーティングパンチ, または生産需要の高さ |
| PM工具鋼 | 強い摩耗・靭性バランスとより均一な微細構造 | プレミアム材料コストおよびグレードごとの加工要件 | 従来の鋼が摩耗が速すぎるのにカーバイドが脆すぎる場合 |
| 耐衝撃工具鋼 | 高い靭性と衝撃関連破壊への耐性 | 強合金摩耗グレードよりも耐摩耗性が低い | 欠けや衝撃の方が、徐々に摩耗するよりも重要です |
| タングステンカーバイド | 非常に高い硬度, 圧縮強度, 耐摩耗性 | ずれによる脆性, ショック, 偏向, またはエッジサポートが不十分である | 剛性工具による安定した高摩耗生産 |
| SUS420やSUS440のようなステンレス鋼工具鋼 | 耐蝕性と研磨性 | ステンレスシートをピアスするのに必ずしも最適な基材とは限りません | パンチ自体が耐腐食性を必要とする腐食環境や用途 |
安定版ならD2かSKD11, ウェアLEDアプリケーション
D2クラス冷間加工工具鋼は、耐摩耗性と圧縮強度が重要な場所で広く使用されています. 資料資料 ベーラーK110, D2級鋼鉄製, スタンピングやブランキングの用途を挙げ、耐摩耗性と寸法安定性を強調しています.
D2やSKD11は、次の場合に入門点として妥当かもしれません:
- パンチは断面が頑丈です;
- アライメントとクリアランスは制御されています;
- 生産量は中程度です;
- 主な懸念は徐々に摩耗することです;
- 突然の欠けや曲がりは起きていません.
パンチが非常に細い場合は、その選択肢は弱くなります, 鋭い角がある, サイドローディングの経験, または、切削刃が摩耗する前に折れてしまうこともあります. そういう場合, 追加の硬さは問題を悪化させるかもしれません.
M2, SKH51, または、靭性や耐熱性がより重要になる場合はSKH9
高速鋼は、パンチがより強い耐摩耗性を必要とする場合に評価されることが多いです, タフネス, 繰り返しのサイクル中に発生する熱に対する耐性.
技術的な指導 CONICの工具材料 M2型材料とステンレス鋼を結びつけます, 厚いシート, コーティングの使用, そして生産量の多さ. だからといってM2が普遍的な答えになるわけではありません, しかし、これがHSSがステンレススタンピングの推奨事項によく登場する理由を説明しています.
サンシャインプロズ 高速鋼パンチ このページではSKH51とSKH9が材料オプションとして挙げられています, 真空熱処理とともに, 精密研削, EDM, オプションでTiNまたはTiCNコーティングも可能です. これらは企業固有の製品オプションです, すべてのアプリケーションに固定仕様があるわけではありません.
HSSは評価する価値があります:
- D2は摩耗や欠けが早すぎる;
- 表面熱はかなり大きいです;
- パンチにはPVDコーティングが施されます;
- 生産量は高コストの基材を正当化します;
- このジオメトリは従来の摩耗鋼よりも高い破壊耐性を必要とします.
摩耗と靭性のバランスを高めるためのPM工具鋼
粉末冶金用工具鋼は、摩耗や破壊耐性の両方が重要な場合に有用です. より均一な微細構造により、従来の工具鋼よりも優れた特性の組み合わせを提供します.
例えば, 製造者は次のように述べています。 BÖHLER K490 マイクロクリーン 耐摩耗性結合型PM冷間加工鋼として, 圧縮強度, タフネス, そしてスタンピングやブランキングを含む用途での寸法安定性.
PM鋼は、次の場合に正当化されることがあります:
- 従来のD2型鋼は摩耗が速すぎる;
- HSSは必要なサービス間隔を提供していません;
- 既存のジオメトリや荷重の下にあるカーバイドチップ;
- ダウンタイムのコストは素材アップグレードよりも高くつく;
- 繰り返しの再研磨と安定した次元挙動が重要です.
推薦は依然として学年別のものでなければなりません. 「PMスチール」は製造業のカテゴリーです, 標準化された性質の集合は一つではありません.
安定した高摩耗条件のためのカーバイド, すべての大量の仕事がそうではありません
タングステンカーバイドは高い硬度を持っています, 圧縮強度, そして耐磨耗性. 安定版でも効果的です, パンチが剛性を帯びて負荷が予測可能な大量用途で.
主な制約は脆さです. カーバイドは:
- ミスアライメント;
- パンチ偏向;
- 衝撃または中断負荷;
- 弱角幾何学;
- 不十分な支援;
- スラッグ干渉;
- サイドローディング;
- 不正なクリアランス.
数サイクルで欠けが起きるカーバイドパンチは、機械的な原因を修正せずにさらに硬いカーバイドグレードを選んでも改善しません.
サンシャインプロズ カーバイドパンチ ページリスト タングステンカーバイド, 精密研削, EDM, カスタマイズされた寸法, そしてTiN, TiCN, またはDLCコーティングオプション. 適合性はパンチジオメトリの見直しが必要です, ワークピース, 報道条件, および故障履歴.
実際に必要なのはステンレス製の工具用パンチです
ステンレス鋼に使われるパンチは必ずしもステンレス基板を必要としません.
ツール自体が湿気にさらされている場合、SUS420やSUS440のような耐腐食グレードが選択されることがあります, 腐食性物質, 頻繁な清掃, あるいは錆びに強い環境が重要である場合もあります. SunshineProはこれらのグレードを別個のステンレスパンチピン製品ページでリストアップしています.
これはステンレスシート用の耐摩耗パンチ選定とは異なる工学的要件です. 多くのスタンピング用途において, HSS, PM鋼, 従来型工具鋼, あるいはカーバイドの方が摩耗のバランスを良くする場合があります, タフネス, およびエッジ安定性.
コーティングや表面処理を破壊モードに合わせてください
コーティングの選択は、観察された表面破壊から始めるべきです.
- 接着による摩耗や擦り傷: 低摩擦を優先しましょう, 材料移動への抵抗性, 表面準備, 潤滑.
- 研磨摩耗: 表面の硬度と徐々の物質損失への耐性を優先します.
- 高温: 熱安定性と基板の熱処理状態との適合性をレビューする.
- 欠けや破断: 基板を補正してください, 幾何学, アライメント, またはコーティングに集中する前にローディングを行う.
- 高い剥離力: ピックアップを点検, フィニッシュ, 潤滑, およびパンチ引き出し条件.
コーティング名だけでは不十分です. 性能はコーティングの厚さにも依存します, 付着, 沈殿プロセス, エッジの準備, 基質の硬度, 動作温度, および表面仕上げ.
TiNやTiCNが一般的な選択肢です, 万人の答えではない
TiNは、金型に使われる最も馴染み深い硬質コーティングの一つです. 適切なシステムでは耐摩耗性を向上させることができます, しかし、自動的に好まれるステンレス塗料として説明されるべきではありません.
例えば, デイトン・ラミナのコーティングガイダンス 接着性摩耗に異なる処理方法を割り当てる, 研磨摩耗, 熱, および特定の作業材料. また、TiNがステンレス用途で普遍的に好まれているわけではないことも推奨されています.
TiCNは、より高い耐摩耗性と滑り性能の向上が求められる場合に一般的に考慮されます. 研磨性の摩耗や素材のピックアップ問題の評価が行われることがあります, しかし、その性能は基質の支持に依存します, 表面準備, コーティング品質, および運用条件.
SunshineProは、HSSおよびステンレス製パンチピンページでTiNとTiCNをオプションとして掲載しています. 最終的な選択は、コーティングの人気ではなく、実際の塗布に基づいて行うべきです.
熱に関連する条件にはAlTiNまたはAlCrN
AlTiNおよびAlCrNコーティングは、表面温度の上昇や過酷な摩耗条件が重要な懸念事項としてよく考慮されます.
どちらのコーティングを選ぶ前に, 確認してください:
- 基材の緩衝抵抗;
- コーティングプロセス温度;
- 必要な摩擦挙動;
- エッジの準備;
- コーティングの接着;
- 熱かむろぎるかが主な故障か.
耐熱コーティングは、支持されていないエッジや荷重で曲がるパンチを補正しません.
DLCおよび接着性摩耗のための潤滑多層システム
DLCやその他の低摩擦多層システムが接着性摩耗の際に考慮されることがあります, 腹立たしい, そして高い剥離力が支配的です.
工具メーカーからの技術的な指導 メイト・プレシジョン 低摩擦コーティングの選択と潤滑制限を結びつける, パンチ寸法, シート厚, および偏向. これは潤滑面が摩擦を減らすため重要です, しかし、弱いパンチジオメトリを安定化させることはできません.
DLCの適合性は基質によって異なります, 沈殿プロセス, サービス温度, コーティングの接着, およびエッジ荷重. SunshineProはカーバイドパンチページでDLCをリストアップしています, しかし、それがすべてのパンチ材料の入手可能性や適合性を保証するものではありません.
拡散処理がサービスプランに適合する場合の窒化
窒素化は、別の堆積層を加えるのではなく、分散によってパンチ面を硬化させます. 表面の硬度や幾何学的なカバーが重要な場合に有用です.
その選択は考慮すべきです:
- 基質適合性;
- ケース深度;
- 必要な表面仕上げ;
- 次元変化;
- 再研磨手当;
- 研ぎ澄まされた層が研ぎ終わった後も残るかどうか.
窒化は特定の注文で確認されない限り、SunshineProの機能として説明すべきではありません. これは工具や処理の供給業者と話し合う一般的な技術的な選択肢として残っています.
故障箇所を診断してから工具をアップグレードしましょう
より高価な材料やコーティングは、実際の故障に対処する場合にのみ有用です.
| 観察された症状 | 考えられるメカニズム | アップグレード前に必ず確認してください | 材料の方向性の可能性 | 可能な表面方向 |
| パンチにステンレスの蓄積があります | 擦り傷や粘着性による摩耗 | フィニッシュ, 潤滑, 熱, クリアランス, ストリッピングアクション | 変形や欠けが起きていなければ、硬い基材を保持してください | 低摩擦PVD, DLCタイプのシステム, 窒化物, または状況に応じて改良された研磨 |
| 漸進的なエッジの丸みつき | 研磨摩耗 | ワークピースの状態, クリアランス, パンチ硬度, 生産量 | HSS, PM鋼, またはプロセスが安定している場合はカーバイド | TiCNまたは他の摩耗重視コーティング |
| 切削刃の小さな欠け | 局所的な破壊や靭性の欠如 | エッジジオメトリ, アライメント, コーナー, パンチサポート, 熱処理 | よりタフなHSS, PM鋼, または耐衝撃鋼 | コーティングを主な修理と考えないでください |
| 突然のパンチ破損 | 機械的過負荷, 偏向, ミスアライメント, または脆い基材 | ガイダンス, リテイナー, クリアランス, スラッグ干渉, パンチ長 | 機械的な原因を修正した後の靭性主導基板 | コーティングは二次的なものだ |
| エッジ変形またはロールオーバー | 不十分な硬度, 圧縮強度, またはサポート | 熱処理, パンチロード, 厚さ, 幾何学 | 高強度工具鋼, HSS, PM鋼, または安定した場合はカーバイド | 基材補正後のみ摩耗コーティング |
| 高い引き出し力 | ピックアップ, ストリッピングの不備, 荒いフィニッシュ, または潤滑不足 | ストリッパー状態, パンチ面, 潤滑剤, サイドローディング | 撤退負荷に耐えた十分な靭性を維持 | 適合する低摩擦処理 |
一般的な骨折診断は別のガイドに記載されています。 プレス金型のパンチ破損. ここで重要な点は、欠けや破損がしばしばバルク材や機械的な問題を示していることです, コーティングが欠けているわけではありません.
材料を非難する前に、形状や金型の状態を確認してください
パンチは完全なダイシステムの一部として動作します. 基材やコーティングを交換する前に, 荷重が切削刃に到達する方法を制御する条件を点検してください.
- パンチのアライメントを確認してください. ずれはエッジの不均一な負荷を生み、プレミアムパンチでも欠けてしまうことがあります.
- パンチ・アンド・ダイクリアランスのレビュー. クリアランスはワークピースの材料や厚さに合うべきです. 不適切な値は力を増幅させることができます, バー形成, 使用期間, そして破壊リスク.
- ストリッパーとガイドシステムを点検してください. 誘導の不備や異常なストリップは、離脱時にパンチを曲げることがあります.
- リテーナーと取り付けの状態を確認してください. 頭部やシャンクの動きによってパンチの装填方法が変わります.
- スラッグ干渉の検査. スラッグが閉じ込められたり引き抜かれたりすると、突然の過負荷を引き起こすことがあります.
- パンチ面の確認. 研磨痕, 損傷, またはピックアップはむねりを加速させることができます.
- 潤滑を確認する. 潤滑の制限は摩擦やコーティングの要件を変えます.
- コーティング厚さを考慮します. 最終寸法と公差は、完全なコーティング状態を反映しているべきです.
ザ ダイ部品ガイド パンチに関するより広範な情報を提供します, ピン, ブッシング, ガイドコンポーネント, 部品の摩耗.
小さく細いパンチは、まずタフネスを重視するレビューが必要です
小径または高アスペクト比のパンチは、切削刃が基準材料限界に達する前に偏向することがあります.
パンチが:
- 過剰な無サポート長;
- 鋭い角;
- 狭い区間;
- サイドローディング;
- 接触が途切れる;
- 不十分な指導;
- 強いストリッピング力.
この状況で, カーバイドの選択や硬度の最大化は、欠けのリスクを高める可能性があります. より丈夫なHSSまたはPM鋼, 短い無支えの長さ, より強力なガイダンス, また、改良された角の設計は、より硬いコーティングよりも良い結果をもたらす可能性があります.
材料・コーティングシステムを絞り込むために適用条件を用いましょう
以下の行列が出発方向を示します, 最終的な工学仕様ではありません.
| 適用条件 | 評価のための基質の方向 | 評価のための表面方向 | まず確認してください |
| 中程度の音量, ロバストジオメトリ, 制御されたプロセス | D2/SKD11またはHSS | 研磨された未コーティングの表面, ティン, TiCN, 摩耗に応じて窒化処理も行われます | グレード, 厚さ, クリアランス, 潤滑 |
| 大量の研磨摩耗 | HSS, PM鋼, またはカーバイド | 摩耗型PVD治療 | アライメント, エッジサポート, 再粉砕計画 |
| 目に見える素材の回収による苛立ち | 基材が安定していれば、硬いHSSまたはPM鋼を選んでください | 低摩擦PVD, DLCタイプのシステム, 多層コーティング, または窒化 | フィニッシュ, 潤滑剤, 熱, ストリッパーアクション |
| 欠けのある小さく細いパンチ | タフHSS, PM鋼, または耐衝撃鋼 | 破損原因が制御された後にのみコーティングを行います | サポートなしの長さ, ガイダンス, コーナー, アライメント |
| 厚手または高負荷のステンレスシート | HSSまたはPM鋼; カーバイドは剛性, 安定したセットアップ | 熱- そして摩耗に適したコーティング | パンチロード, クリアランス, 支援, 報道状況 |
| 腐食性ツール環境 | 耐腐食性ステンレス鋼は荷重が許す部分で使用します | 選定されたステンレス基板に適合する処理 | 耐腐食性かパンチ性能かが最優先事項です |
このマトリックスを使ってテストや図面のレビューをスキップしないでください. 同じステンレスグレードを使用する2つの用途では、厚さのために異なるパンチが必要になることがあります, 穴径, パンチ長, 潤滑, 印刷速度, サービスの期待も異なります.
整備性とヒットあたりのコストで工具の選択肢を比較
初期購入価格はパンチオプションを比較する上で弱い基準です.
より有用な評価は以下の通りです:
- 研ぎと交換の間の衝突;
- 予期せぬ休止時間;
- 工具交換頻度;
- 再粉砕コスト;
- 再塗装の実現可能性;
- 研削後の寸法損失;
- スクラップおよび表面損傷のリスク;
- 検査時間;
- 交換リードタイム;
- 突然の骨折の確率.
PM鋼やカーバイドパンチは初期はコストが高いかもしれませんが、安定した用途では1回のヒットコストを削減します. 同じアップグレードは、パンチが誤ったアライメントや誘導不良で壊れ続けると高額になることがあります.
再研磨も工具の性質を変えます. パンチの長さを短縮できます, 切削刃付近の処理面を除去します, オルターコーナージオメトリ, そして閉鎖高さや貫通力に影響を与えます. 再塗装は、十分な使用可能な材料が残り、コーティング業者が求める状態に表面を復元できる場合にのみ可能です.
したがって、元の材料やコーティングを選ぶ前にサービスプランを検討すべきです.
カスタムパンチピンRFQに含める情報
サプライヤーは「ステンレススチール用のパンチ」という言葉だけで正当な推奨を行うことはできません.
申請書には以下の情報を含めてください:
- ステンレスグレードとファミリー;
- シート厚;
- 気性, 硬度, または引張状態;
- 部品および穴の図面;
- パンチ径, 長さ, ヘッド, シャンク, およびコーナー幾何学;
- 必要な寸法公差;
- 判明した場合はダイクリアランス;
- プレスタイプとストロークレート;
- 予想生産量;
- 目標サービス間隔;
- 潤滑油または乾燥運転制限;
- 現在のパンチ素材と硬度;
- 現在のコーティングまたは処理;
- 写真や着用サンプル, ピックアップ, 欠け声, または破損;
- 再研磨と再塗装の期待;
- 必須教材, 硬度, 次元, またはコーティングの文書.
SunshineProは、顧客図面から加工された標準部品および非標準のカスタマイズ部品を供給していると述べています. 関連するパンチページにはCNC加工の組み合わせが掲載されています, 精密研削, EDM, 真空熱処理, カスタム寸法, HSS, カーバイド, ステンレス鋼工具, および選択されたコーティングオプション.
これらのウェブサイトで確認された機能は、実際の図面や適用と照合して確認されるべきです. 1つの製品ページに記載されている公差や材料がすべてのパンチジオメトリに当てはまるとは限りません.
最終選択原則
ステンレスプレス用のパンチピンを選ぶ際はこの順序をご利用ください:
- ステンレスグレードを特定してください, 状態, 厚さ, 特徴形状.
- 現在の故障が本当に厄介かどうかを判断してください, 研磨摩耗, 欠け声, 破損, または変形.
- 正しいアライメント, クリアランス, ガイダンス, フィニッシュ, ストリッピング, 潤滑の問題.
- バルク耐久性の基材を選びましょう, 圧縮強度, およびエッジ安定性.
- 支配的な表面の破損に対して、コーティングまたは処理を選択します.
- 運用可能性の比較, ダウンタイム, およびヒットあたりのコスト.
- 最終システムの確認は図面レビューとアプリケーション固有の検証によって行われます.
カスタムレビューのために, 図面を提出してください, ステンレス仕様, 生産条件, およびSunshineProによる現在の故障詳細 お問い合わせページ. この情報は、供給者がパンチ材料を評価するための実用的な基盤となります, 熱処理, フィニッシュ, コーティング, および検査要件.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
