



タブレットプレスにおける上部パンチと下部パンチの比較: 役割の比較
上部パンチと下部パンチタブレットプレスの比較, 主な違いは圧縮サイクル中の役割です. 上部のパンチは上から金型に入り、粉末の圧縮を助けます. 下部のパンチが充填用の空洞を作ります, 保持される火薬の体積を調整します, 圧縮のサポート, そして完成したタブレットを排出するために立ち上がる.
完全な金型ステーションには上部パンチが入っています, 下のパンチ, そしてサイコロ. 工具ファミリーや構成のより広いカバー, 参照 タブレットプレスの金型タイプ.
正確な動きは機械によって異なります. 回転式タブレットプレスで, 両方のパンチはカム制御の経路を通過し、圧縮負荷を背負います. 基本的な単一パンチプレスにおいて, 上部パンチは通常、主な下向き圧縮ストロークを行い、下部パンチは充填深度と排出を制御します.
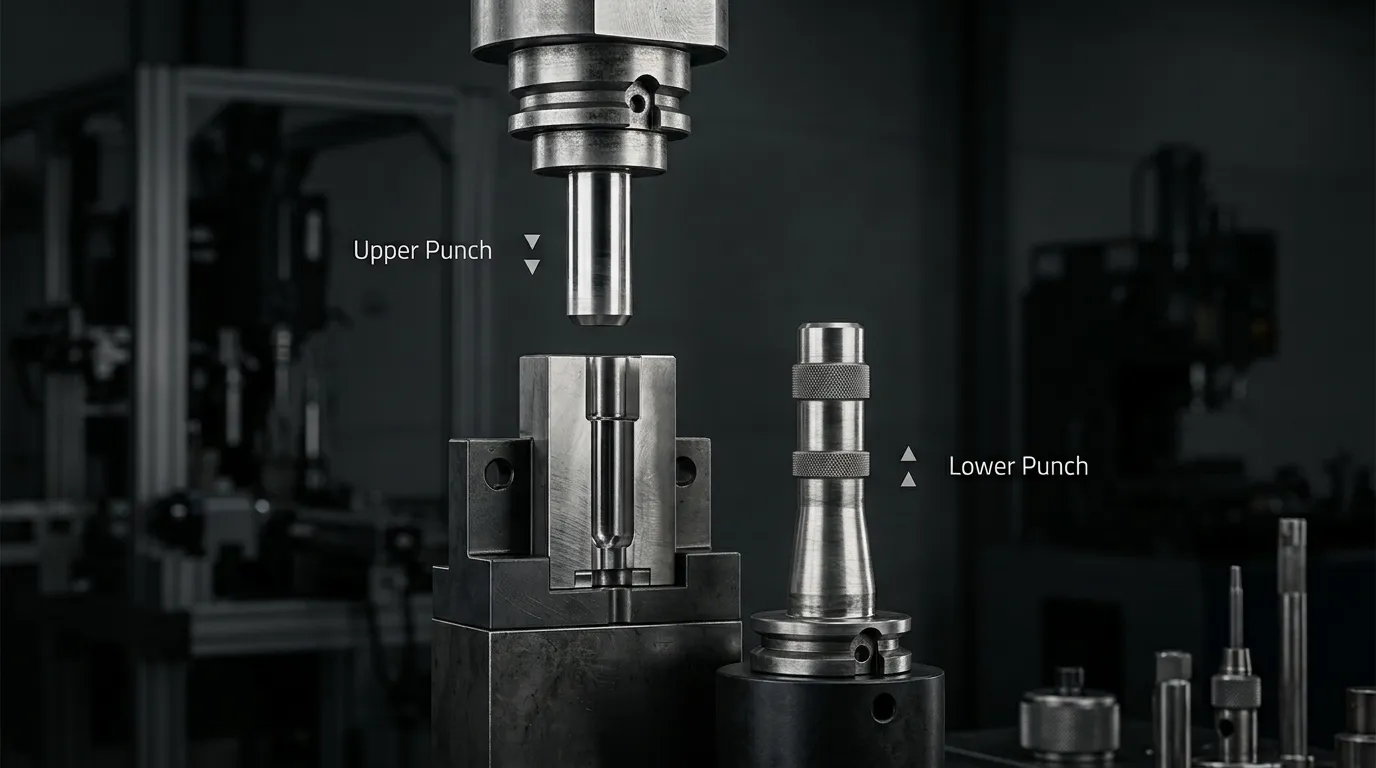
アッパーパンチ vs ロワーパンチ: クイック比較
| 比較ポイント | Upper punch | Lower punch |
|---|---|---|
| 位置 | Enters the die from above | Enters the die from below |
| Typical length | Usually has a shorter stem | Usually has a longer stem to support greater travel |
| Filling role | Normally remains above the die during filling | Moves down to create the filling cavity |
| Dosing role | Does not normally set the retained powder volume | Moves upward to establish the final dose |
| Compression role | Applies force from above | Supports and applies force from below in a rotary press |
| Penetration or position setting | Upper-punch penetration affects where compression occurs inside the die | Lower-punch position affects fill depth and compression-chamber height |
| Ejection role | Withdraws before the tablet is ejected | Rises to push the tablet out of the die |
| Common inspection areas | ヘッド, 作業長, ヒント, カップ, 表面摩耗, 貫通設定 | ヘッド, 長いステム, 作業長, ヒント, カップ, 投与運動, 射出運動 |
| Interchangeability | Should not be used as a lower punch unless specifically designed and approved | Should not be used as an upper punch unless specifically designed and approved |
どちらのパンチも重要ではありません. これらは補完的な役割を果たします, そして両方ともサイコロとの互換性を保っていなければなりません, 砲塔, カメラ, ローラー, 設定を押す.
How the Upper and Lower Punches Move Through a Rotary Press Cycle
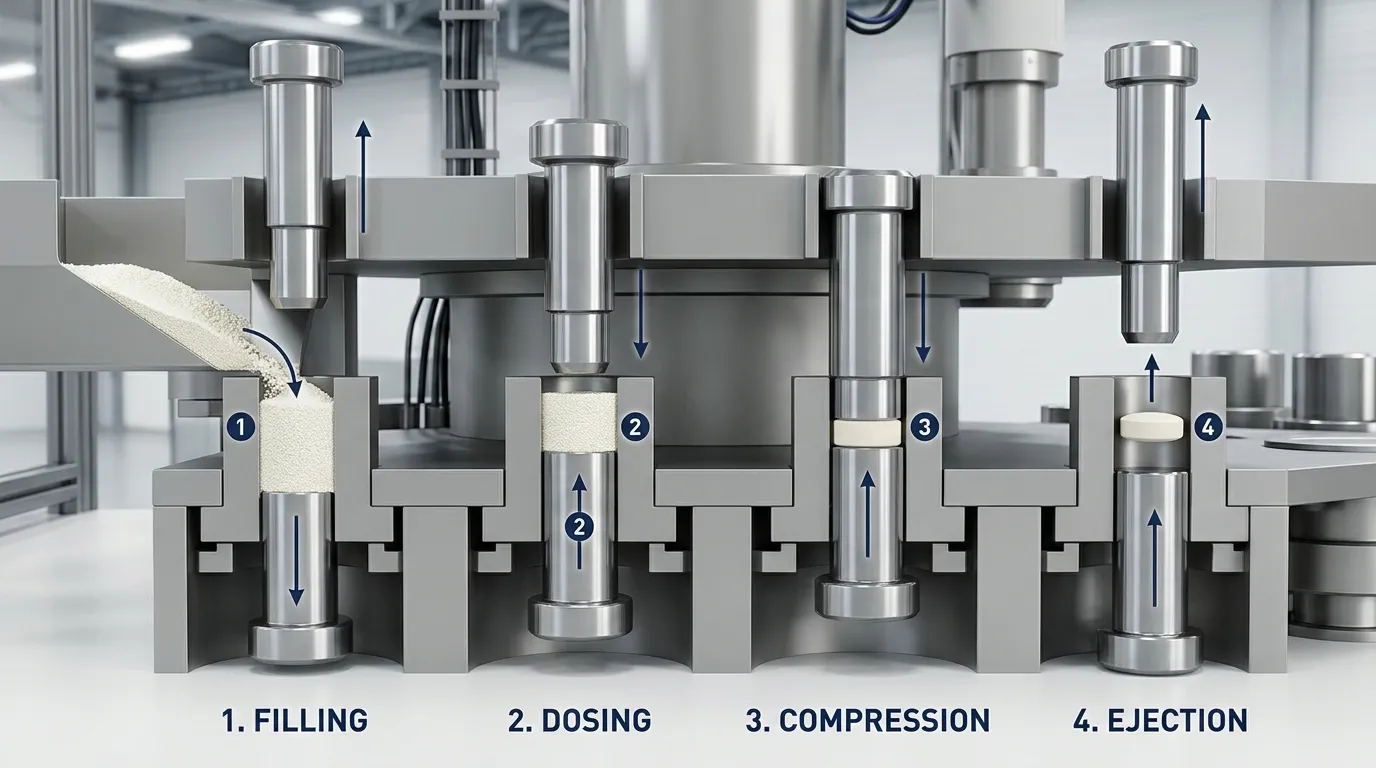
回転式タブレットプレスは回転するタレットの周囲に複数のパンチ&ダイステーションを運びます. カムトラックはパンチの垂直方向の動きを導きます, 一方、圧縮ローラーは頭部に力を加えます.
下部パンチは通常、上部パンチよりも多くの操作位置を通過します. 充填スペースを作り出さなければなりません, 用量を調整する, サポート圧縮, そしてタブレットを排出します.
充填と投与: 下部パンチが火薬の体積を決定します
充填中の, 下部パンチはダイテーブル表面より下の位置に移動します. その先端と金型の上部の間の空間が、粉末や粒状物が流れ込む空洞を形成します.
典型的な数列は次の通りです。:
- 充填カムは下部パンチを必要な深さに位置させます.
- 火薬がダイボアに入る.
- 一部のプレスは意図的にキャビティを過剰充填します.
- ドージングカムやウェイト調整カムは下部パンチを上げます.
- 余分な粉は除去されます, 保持された体積を圧縮のために残す.
だからこそ、パンチ位置がタブレットの重量に強い影響を与えるのです. 高い投剤位置では、ダイ内の粉が少なくなります, 一方、低い位置ではより多くのものが残ります.
しかし, 下部パンチだけでは重量を制御できません. 火薬密度, 流量の一貫性, フィーダー性能, 砲塔速度, また、材料の分布も各ダイに保持される量に影響を与えます. したがって、タブレットプレス調整の技術的議論では、投与位置と給餌の挙動を独立した制御ではなく、関連する変数として扱います, ここで説明されている通り Pharmaceutical Technology article on press adjustments.
一部のプレスでは、投剤後、充填された材料をダイテーブル表面より少し下に下げることもあります. このプルダウンまたはアンダーフィルの動きは機械設計に依存し、普遍的とは言えません.
プレコンプレッションとメインコンプレッション: 両方のパンチは回転式プレスで荷重を運びます
投与後, 上部パンチはダイスに入ります. パンチペアはその後、プレコンプレッションゾーンとメインコンプレッションゾーンを通過します.
予圧縮は最大力を加える前に火薬を軽く固めます. 閉じ込められた空気を取り除くのに役立ちます, 火薬床を安定化させろ, そして主圧縮段階での欠陥リスクを低減します.
主圧縮時:
- 上部ローラーは上部パンチヘッドに作用します.
- 下部ローラーは下部パンチヘッドに作用します.
- 2つのパンチ面は粉末の占有スペースを狭めます.
- ダイ内部の上部と下部のパンチ先の間にコンパクトが形成されます.
つまり、ロータリープレスでは上部パンチだけでタブレットを圧縮すると言うのは正確ではありません. 両方のパンチは荷重を伝達します, ただし、彼らの経路や舞台設定は完全には同じではありません.
上部パンチ貫通は、圧縮時に上部パンチがどれだけ金型に入るかを決定します. これにより圧縮ゾーンの位置が変わり、空気の放出にも影響が出る場合があります, 採掘運動, および工具クリアランス. すべてのプレスに適した普遍的な浸透深度は存在しません, タブレット形状, 定式化, または工具セット.
パンチヘッドの形状も、金型が最大圧縮に近い状態に留まる時間に影響を与えます. この期間はしばしば「停留時間」と呼ばれます. プレスの設計によります, パンチヘッドフラット, 砲塔速度, および圧縮配置.
減圧と排出: 下のパンチで完成したタブレットが持ち上がります
最大圧縮後, パンチが分離し始め、コンパクトから圧力が解放されます.
上部のパンチが先にダイスから抜きます. 下部パンチは排莢カムの制御のもとで上方に移動し、タブレットがダイテーブル表面に到達または上昇するまで進みます. その後、テイクオフコンポーネントがステーションから取り外すことができます.
通常より高い射出抵抗が下部パンチの欠陥を自動的に証明するわけではありません. 考えられる原因には以下が含まれます:
- 過度なダイウォール摩擦.
- 潤滑不良.
- 損傷または汚染されたダイ表面.
- 誤ったタブレットの形状.
- ロアパンチまたは排莢カムの摩耗.
- パンチとダイのずれ.
- 製剤関連接着.
下部パンチが最後の持ち上げ動作を行います, しかし、排出品質は全体の工具およびプロセスシステムに依存します.
ロータリープレスとシングルパンチプレス: なぜ役割が同一でないのか
オンラインの説明は異なるプレスアーキテクチャを説明しているため、時に矛盾しているように見えることがあります.
| Operating point | Rotary tablet press | Basic single-punch press |
| Number of tooling stations | Multiple stations rotate continuously | One station repeats the cycle |
| Punch movement | Both punches follow controlled movement paths | The upper punch commonly performs the main compression stroke |
| Compression | Force is applied through upper and lower rollers | Compression is often produced mainly by the descending upper punch |
| Lower-punch role | 充填, 投与量, 圧縮サポート, 減圧運動, および射出 | フィル深度制御, 圧縮時のサポート, および射出 |
| Production sequence | Continuous | Intermittent or cyclic |
基本的な区別は変わりません: 上から接近する上部パンチ, 一方、下部パンチはキャビティフロアを確立し、完成した錠剤を排出します. 正確な力の経路と運動の順序はプレスタイプに応じて記述されなければなりません.
どのパンチがタブレットの重さに影響を与えるか, 厚さ, そして『ブレイキング・フォース』?
「下パンチが重量を制御する」や「上パンチが硬度を制御する」といった表現は、あくまで大まかな近道としてしか役立ちません. 実際のタブレットの特性は、いくつかの関連変数によって影響を受けます.
| Tablet attribute | Strong punch-related influence | Other factors that must be checked |
| Tablet weight | Lower-punch dosing position and retained die volume | 火薬密度, 流れ, 給餌器の粘度, 砲塔速度, および資材の流通 |
| Tablet thickness | パンチポジション, 作業長, および圧縮ローラー設定 | 火薬質量, 定式圧縮性, 弾性回復, および工具の摩耗 |
| タブレット破壊力 | 圧縮チャンバー, 加力, 居住, およびパンチ条件 | 定式化, 湿気, 潤滑剤レベル, 粒子の性質, そしてタブレット幾何学 |
パンチの下位投与位置は圧縮前の利用可能な容量を直接変化させます, そのため、タブレットの重さと最も明確な機械的接続があります. ある tablet-compression design-of-experiments study また、フィルカム設定間の関係も示しています, 保持火薬, タブレットの重量, 厚さ, および圧縮条件.
錠剤の厚さは単一のパンチで決まるものではありません. どれだけの粉末が金型に入るかによります, パンチ面間の最終距離, 作業長整合性, ローラー設定, そして圧力が解放された後のコンパクトの膨張.
錠剤の強度は、硬さと曖昧に呼ぶのではなく、破壊力として扱うべきです. USP General Chapter 1217 破壊力を開発および品質管理の際に用いる測定されたタブレット特性として扱います. これは製剤および圧縮条件の結果です, 独立した上層パンチの設定ではありません.
身体的な違い, 作業時間, および互換性
下部のパンチは通常、充填を通す必要があるためステムが長くなります, 投与量, 圧縮, および排莢位置. 上部パンチはダイの上から圧縮ゾーンに入り、また外側に戻る短い経路をたどります.
重要なパンチの特徴は以下の通りです:
- ヘッド: コンタクトカムまたは圧縮ローラー.
- ヘッドフラット: ローラー接触と圧縮滞留への影響.
- 銃身: 砲塔内のパンチを誘導します.
- 幹: ヘッドと作業端を接続します.
- 先端とカップ: タブレットの顔を形成してください.
- 土地: タブレットの周囲を区切るカップの細い縁が特徴です.
- 作業時間: プレス内部のパンチ位置に影響を与える重要な寸法基準.
上部と下部のパンチはカッププロファイルを合わせて、両方のタブレットの顔が正しく形成されることがあります, しかし、それだけで完全な部品が互換性があるわけではありません. 茎の長さ, 頭部詳細, 作業長, 移動要件, また、機械の互換性も異なる場合があります.
工具ファミリーは寸法やプレスの互換性にも影響します. 機能的な上位と下位の区別は変わりません, しかし、物理的仕様は規格ごとに異なる場合があります. 詳細な次元選択は別個に分類されます B tooling vs D tooling 比較.
ISO 18084:2011 主要な側面に国際的な文脈を提供します, 公差, 特徴, タブレットのパンチやダイの互換性. しかし, 規格を参照しても、特定の部品が特定のプレスに適合することを証明するものではありません. 互換性にはマシンが必要です, 砲塔, 金型, および図面検証.
症状によるトラブルシューティング: どのパンチや関連部品をチェックすべきか?
タブレットの欠陥だけでは、故障した部品を特定することはほとんどありません. 症状をもとに、どこから検査を始めるべきかを判断してください, 次に、関連するプロセス変数を確認します.
| 症状 | First punch-related checks | Other checks |
| Tablet-weight variation | 下部パンチの動き, 投与位置, 作業長整合性 | フィルカム, フィーダー, 火薬密度, 流れ, 砲塔速度 |
| Thickness variation | 上部および下部作業長, パンチの摩耗, 圧縮ポジション | ローラー設定, 火薬質量, 弾性回復 |
| Breaking-force variation | パンチフェイス条件, 作業長, 圧縮室 | 定式化, 居住, 力の設定, 湿気, 潤滑 |
| Capping or lamination | 上部貫通, パンチフェイス条件, 減圧運動 | プレコンプレッション, エアリリース, 速度, 定式化 |
| High ejection force | 下部パンチのアライメント, 先端の状態, 射出運動 | ダイウォール摩擦, 潤滑, テーパー, 射出カメラ |
| Sticking or picking | 上部および下部パンチ面, カップ, エンボス加工, 表面損傷 | 定式化, 温度, 湿気, 潤滑剤レベル |
| Metal contact or unusual wear | パンチ・トゥ・ダイアライメント, ヘッドとバレルの摩耗 | 砲塔ボア, カメラ, ローラー, 設置 |
この表は出発点です, プレスマニュアルの代替ではありません, 承認されたプロセス設定, または認定型検査. 目に見える欠陥は、工具の摩耗の組み合わせによって生じることがあります, 機械調整, 摂食行動, および定式化の性質.
What to Specify When Replacing an Upper or Lower Punch
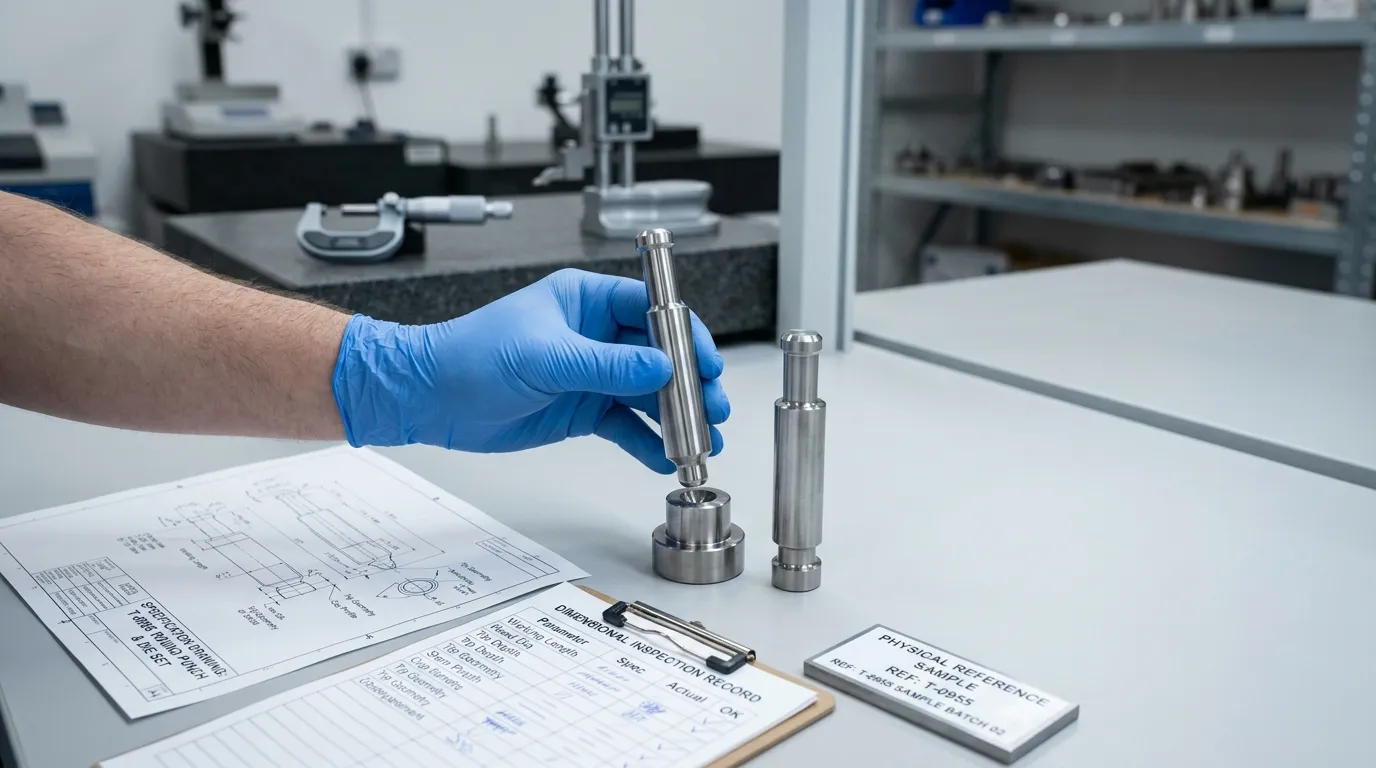
交換用のパンチは外観だけでなく、検証済みの技術情報に基づいて注文すべきです. サプライヤーが必要とする場合があります:
- プレスメーカーとモデル.
- 回転式または単一パンチ式.
- 砲塔または駅の詳細.
- 適用される工具規格.
- アッパーパンチ, ロウアーパンチ, そしてダイ図.
- 適切な場合に物理的なサンプルを用意してください.
- 作業長と臨界水頭, バレル, 幹, ヒント, カップ, および土地寸法.
- タブレットのプロファイルとカップの深さ.
- Embossing, ロゴ, スコアライン, または方向のマーキング.
- 材料およびコーティングの要件.
- 摩耗, 腐食, または、定式化に関する懸念事項.
- 必要量.
- 個別の交換部品やマッチングされた工具セットに関する依頼であれ.
- 寸法検査および材料文書化の要件.
サンシャインプロズ タブレットプレス金型 ページにはパンチと死が記載されています, 高速鋼, CNC加工, 熱処理, 図面やサンプルからのカスタム処理. また、標準サイズおよび非標準サイズ、材料検査報告書が利用可能であることも記載されています.
このページは公差精度を±0以内に宣伝しています。.002 mm, しかし、その文はすべてのパンチのすべての特徴に自動的に適用されるものと解釈すべきではありません. 重要な公差は、特定の部品に対して承認された図面および検査計画で確認されなければなりません.
SunshineProはまた、原材料検査についても説明しています, プロセス中の監視, 最終試験, およびその検査報告 quality-control process. 購入者は検査範囲を確認する必要があります, 測定寸法, 資料文書, および各注文の適合要件.
Upper and Lower Punches Must Work as a Matched System
上部パンチ, 下部パンチ, そして死ぬ、異なる仕事をこなす, しかし、それらは一つの工具ステーションとして運営されています. 信頼性の高い圧縮は寸法に依存します, アライメント, 表面状態, CAMムーブメント, ローラー設定, および報道機関との互換性.
交換またはカスタム金型用, プレスモデルの準備, 工具規格, 承認図面, サンプル, 材料要件, サプライヤーに接触する前に検査の必要性も求められます. これらの詳細により、一般的な「上」または「下」パンチの要求よりも、より意味のある適合性レビューが可能となります.
Technical buyers can お問い合わせ:SunshinePro 図面を提出するために, サンプル, タブレット・ツールレビューのためのプレス情報.



サンシャインより書かれました
サンシャインで, 私たちは精密金型部品の専門製造およびサプライヤーです, プレスおよび射出成形用途向けの幅広い製品を提供しています. 私たちの主な焦点はパンチダイスです, イジェクターピンとスリーブ, ガイドポストとブッシング. 高度なCNC加工技術で, 厳格な品質管理, そして強力な生産能力, 私たちは信頼性を保証しています, 高精度部品, また、迅速かつ効率的なグローバル供給のための在庫の標準部品も併用しています.
ニュース
サービスを受けましょう
あらゆる予算に合った高品質な部品と、親切なスタッフが訓練されていて、訪問を有益で手間なく充実させてくれます.
